- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

Kuinka valita 3D-tulostuspalvelut prototyyppejä ja tuotantoa varten
3D-tulostuspalvelut : Lyhyt vastaus oikean palveluntarjoajan valintaan
Oikea 3D-tulostuspalvelujen tarjoaja on se, jonka prosessi, materiaalit ja viimeistely vastaavat kappalettasi, ei se, jolla on pisin konelista. Käytännössä useimmat ostajat valitsevat neljästä hyväksi todetusta reitistä: SLA- tai DLP-hartsi hienoihin yksityiskohtiin ja sileille pinnoille, SLS-nailon toiminnallisille osille, SLM-metalli vahvoille tai kuumuudelle alttiille osille ja FDM-muovi suuriin, alkuvaiheen malleihin. Ottelun saaminen heti alkuun säästää enemmän aikaa kuin neuvottelut myöhemmin.
Tässä on tilanne, jota näemme usein. Suunnittelutiimillä on kotelosuunnittelu, joka menee ruiskuvaluun kolmen kuukauden kuluttua. He tarvitsevat kymmenen osaa, jotka näyttävät messujen lopputuotteelta, ja kaksikymmentä muuta, jotka kestävät pudotustestin ja muutaman viikon kenttäkäsittelyn. Ne ovat kaksi eri työtä. Molempien lähettäminen samalle koneelle yleensä vaarantaa joko ulkonäön tai lujuuden, kun taas hyvät 3D-tulostuspalvelut jakavat työn: hartsi ja maali näytteille, nylonia pudotustestiin.
Sama logiikka pätee, kun haet kiinalaista 3D-tulostuspalvelujen valmistajaa tai toimittajaa. Osaava kumppani ei vain hyväksy tiedostoasi ja paina tulosta. He tarkistavat seinämän paksuuden, kysyvät, missä osaa käytetään, ehdottavat sopivampaa materiaalia ja kertovat etukäteen, mitkä pinnat tarvitsevat koneistuksen tai maalauksen. Tämä keskustelu on vahvempi signaali laadusta kuin mikään laiteluettelo.
Tämä opas on kirjoitettu tuotesuunnittelijoille, insinööreille ja hankintatiimeille, jotka tilaavat prototyyppejä, jigejä, pieniä eriä ja loppukäyttöosia. Se kattaa seuraavat aiheet:
- Räätälöidyn 3D-tulostuspalvelun päätyypit ja mitä kukin niistä tekee hyvin
- Kuinka työ siirtyy digitaalisesta tiedostosta valmiiksi osaksi
- Kuinka valita hartsin, nailonin ja metallimateriaalien välillä
- Kun CNC-työstö tai silikonimuottien replikointi sopii paremmin
- Kuinka verrata kaupallisia 3D-tulostuspalvelujen tarjoajia tärkeissä asioissa
- Kuinka hoitaa painettuja osia toimituksen jälkeen
Aloita siitä, mitä osan on tehtävä, ja valitse sitten prosessi; tämän järjestyksen kääntäminen on yleisin syy uudelleentyöstämiseen.
Yleisimmät 3D-tulostuspalvelutyypit ja niiden ominaisuudet
ISO/ASTM 52900, standardi, joka määrittelee additiivinen valmistustermit, ryhmittelee teknologian seitsemään prosessiperheeseen. Kaupalliset 3D-tulostuspalvelut rakentavat tarjouksensa enimmäkseen kolmelle niistä: alv-valopolymerointi (SLA ja DLP), jauhepetifuusio (SLS ja SLM) ja materiaaliekstruusio (FDM). Selaa alla olevia kortteja nähdäksesi, kuinka kukin niistä käyttäytyy todellisissa projekteissa.
-
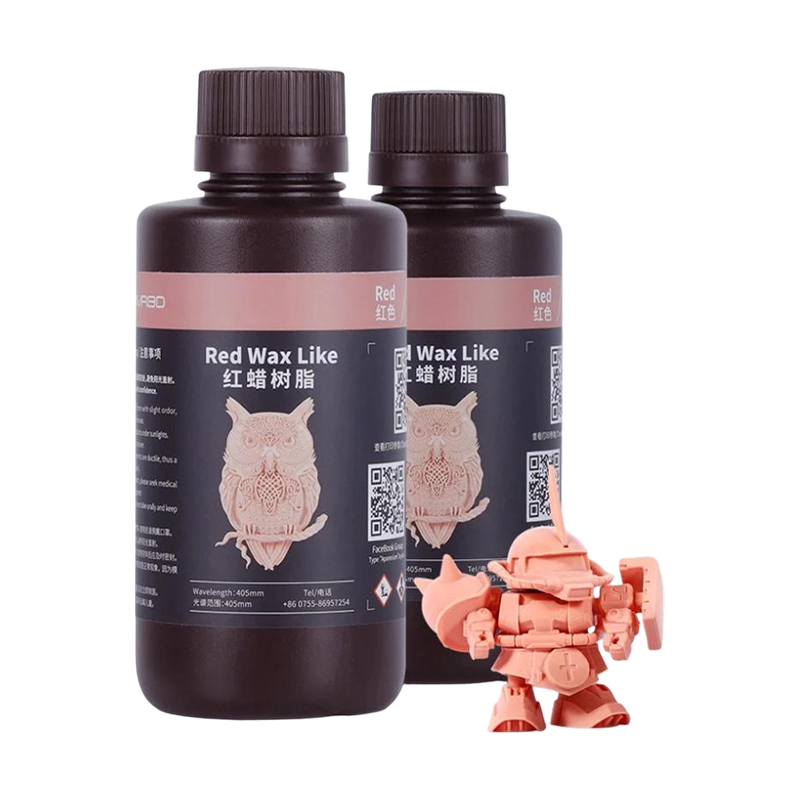
SLA-hartsi
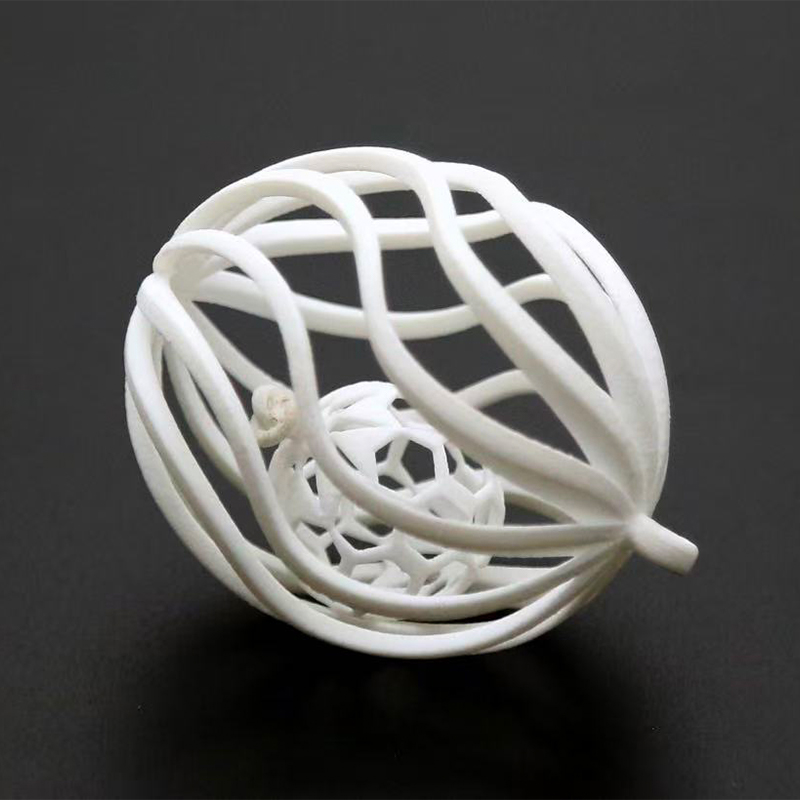
UV-laser kovettaa nestemäistä hartsia kerros kerrokselta. Se on vahva hienoilla piirteillä, terävillä reunoilla ja sileillä pinnoilla.
Tyypillisiä käyttökohteita: ulkonäkömallit, master-kuviot, selkeät osat ja pienet kotelot.
Varo: joidenkin hartsien haurautta ja hidasta kellastumista pitkäaikaisessa UV-altistuksessa.
-
DLP-hartsi
Projektori kovettaa koko kerroksen kerralla, joten rakennusaika pysyy tasaisena, vaikka samalla levyllä olisi monta pientä osaa.
Tyypillisiä käyttökohteita: pienet yksityiskohtaiset osat, liittimet, pienoiskomponentit ja kuvioerät.
Varo: pienempi rakennusala kuin monet laserpohjaiset koneet.
-
SLS nyloniaiaia
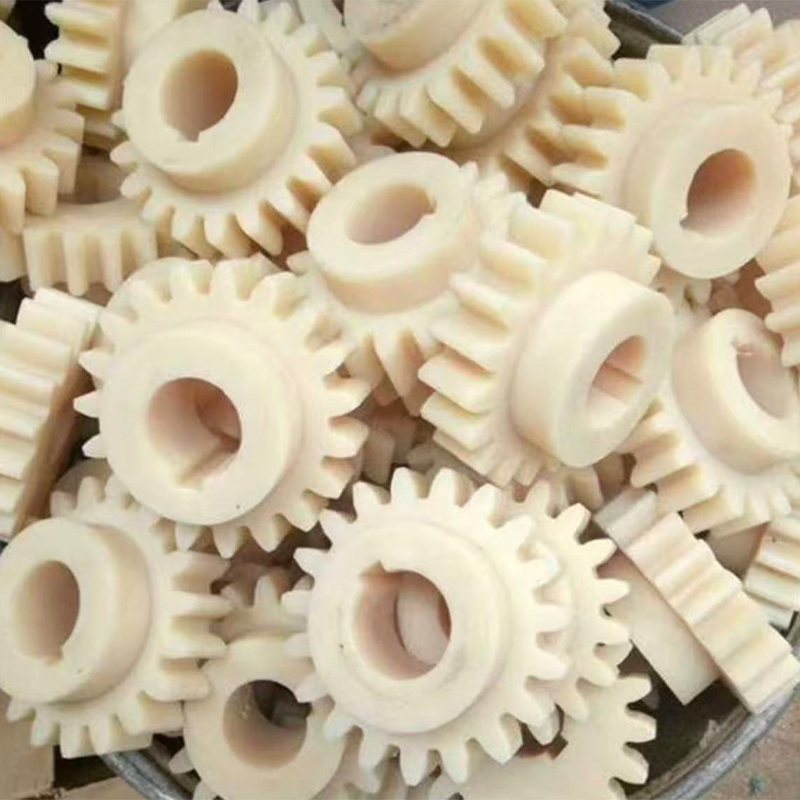
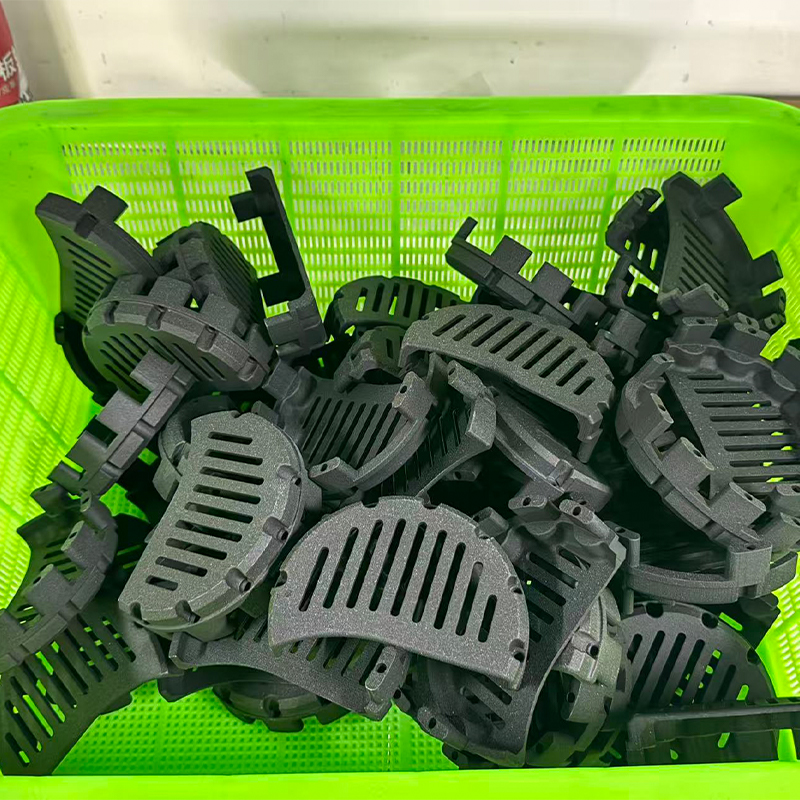
Laser sintraa nylonjauhetta. Ympäröivä jauhe tukee osaa, joten monimutkaiset muodot ja liikkuvat kokoonpanot ovat käytännöllisiä.
Tyypillisiä käyttökohteita: pikakiinnikkeet, kotelot, kanavat, toimivat prototyypit ja lyhytaikaiset loppukäyttöosat.
Varo: rakeinen pinta, ellei osaa ole värjätty, puhallettu tai tasoitettu.
-
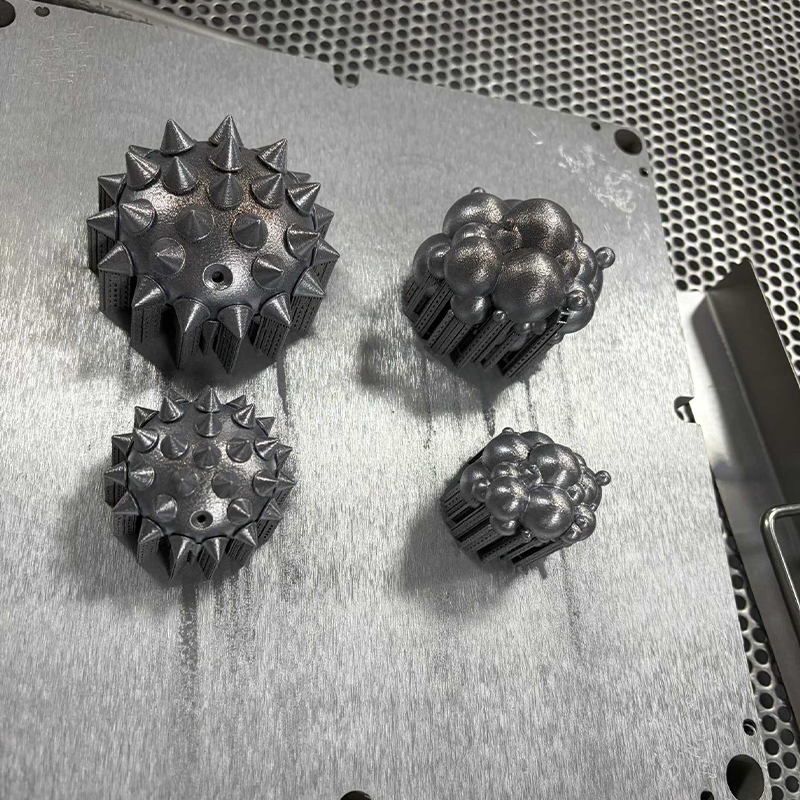
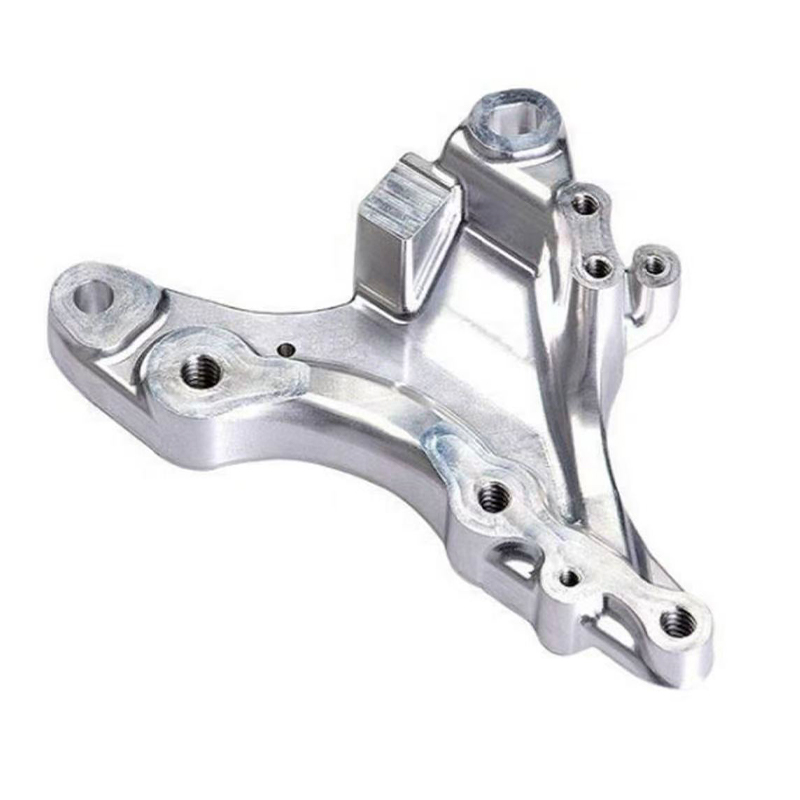
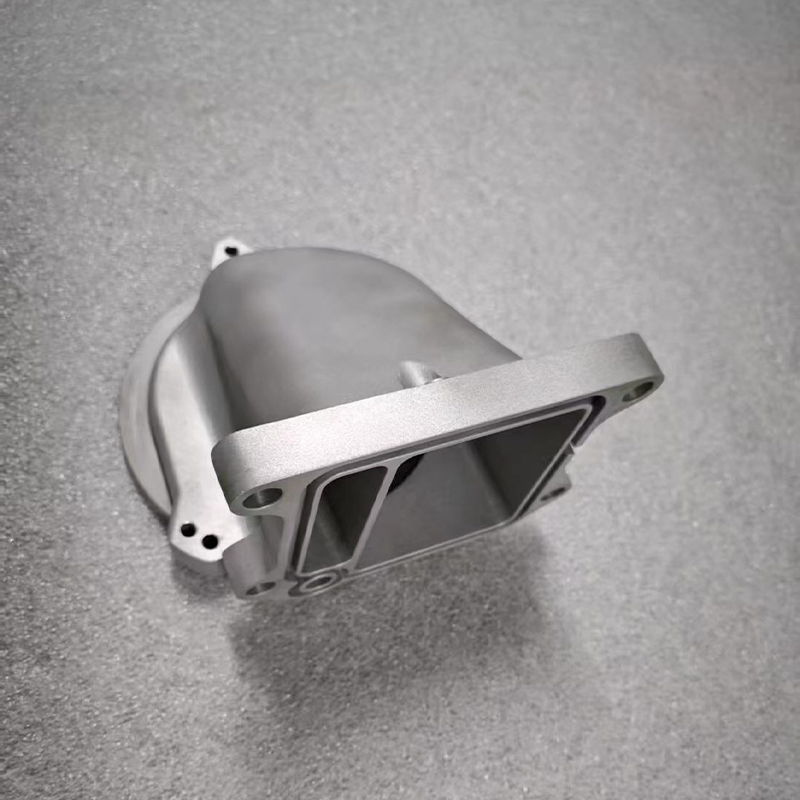
SLM metallialialia
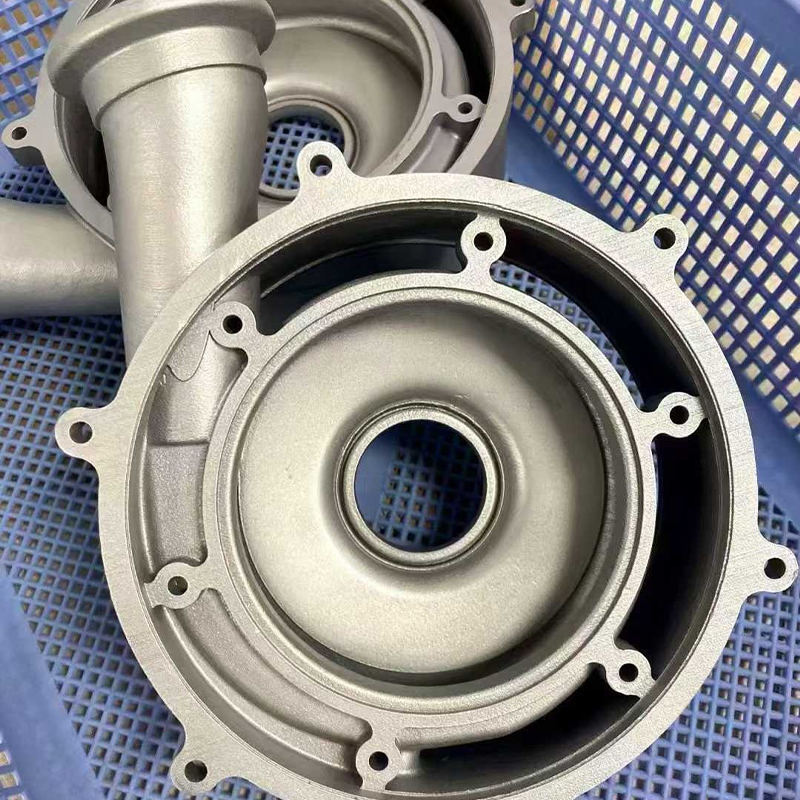
Laser sulattaa metallijauheen täysin suojaavassa ilmakehässä, jolloin syntyy tiheitä osia alumiinista, ruostumattomasta teräksestä ja titaaniseoksista.
Tyypillisiä käyttökohteita: kannakkeet, jakoputket, kevyet rakenteet ja lämpöaltistuvat komponentit.
Varo: tuet, jäännösjännitys ja tarve työstää kriittisiä kasvoja.
-
FDM muovia
Lämmitetty suutin laskee termoplastisen filamentin. Se sopii suuriin osiin ja alkuvaiheen malleihin.
Tyypilliset käyttötarkoitukset: kalusteet, suuret mallit ja yksinkertaiset kotelot.
Varo: näkyviä kerrosviivoja ja pienempiä kerrosten välisiä lujuuksia.
Pikaviitetaulukko
| Prosessi | Tyypillisiä materiaaleja | Paras istuvuus | Päärajoitus |
|---|---|---|---|
| SLA | Tavalliset, sitkeät, kirkkaat ja korkean lämpötilan hartsit | Ulkonäkömalleja ja hienoja yksityiskohtia | Jotkut hartsit ovat hauraita; UV-vanheneminen ajan myötä |
| DLP | Valopolymeerihartsit | Pienet yksityiskohtaiset osat erissä | Pienempi rakennusalue |
| SLS | PA12 nailonia ja täytenylonit | Toiminnalliset osat, monimutkainen geometria | Rakeinen rakennettu pinta |
| SLM | AlSi10Mg alumiini, 316L ruostumaton teräs, titaaniseos | Vahvat, kevyet, lämmönkestävät osat | Tukee, stressinpoisto, työn viimeistely |
| FDM | ABS, PETG, PC ja vastaavat kestomuovit | Suuret mallit ja kalusteet | Kerrosviivat, suuntalujuus |
Monet ostajat pyytävät yhtä mukautettua 3D-tulostuspalvelua ja odottavat yhtä vastausta. Todellisuudessa kokenut 3D-tulostuspalvelun tarjoaja yhdistää usein reittejä yhden projektin sisällä. Valaisinkotelo voidaan painaa SLA-hartsilla näkyvälle kuorelle, SLS-nailonille sisäiselle kannakkeelle ja jäljentää myöhemmin pienissä erissä silikonimuottien läpi, kun kuvio on jäätynyt. Ajattelemalla reittejä yhden koneen sijaan saat enemmän vaihtoehtoja ja vähemmän yllätyksiä.
Alla oleva kaavio vertailee viittä reittiä viidellä ominaisuudella, joita ostajat korostavat useimmin. Tummemmat solut tarkoittavat vahvempaa tulosta verrattuna neljään muuhun reittiin, joten lue se paremmuusjärjestyksenä kuin mittauksena.
Lämpökartta osoittaa, miksi mikään yksittäinen prosessi ei voita jokaista kategoriaa. SLA ja DLP johtavat yksityiskohtiin ja pinnan viimeistelyyn, minkä vuoksi ne ovat tavallinen lähtökohta ulkonäkömalleille ja mestarikuvioille, jotka myöhemmin maalataan tai kopioidaan silikonilla. SLS nylon ja SLM metalli johtavat lujuuteen, ja SLM lisää korkeimman lämmönkestävyyden, mikä on tärkeää kiinnikkeissä ja komponenteissa moottoreiden tai pakoputkien lähellä.
FDM on korkein koon mukaan, joten se on edelleen hyödyllinen suurille kalusteille ja varhaisille malleille, joissa pinnan laatu on toissijainen. Valmistajalle, joka tarjoaa hartsi-, nailon- ja metallipainatusta yhdessä koneistuksen ja maalauksen kanssa, tällaisesta pöydästä tulee käytännöllinen reititysopas: jokainen osa lähetetään päätarpeeseensa sopivaan prosessiin ja loput raot suljetaan viimeistelyllä. Jos osasi tarvitsee kahta tai kolmea näistä ominaisuuksista kerralla, odota yhdistettyä reittiä yhden tulostimen sijaan.
Jokainen prosessi on vahvin eri alueella, joten sovita se, joka kattaa ensisijaisen vaatimuksesi ja sulje loput viimeistelyllä.
Kuinka teolliset 3D-tulostuspalvelut toimivat tiedostosta valmiiseen osaan
Työnkulun ymmärtäminen auttaa ennustamaan, mistä viiveet ja laatuongelmat johtuvat. Suurin osa teollisista 3D-tulostuspalveluista noudattaa samoja kuutta vaihetta, vaikka koneet ovat erilaisia.
- Tiedoston tarkistus. Insinööri tarkistaa STEP-, STL- tai vastaavan 3D-mallisi ohuiden seinien, suljettujen onteloiden, puuttuvien pintojen ja yksiköiden varalta. Hyvä arvostelu ilmoittaa ongelmat ennen tulostusta, ei sen jälkeen.
- Prosessin ja suuntauksen valinta. Osalle on määritetty prosessi ja rakennussuunta. Suunta vaikuttaa pinnan laatuun, lujuuden suuntaan, kannattimien määrään ja tulostusaikaan.
- Tulostus. Kone rakentaa osan kerros kerrokselta. Kerrospaksuus vaihtelee yleensä noin 0,025 mm:stä hienohartsikoneissa 0,2 mm:iin tai enemmän FDM-laitteissa.
- Puhdistus ja tuen poisto. Hartsiosat pestään ja UV-jälkikovetetaan. Nailonosista on poistettu jauhe. Metallialiosat lämpökäsitellään tarvittaessa ja leikataan rakennuslevystä ja tuet poistetaan.
- Jälkikäsittely ja viimeistely. Hionta, puhallus, värjäys, pohjamaalaus, maalaus, kierteet tai koneistus kriittiset pinnat lisätään piirustuksen mukaan.
- Tarkastus ja pakkaus. Avainten mitat tarkastetaan, pinnat tarkastetaan ja osat pakataan, jotta hienot ominaisuudet eivät vaurioidu kuljetuksen aikana.
Huomaa, että itse tulostus on vain yksi vaihe. Ostajat, jotka arvioivat toimittajaa vain tulostimien lukumäärän perusteella, eivät usein huomaa, kuinka suuri osa lopullisesta laadusta tulee vaiheista neljä ja viisi. Palataan tähän jälkikäsittelyosiossa.
Suunnittele yksityiskohtia, jotka muuttavat tulosta
Pienet suunnittelupäätökset ratkaisevat usein, toimiiko painettu osa. Alla olevassa taulukossa luetellaan aloitusohjeet, joita monet palveluntarjoajat käyttävät tiedostojen tarkastelussa. Tarkat rajat riippuvat koneesta, materiaalista ja osan koosta, joten pidä niitä keskustelun aloittajina kiinteiden sääntöjen sijaan.
| Suunnitteluominaisuus | Hartsi (SLA, DLP) | Nylon (SLS) | Metalli (SLM) | Muovi (FDM) |
|---|---|---|---|---|
| Pienin seinän paksuus | Noin 0,6-1,0 mm | Noin 0,8-1,0 mm | Noin 0,5-1,0 mm | Noin 1,0-1,5 mm |
| Tukee | Tarvitaan ulkonemiin, voi jättää kosketusjälkiä | Ei tarvita, jauhe tukee osaa | Tarvitaan ulkonemiin ja lämmönsäätöön | Tarvitaan jyrkkiin ulkonemiin |
| Loukkuun jäänyt materiaali | Lisää tyhjennysreiät nestemäiselle hartsille | Lisää poistumisreiät irtopuuteria varten | Lisää poistumisreiät irtopuuteria varten | Harvoin ongelma |
| Kierteet ja tiukat reiät | Napauta tai lisää välilehtiä tulostuksen jälkeen | Napauta tai lisää välilehtiä tulostuksen jälkeen | Kone tulostuksen jälkeen | Käytä välikappaleita toistuvassa kokoonpanossa |
Kaksi tapaa säästää eniten vaivaa. Merkitse ensin, mitkä pinnat ovat toimivia, kuten laakeripesät, tiivistyspinnat ja liitospinnat, jotta toimittaja voi suunnitella koneistuksen tai kalvauksen vain näille pinnoille. Toiseksi, vältä täysin suljettujen onteloiden suunnittelua, ellet lisää reikiä jauheen tai hartsin poistamiseksi; ontto osa, jota ei voida tyhjentää, joko hylätään tai saapuu suunniteltua raskaampana ja heikompana.
Tulostus on yksi vaihe kuusivaiheisessa ketjussa, ja ennen ensimmäistä kerrosta tehdyt suunnitteluvalinnat ratkaisevat suurimman osan siitä, mitä sen jälkeen tapahtuu.
Materiaalit räätälöityihin 3D-tulostuspalveluihin: Hartsi, Nylon ja metalli
Materiaalivalinta ohjaa lujuutta, ulkonäköä, lämmönkestävyyttä ja osan ikääntymistä. Räätälöidyn 3D-tulostuspalvelun pitäisi pystyä selittämään, miksi se suosittelee yhtä materiaalia toistensa edelle selkeästi käyttötapauksiisi liittyen. Alla olevat kaksi saraketta jakavat vaihtoehdot polymeereihin ja metalleihin.
Polymeerit: hartsi, nylon ja muovi
| Metallit SLM-tulostukseen
|
Materiaalivalinta yhdellä silmäyksellä
| Materiaali | Tyypillinen käyttö | Vahvuus | Rajoitus |
|---|---|---|---|
| Kova hartsi | Näytä mallit, muoto- ja istuvuustarkastukset | Hyvä detail, smooth surface | Voi haurastua iän tai UV-säteilyn myötä |
| PA12 nylon | Nepparit, kotelot, kanavat | Kestävä, hyvä väsymys | Imee kosteutta hitaasti |
| AlSi10Mg alumiinia | Valokiinnikkeet, jäähdytyslevyt | Pieni paino, lämmönjohtavuus | Tarvitsee stressin lievitystä, viimeistelyä |
| 316L ruostumatonta terästä | Nestemäiset osat, korroosiolle alttiit osat | Korroosionkestävyys, sitkeys | Raskaampi, hitaampi viimeistely |
| Titaaniseos | Kevyet rakenneosat | Vahvuus-to-weight ratio | Vaativa prosessi, pidempi toimitusaika |
Kysymyksiä ratkaistava ennen materiaalin valitsemista
- Mikä on korkein lämpötila, jonka osa näkee, ja kuinka kauan?
- Kannataako se kuormaa kerran, toistuvasti vai pitääkö vain muotonsa?
- Kohtaako se öljyjä, puhdistusaineita, vettä tai ulkovaloa?
- Pitääkö sen näyttää valmiilta tuotteelta vai vain istua ja toimia?
- Kuinka monta kappaletta tarvitset nyt ja kuinka monta myöhemmin?
Näihin viiteen kysymykseen vastaaminen kyselyssäsi yleensä lyhentää lainaussilmukkaa täydellä sähköpostikierroksella, koska insinööri voi suositella materiaalia arvaamatta.
Lämpötila, kuormitus, ympäristö ja ulkonäkö ovat neljä tosiasiaa, jotka määräävät materiaalin; jaa ne ensimmäisessä viestissäsi.
Sovellukset ja valintapisteet teollisiin ja kaupallisiin 3D-tulostuspalveluihin
Teollisia 3D-tulostuspalveluita esiintyy lähes kaikilla valmistussektoreilla, mutta syyt niiden käyttöön ovat yllättävän johdonmukaisia: ne tarvitsevat fyysisen osan nopeammin kuin työkalut mahdollistavat tai ne tarvitsevat muodon, jota muilla menetelmillä on vaikea saada aikaan. Alla olevat kaksi saraketta yhdistävät tyypilliset skenaariot asioihin, jotka ovat tärkeitä valittaessa kummallekin toimittajaa.
Yleiset sovellusskenaariot
| Tarkastettavat valintapisteet
|
Laajamittainen 3D-tulostuspalvelut
Kun ostajat etsivät suuren mittakaavan 3D-tulostuspalveluita, he tarkoittavat yleensä yhtä kahdesta asiasta: yksittäistä osaa, joka ylittää vakiokoneiden valmistusmäärän, tai useita keskikokoisia osia, joita tarvitaan yhdessä erässä. Ensimmäinen tapaus ratkaistaan tyypillisesti jakamalla malli osiin, joissa on kohdistusominaisuuksia, kuten avaimia tai tappeja, tulostamalla osat, sitten liimaamalla ja viimeistelemällä saumat, jotta liitos katoaa maalin alle. Toinen tapaus ratkaistaan yhdistämällä osia tehokkaasti ja valitsemalla prosessi, kuten SLS-nailon, jossa monet osat jakavat yhden rakenteen.
Kysy mahdolliselta toimittajalta, kuinka he käsittelevät halkeamien osien saumoja ja tasaisuutta. Selkeä vastaus, mieluiten esimerkkikuvan kanssa, kertoo paljon enemmän kuin ilmoitettu enimmäismitta.
Pienet erät ja siltatuotanto
Toinen kasvava käyttökohde on siltatuotanto, jossa painetut tai valetut osat täyttävät prototyypin ja massatuotannon välisen aukon. Jos ruiskumuotisi rakentaminen kestää kahdeksasta kahteentoista viikkoa, kaupallinen 3D-tulostuspalveluiden toimittaja voi pitää pilottilinjasi, kenttäkokeilut tai varhaiset asiakastilaukset liikkeessä. Ulkonäköosien kohdalla silikonimuottien replikointi ottaa usein vallan, kun peruskuvio on hyväksytty, koska yksi muotti voi tuottaa pienen erän yhtenäisiä kopioita. Valitsemalla toimittajan, joka tarjoaa sekä tulostusta että replikointia, vältytään tiedostojen ja piirustusten siirtämisestä yritysten välillä.
Valitse toimittaja sen mukaan, kuinka hyvin se tukee seuraavaa vaihettasi, ei vain nykyistä prototyyppiä.
Yksityiskohtainen vertailu 3D-tulostuspalveluista, CNC-työstöstä ja silikonimuottien replikaatiosta
Monet projektit eivät vaadi 3D-tulostusta ollenkaan, ja rehellinen toimittaja kertoo sen sinulle. Taulukko vertailee kolmea yleisintä prototyyppien ja pienten erien reittiä, jotta näet, mihin kukin sopii.
| tekijä | 3D-tulostus | CNC-työstö | Silikonimuotin replikointi |
|---|---|---|---|
| Tyypillinen määrä | Yhdestä muutamaan tusinaan | Yhdestä useaan sataan | Noin 10-50 kopiota muotin käyttöiästä riippuen |
| Geometrian vapaus | Erittäin korkea, sisäiset kanavat ja ristikot mahdollisia | Rajoitettu työkalujen pääsy | Noudattaa mestarimallia |
| Materiaali choice | Hartsit, nailon, metallijauheet, kestomuovit | Laaja valikoima kiinteitä metalleja ja muoveja | Polyuretaanihartsit, jotka jäljittelevät tavallisia muoveja ja kumia |
| Pinta as produced | Kerros viivoja tai rakeita valmiiksi | Työkalun jälkiä, helppo jalostaa | Tasainen, kopioi peruspinnan |
| Toleranssi | Kohtalainen, prosessista riippuvainen | Tiukka koneistetuilla ominaisuuksilla | Kohtalainen, kutistuminen on otettava huomioon |
| Käynnistysaika | Nopea, ei työkaluja | Nopea, kiinnitystä tarvitaan | Ensin tarvitaan mestari ja muotti |
| Parasta varten | Monimutkaiset muodot, varhaiset iteraatiot | Tiukka toleranssi, lujuus, metalliosat | Saman näköisiä pieniä eriä |
Tarkkuus on se tekijä, josta ostajat kysyvät eniten, ja se on myös se, joka useimmiten ymmärretään väärin. Seuraava kaavio näyttää ohjeelliset työtoleranssit jokaiselle tulostusreitille. Lue se suunnittelun apuvälineeksi, koska todelliset tulokset riippuvat osan koosta, geometriasta, suunnasta ja koneen kalibroinnista.
Kaaviosta näkyy, että hartsireitit ovat tiukassa pienten ominaisuuksien kohdalla, minkä vuoksi ne valitaan liittimiin, hienoihin koteloihin ja kuvioihin, joissa istuvuus on tärkeää. SLM-metalli kuuluu samalle alueelle pienille osille, mutta numerot koskevat painettuja piirteitä, ja kriittiset poraukset tai liitäntäpinnat työstetään yleensä jälkikäteen tiukempien rajojen saavuttamiseksi.
SLS-nailonin ja FDM:n arvot ovat laajempia, koska jauheen kutistuminen, lämpökäyttäytyminen ja kerrostumista lisäävät vaihtelua erityisesti pitkissä tai ohuissa osissa. Myös CNC-työstöä harjoittavalle toimittajalle tämä ero on helppo hallita: painettu runko muodostaa geometrian ja lyhyt koneistus suorittaa ne muutamat tiukempaa hallintaa vaativat ominaisuudet. Kun lähetät piirustuksen, merkitse mitkä mitat ovat kriittisiä ja mitkä vain viitteellisiä, koska näin insinööri voi tehdä työtä siellä, missä se on tärkeää.
Kaiken kaikkiaan käytännön sääntö on yksinkertainen. Käytä tulostusta, kun muodon monimutkaisuus tai nopeus on päärajoite, koneistusta, kun toleranssi tai materiaali on, ja silikonireplikointia, kun tarvitset useita samankaltaisia osia yhdeltä hyväksytyltä mestarilta.
Tulosta muotoa varten, koneella toleranssia varten, kopioi pienille erille ja yhdistä ne, kun yksi osa tarvitsee useamman kuin yhden vahvuuden.
Jälkikäsittely ja pinnan viimeistely: mihin toimitusaika todella menee
Uudet ostajat ovat usein yllättyneitä siitä, että yhdessä yössä painettu osa voi kestää useita päiviä. Syynä on se, että ulkoasuosien aikataulusta suurin osa on yleensä viimeistely, ei painaminen. Tämän varhaisen ymmärtämisen avulla voit suunnitella realistisia virstanpylväitä ja välttää viime hetken paineita.
Tyypilliset viimeistelyreitit prosessikohtaisesti
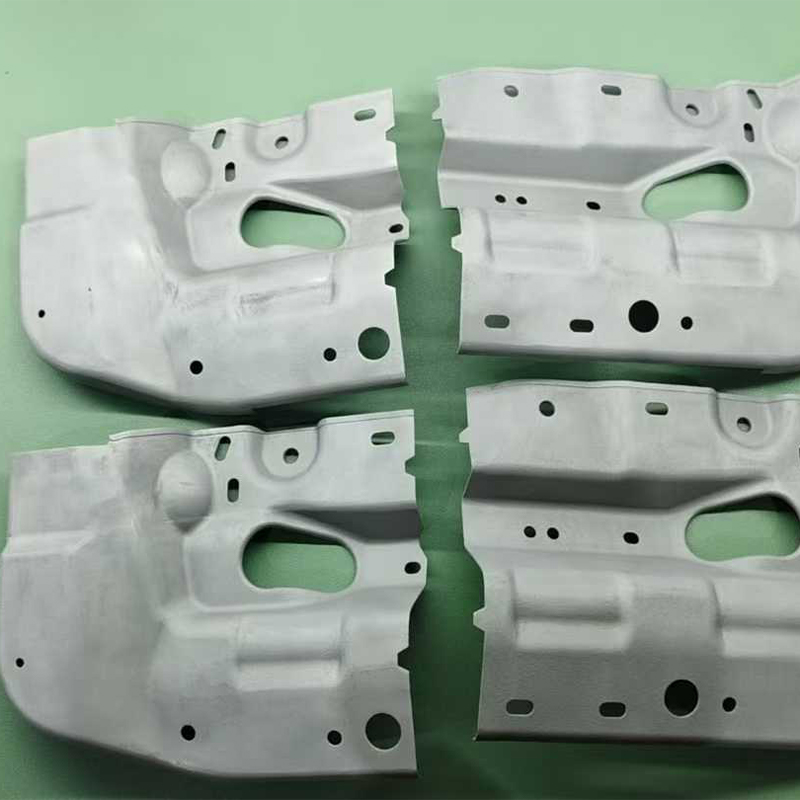
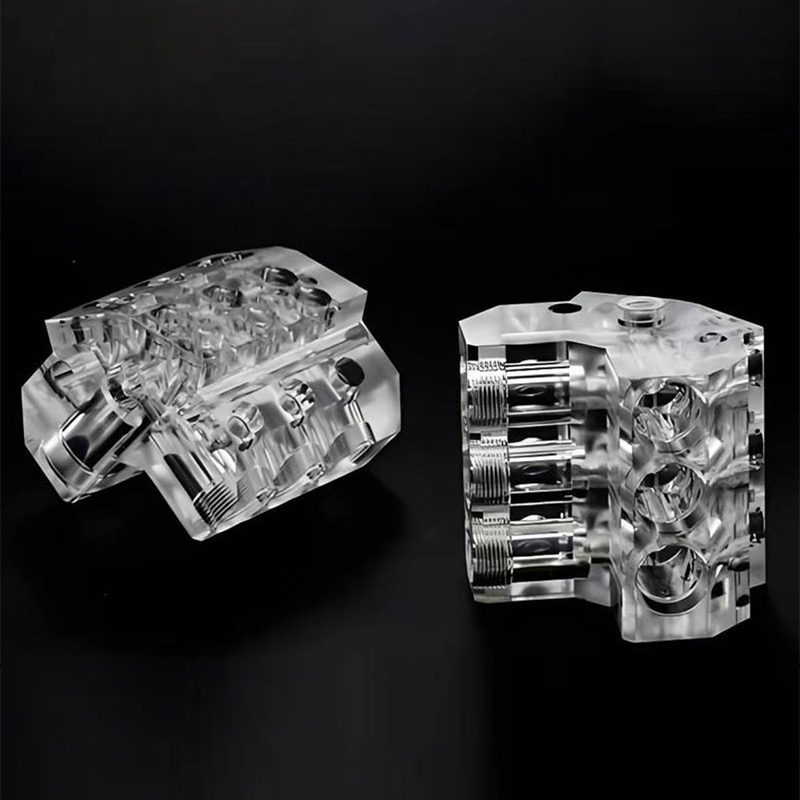
- Hartsiosat: tuen poisto, hionta, tasoitus tarvittaessa, pohjamaalaus, värimaalaus ja kirkaslakka. Osat, joiden on oltava läpinäkyviä, kiillotetaan ja pinnoitetaan maalaamisen sijaan.
- Nylon osat: helmipuhallus yhtenäisen mattapinnan saavuttamiseksi, värjäys tasaisen värin saamiseksi ja höyry- tai rumputasoitus, kun tarvitaan tasaisempaa pintaa.
- Metalliosat: jännityksenpoisto, irrotus rakennuslevystä, tuen poisto, kriittisten pintojen koneistus, puhallus tai kiillotus ja valinnainen anodisointi tai passivointi.
- FDM osat: hionta, täyttö ja maalaus ulkonäön saamiseksi tai materiaaliin sopivat asetonittomat tasoitusmenetelmät.
Alla oleva kaavio näyttää kolmen tyypillisen projektin ohjeellisen läpimenoajan jakautumisen. Jokainen palkki lisää jopa sata prosenttia kyseisen projektityypin aikataulusta, ja luvut kuvaavat yleisiä malleja kiinteiden sääntöjen sijaan.
Hartsi visuaalinen prototyyppi käyttää suurimman osan aikataulustaan viimeistelyssä, koska hionta, pohjamaalaus ja maalaus on tehtävä vaiheittain, jolloin niiden välillä on kuivumisaika. Itse painatus on vaatimaton osuus, vaikka monet ostajat luulevat sen hallitsevan.
Toiminnallinen nailonosa kääntää kuvan: painatus ja jauheen poisto vievät suuremman osuuden, kun taas viimeistely on kevyempi, koska puhallettu tai värjätty pinta on usein hyväksyttävä. Metallikiinnikettä varten puhdistus ja jälkikäsittely, joka sisältää jännityksenpoiston, levyn poiston ja tuen poiston, tulee suurimmaksi lohkoksi, ja sitä seuraa lyhyt viimeistelyvaihe.
Siksi toimittajalla, jolla on maalaus ja koneistus saman katon alla, on käytännön etua sekaprojekteissa. Vähemmän vaihtoja lyhentää odotusaikaa vaiheiden välillä, ja sama tiimi voi nähdä, kuinka viimeistelypäätös vaikuttaa mittoihin. Jos aikataulusi on tiukka, kysy toimittajalta, mikä vaihe on todennäköisesti pisin tietylle osallesi, ja päätä sitten, vastaako yksinkertaisempi viimeistely tarpeitasi.
Suunnittele viimeistely suunnitteluun
Maalaus lisää pinnoitekerroksen, usein muutaman sadasosan millimetriä per kerros, mikä on tärkeää napsautussovituksen ja tiiviiden kokoonpanojen kannalta. Kerro toimittajalle ajoissa, maalataanko vastapinta, jotta mallia voidaan säätää tai pinta voidaan peittää. Sama koskee alumiinin anodisointia, jossa pinnoite kasvaa hieman molemmilla puolilla ja voi vaikuttaa pieniin reikiin ja kierteisiin.
Viimeistely, ei painatus, asettaa usein ulkonäköosien toimituspäivän, joten päätä pintavaatimus ennen tilauksen tekemistä.
Kuinka arvioida Kiinan 3D-tulostuspalveluiden valmistajaa tai toimittajaa
Hankkiminen kiinalaiselta 3D-tulostuspalveluvalmistajalta tarjoaa laajan materiaalivalikoiman, kypsät viimeistelytaidot ja nopean läpimenon, mutta laatu ja viestintä vaihtelevat edelleen toimittajien välillä. Alla olevat vaiheet muuttavat epämääräisen 3D-tulostuspalveluntarjoajien haun jäsennellyksi vertailuksi.
Mitä lähettää tiedustelun yhteydessä
- 3D-malli STEP- tai STL-muodossa, yksiköt ilmoitettu
- 2D-piirustus, joka merkitsee kriittiset mitat, kierteet ja liitospinnat
- Määrä nyt ja odotettu määrä myöhemmin
- Materiaalien mieltymys tai tarvitsemasi suorituskyky, kuten lämpötila ja kuormitus
- Pintavaatimus, kuten raaka, puhallettu, maalattu tai kiillotettu
- Tavoite toimituspäivä ja kohde
Mitä osaava toimittaja tekee vastineeksi
- Vastaa erityisiin toimintoja koskeviin kysymyksiin, ei vain tiedostopyyntöön
- Korostaa suunnittelun riskit, kuten ohuet seinät tai loukkuun jäänyt jauhe, ennen tuotantoa
- Selvittää, mikä on saavutettavissa painettuna ja mikä vaatii koneistusta
- Lähettää kriittisten ominaisuuksien edistymiskuvia ja tarkastustuloksia
- Pakkaa hienot ja maalatut osat kansainväliseen kuljetukseen soveltuvalla suojalla
Yksi esimerkki tästä yhden luukun lähestymistavasta on Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., OEM- ja ODM 3D-tulostuspalvelujen toimittaja. Sen suunnittelutiimi muuttaa asiakkaiden ideat käytännöllisiksi tuotesuunnitelmiksi, ja tehdas painaa hartsille, nailonille ja metallille edistyneen koneistuksen tukemana. Silikonimuotin replikointi tukee tarkkaa pienierätuotantoa, ja pintakäsittelyt, kuten maalaus, parantavat lopullista ulkonäköä. Suunnittelun, tulostuksen, replikoinnin ja viimeistelyn pitäminen yhdellä alustalla tarkoittaa, että sama tiimi seuraa projektia konseptista toimitettuun osaan, mikä vähentää vaihtoja ja säästää aikaa.
Monet ostajat käyttävät myös yksinkertaista tuloskorttia vertaillakseen toimittajia. Alla olevassa kaaviossa on esimerkkipainotus, jota ostajat voivat mukauttaa prototyyppien ja pienten erien töiden tyypillisten hankintaprioriteettien perusteella alan tilastojen sijaan. Käsittele prosenttiosuuksia lähtökohtana ja siirrä niitä sen mukaan, mitä projektisi eniten tarvitsee.
Prosessi- ja materiaalisovitus saa suurimman osuuden, koska toimittaja, jolla ei ole oikeaa teknologiaa, ei pysty korjaamaan sitä nopeudella tai palvelulla. Laadunvalvonta ja kommunikoinnin läpimenoaika seuraavat yhtä painoa, koska myöhästynyt tai epävarma toimitus voi olla kehitysaikataululle yhtä haitallinen kuin mittavirhe.
Jälkikäsittelyllä on enemmän painoarvoa kuin monet ensikertalaiset odottavat, mikä on linkki läpimenoaikakaavioon: viimeistelykyky vaikuttaa sekä ulkonäköön että toimituspäivään. Suunnittelupalaute saa pienemmän, mutta merkityksellisen osuuden, ja se on usein paras ennustaja projektin sujuvuudelle, sillä hyvissä ajoin kysyvä toimittaja yleensä välttää jälkityöt.
Voit säätää näitä painoja oman tapauksesi mukaan. Yksittäisen metalliosan tilaava tiimi saattaa nostaa tarkastusta, kun taas messunäytteen valmisteleva tiimi saattaa nostaa viimeistelyä ja viestintää. Olipa painot mikä tahansa, kahden tai kolmen toimittajan pisteyttäminen samalle arkille tekee vertailusta objektiivisemman ja helpommin selitettävän kollegoille.
Aloita mallitilauksesta
Jos työskentelet uuden toimittajan kanssa, pieni näytetilaus on luotettavin testi. Valitse osa, joka sisältää sinulle tärkeitä ominaisuuksia, kuten ohuet seinät, tiukka reikä ja maalattu pinta, ja arvioi lopputulos mittojen tarkkuuden, pinnan laadun, pakkauksen ja toimittajan viestinnän perusteella. Yksi näyte opettaa sinulle enemmän kumppanista kuin mikään esite.
Arvioi toimittaja sen esittämien kysymysten ja sen hallitseman viimeistelyn perusteella ja vahvista sitten pienellä näytetilauksella.
3D-tulostettujen osien huolto ja hoito
Painetut osat vaativat vähemmän hoitoa kuin monet ihmiset odottavat, mutta oikeat tavat pidentävät niiden käyttöikää erityisesti hartsin ja nailonin osalta. Taulukossa on yhteenveto tärkeimmistä asioista materiaalin mukaan.
| Materiaali | Suositeltu hoito | Vältä |
|---|---|---|
| Hartsi | Pyyhi pehmeällä liinalla, säilytä poissa suorasta auringonpaisteesta, pidä maalatut pinnat puhtaina liuottimista | Pitkä ulkoaltistus, äkillinen isku kylmissä olosuhteissa |
| Nylon | Puhdista miedolla saippualla ja vedellä, kuivaa huolellisesti, säilytä kuivassa paikassa | Pitkäaikainen kostea varastointi, joka voi muuttaa jäykkyyttä ja kokoa hieman |
| Alumiini | Säilytä kuivana, pyyhi pois jäämät, suojaa koneistetut kasvot ohuella öljykalvolla, jos säilytät pitkään | Kosketus suolan tai voimakkaiden emäksisten puhdistusaineiden kanssa |
| Ruostumaton teräs | Huuhtele kemikaaleille altistumisen jälkeen, puhdista hankaamattomilla tyynyillä | Teräsvilla, josta voi jäädä ruostepisteitä aiheuttavia hiukkasia |
| FDM muovia | Pidä poissa lämmönlähteistä, puhdista kostealla liinalla | Kuormat, jotka irrottavat kerroksia, ja säilytys kuumien pintojen lähellä |
Muutama ylimääräinen tapa auttaa. Tarkasta napsautussovitukset ja kierrepalat säännöllisesti, koska toistuva kokoonpano kuluttaa ne ensin. Jos valaisinta tai jigiä käytetään päivittäin, säilytä varaosa tai toinen versio, jotta tuotanto ei pysähdy osan kuluessa. Korjaa maalattujen osien lastut ajoissa, jotta kosteus ei pääse tunkeutumaan pinnoitteen alle. Kirjaa lopuksi materiaali ja tulostuspäivämäärä piirustusarkistoon, jotta uusintatilaus vastaa alkuperäistä tarkasti.
Pidä painetut osat kuivina, puhtaina ja poissa lämmöltä ja voimakkaalta auringonvalolta ja säilytä varaosia joka päivä käytettävälle.
FAQ Tietoja 3D-tulostuspalveluista
Q1: Mitä ovat 3D-tulostuspalvelut ja kuka niitä käyttää?3D-tulostus services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Q2: Mikä 3D-tulostusprosessi sopii toiminnallisiin prototyyppeihin?SLS nyloniaiaia is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Q3: Kuinka tarkkoja teolliset 3D-tulostuspalvelut ovat?Tarkkuus riippuu prosessista, osan koosta, geometriasta ja suunnasta. Hartsiprosessit ovat yleensä tarkimpia pienille ominaisuuksille, kun taas nailonissa ja FDM:ssä on laajempi vaihtelu. Kun tarvitaan tiukkoja rajoituksia porauksille, kierteille tai liitospinnoille, toimittajat yleensä tulostavat pienellä vauhdilla ja viimeistelevät nämä ominaisuudet koneistamalla tai kalvauksella. Kriittisten mittojen merkitseminen piirustukseen auttaa insinööriä suunnittelemaan tämän oikein. |
Q4: Voiko 3D-tulostuspalvelujen valmistaja käsitellä suuria osia?Kyllä, useimmissa tapauksissa. Yksittäistä kokoa suuremmat osat jaetaan yleensä osiin, joissa on kohdistusominaisuudet, painetaan, liimataan ja viimeistellään, jotta saumat ovat piilossa. Suuria määriä keskikokoisia osia voidaan yhdistää yhteen kokoonpanoon. Pyydä toimittajalta kuvia samanlaisista halkaistuneista tai suurista osista ja vahvista, kuinka ne säätelevät tasaisuutta ja sauman laatua. |
Q5: Kuinka kauan 3D-tulostuspalvelut yleensä kestävät?Yksinkertaiset hartsi- tai nailonosat valmistuvat usein muutamassa työpäivässä, kun taas maalatut ulkonäköosat ja metalliosat vievät kauemmin viimeistelyn ja lämpökäsittelyn vuoksi. Aikataulu riippuu osan koosta, määrästä, materiaalista ja pintatarpeesta. Kysy toimittajaltasi, mikä vaihe kestää todennäköisesti pisimpään ja voisiko yksinkertaisempi viimeistely lyhentää sitä. |
Q6: Kuinka voin valita 3D-tulostuksen, CNC-työstön ja silikonimuottien replikoinnin välillä?Valitse 3D-tulostus, kun muodon monimutkaisuus tai nopeus ratkaisee eniten, CNC-työstö, kun vaaditaan tiukkaa toleranssia tai tiettyä kiinteää materiaalia, ja silikonimuottien replikointi, kun tarvitset useita yhtenäisiä samankaltaisia osia yhdeltä hyväksytyltä mestarilta. Monet hankkeet käyttävät useampaa kuin yhtä reittiä. Toimittaja, joka tarjoaa kaikki kolme sekä maalauksen ja viimeistelyn, voi suositella yhdistelmää, joka sopii piirustukseen ja määrään. |
-
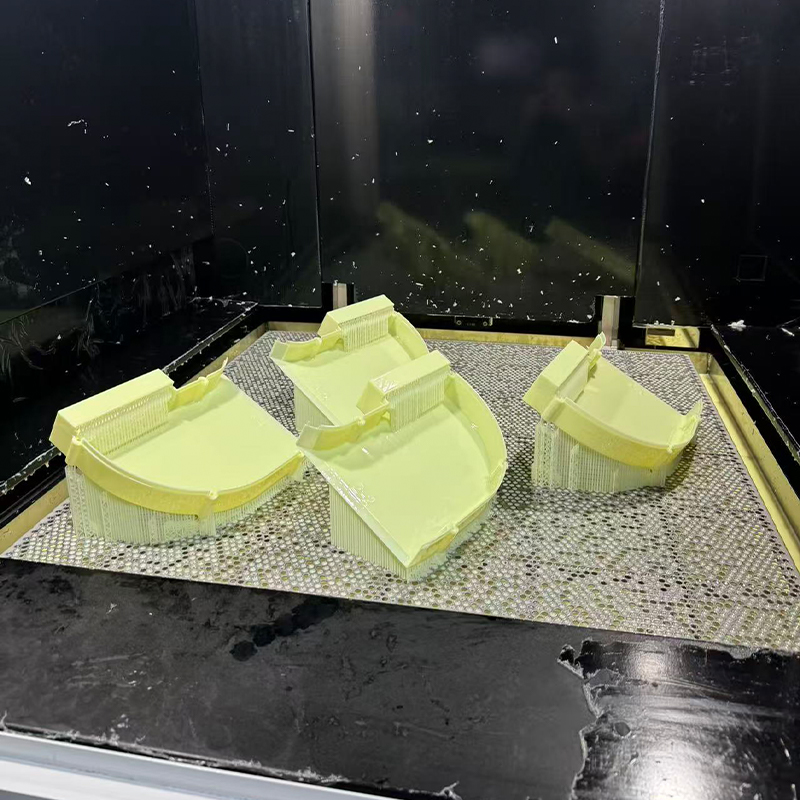 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
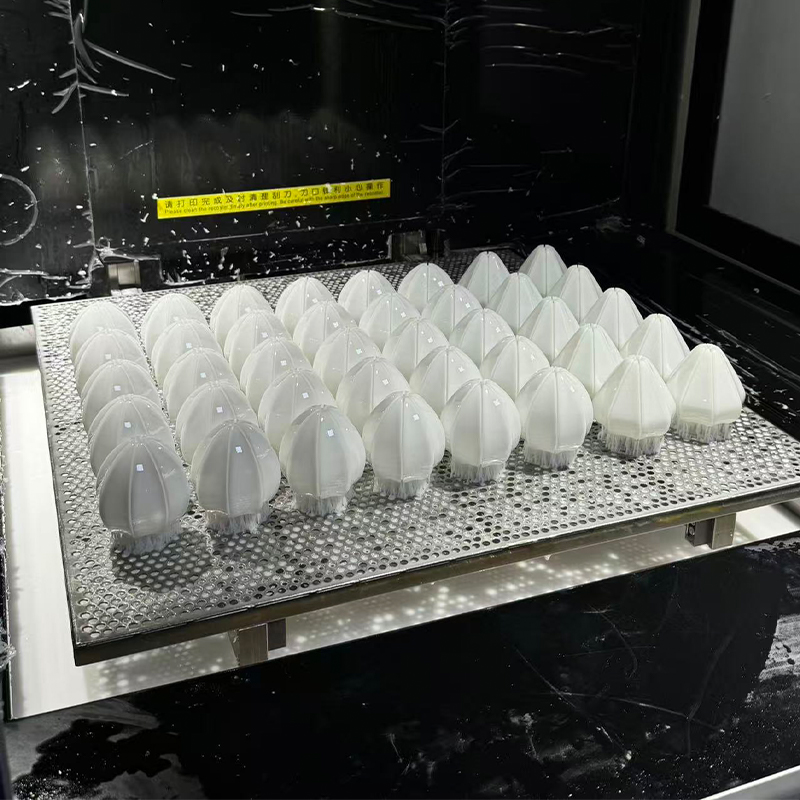 Off-White Resin 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 HT-PLA korkean lämpötilan PLA-materiaalin 3D-tulostuspalvelu
-
 Standard FDM-materiaalien 3D-tulostuspalvelu (PLA, PETG, ABS)
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
