- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

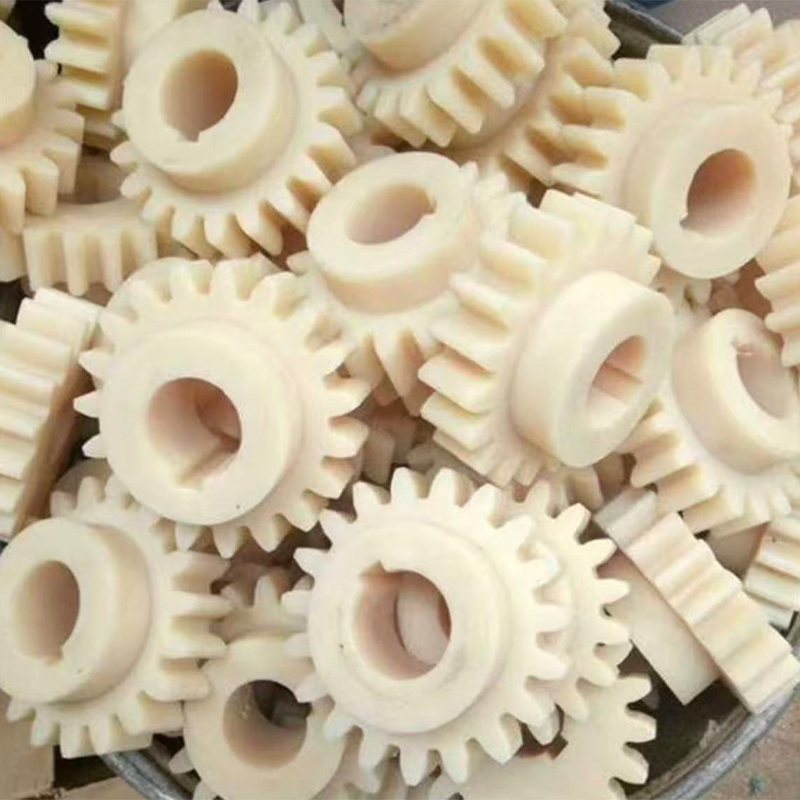
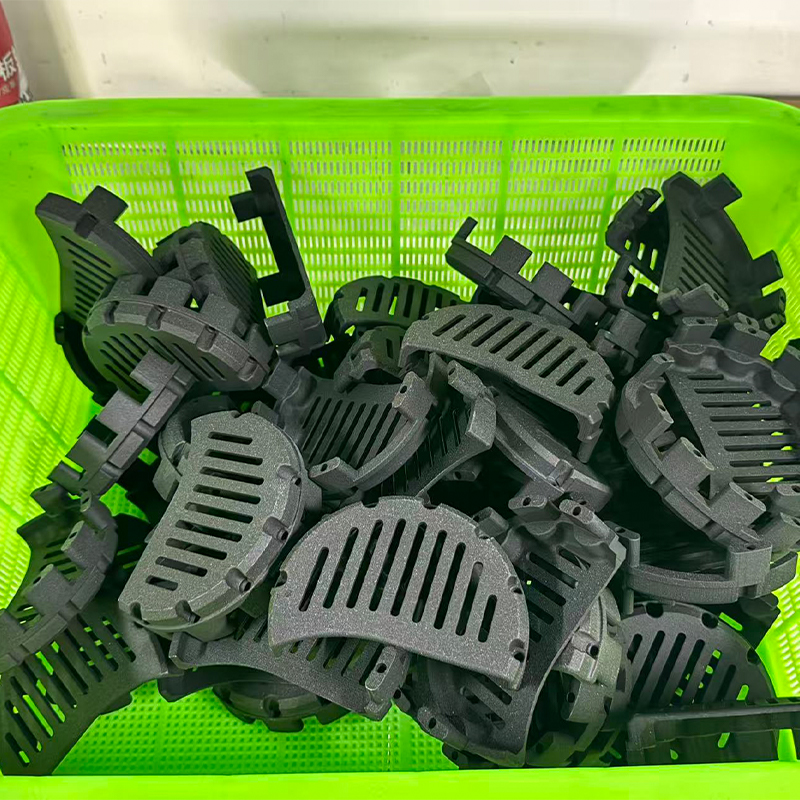
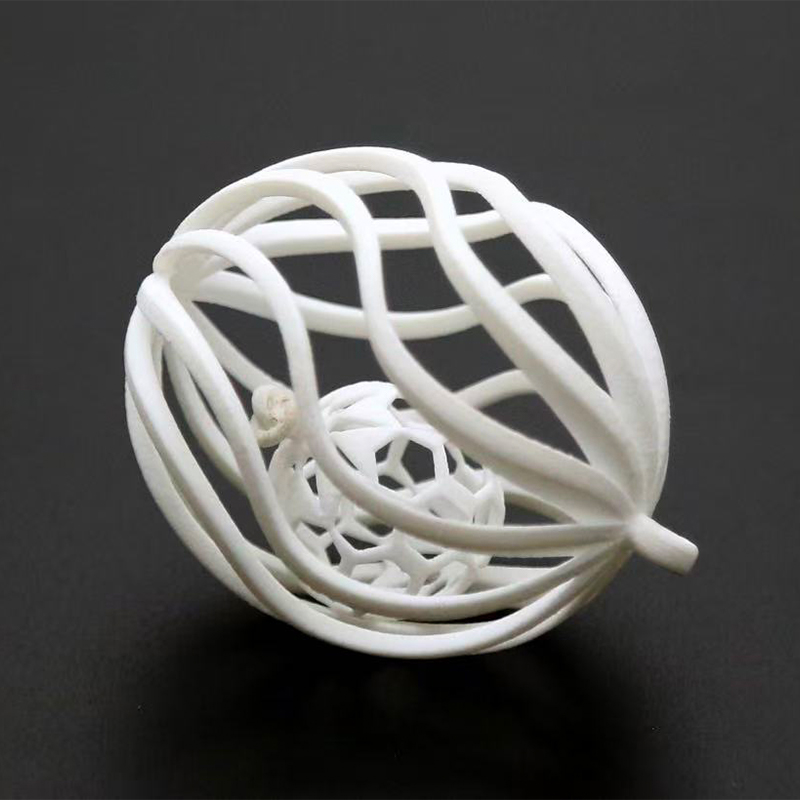
Kiina FDM 3D-tulostus, CNC-jyrsintä, sorvaus ja tyhjiövaluopas
Suora vastaus: valinta FDM:n, CNC:n ja tyhjiövalun välillä
Jos vertaat fdm 3d-tulostuspalvelu CNC-jyrsintää, CNC-sorvausta tai tyhjiövalua vastaan tulevan osan osalta päätös riippuu kolmesta tekijästä: kuinka nopeasti tarvitset fyysistä esinettä, kuinka tiukka toleranssin todellisuudessa on oltava ja onko geometria pyörivä, prismaattinen vai orgaaninen. FDM-muovipainatus on nopein ja taloudellisin tapa pitää muoto kädessäsi vuorokaudessa, CNC-jyrsintä on oikea työkalu prismaattisiin osiin, joissa on litteät pinnat, taskut ja reiät, jotka vaativat todellista toleranssia, CNC-sorvaus on vertaansa vailla sylinterimäisille ja kiertosymmetrisille komponenteille, ja tyhjiövalu on oikea valinta identtiseksi kopioksi tai vahvistetuksi mestariksi. . Mikään näistä neljästä reitistä ei korvaa muita; jokainen kattaa erillisen geometrian ja tilavuusikkunan, ja neljä yhdessä kattavat lähes jokaisen mekaanisen suunnittelun koskaan tuottaman osan.
Lyhyt peukalosääntö: tavoittele muovin 3D-tulostuspalvelua, kun osa on monimutkainen, pieni volyymi ja anteeksiantava toleranssin suhteen; tavoittaa CNC-jyrsintäpalvelutehdas, kun tasaiset pinnat, taskut, urat tai tarkat reiät määrittävät osan; hakeudu cnc-sorvausyritykseen, kun osa on akseli, holkki, kara tai mikä tahansa muu sylinterimäinen muoto; ja hakeudu mukautetun tyhjiövaluvalmistajan puoleen, kun yhdestä hyväksytystä näytteestä on muodostuttava yhtenäisiä, maalattavia, toimivia osia. Kiinalainen Custom Precision CNC -jyrsintätehdas, joka harjoittaa myös FDM:ää ja tyhjiövalua saman katon alla, antaa yksittäisen osan kulkea näiden reittien yhdistelmän kautta ilman toimittajan vaihtamista jokaisessa vaiheessa.
Alla olevissa osissa selitetään jokainen prosessi yksityiskohtaisesti, verrataan niitä todellisiin toleranssi- ja kustannustietoihin ja käydään läpi, kuinka tyhjiövalu- ja puristusmuovatut silikoniosat laajentavat saman alustan pienierätuotantoon.
FDM-muovinen 3D-tulostus: Nopea, taloudellinen geometria iterointiin
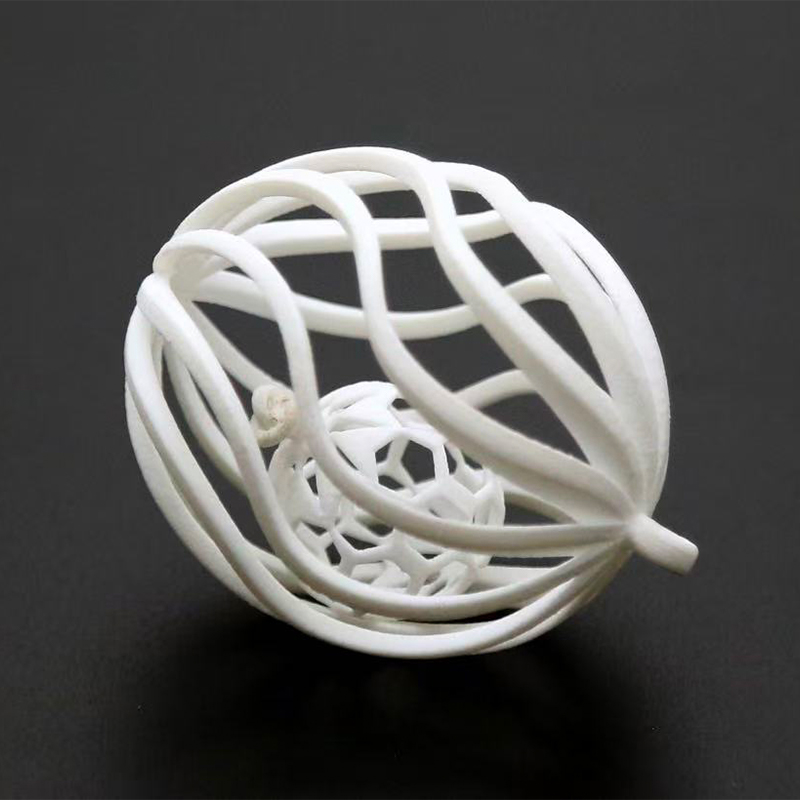
Fused Deposition Modeling rakentaa osia suulakepuristamalla sulaa termoplastista filamenttia kerros kerrokselta lämmitetyn suuttimen läpi. Se on maailman laajimmin käytetty lisäysprosessi yksinkertaisesta syystä: laitteet ovat luotettavia, materiaalivalikoima laaja, ja Kiinan FDM Plastic 3D Printing Service Factory pystyy muuttamaan suunnittelutiedoston fyysiseksi osaksi nopeammin kuin lähes mikään muu valmistusreitti. Tämä tekee fdm-tulostuspalvelusta oletusvaihtoehdon varhaisille konseptimalleille, jigeille, kalusteille, kotelomalleille ja kaikille sellaisille osille, joiden tavoitteena on tarkistaa istuvuus ja muoto sen sijaan, että sertifioitaisiin lopullinen mekaaninen suorituskyky.
Materiaalivalinnoilla on väliä
Kiinalainen mukautettu FDM-muovinen 3D-tulostusvalmistaja varastoi tyypillisesti ABS:ää yleiskäyttöiseen sitkeyteen, PLA:ta mittavakaille edullisille malleille, PETG:tä lujuuden ja kosteudenkestävyyden tasapainoa varten ja teknisiä filamentteja, kuten nailonia, polykarbonaattia ja hiilikuitutäytteisiä komposiitteja osille, jotka kestävät todellisen käsittelyn ja mekaanisen kuormituksen. Kerrosten tarttuvuus on suunnattua , mikä tarkoittaa, että FDM-osat ovat huomattavasti vahvempia kuormitettuina kunkin kerroksen tasossa kuin kuormitettuina kerroksen rajojen yli, joten pätevä Kiinan FDM-muovisen prototyypin 3D-tulostustoimittaja suuntaa osan tarkoituksella odotetun kuormitusreitin ympärille sen sijaan, että se tulostaa sen mihin tahansa kohtaan, jossa käytetään vähiten materiaalia.
Rakennetussa pinnassa näkyy näkyviä kerrosviivoja tyypillisillä 0,1 mm - 0,3 mm resoluutioilla, karkeampia kuin hartsiprosessit, mutta täysin hyväksyttävä toiminnallisille prototyypeille, sisäosille ja hionnan jälkeen maalattavaksi tarkoitettuihin osiin. Sovelluksiin, joissa näkyvä rakenne ei ole hyväksyttävää, muovipainopalvelut suosittelevat yleensä hartsi- tai nailonjauheprosessia sen sijaan varaamalla FDM:n sen todellisille vahvuuksille: nopeudelle, alhaiselle osalle pienellä tilavuudella ja erittäin laajan valikoiman saatavilla olevia teknisiä materiaaleja.
CNC-jyrsintä: Prismaattisten tarkkuusosien standardi
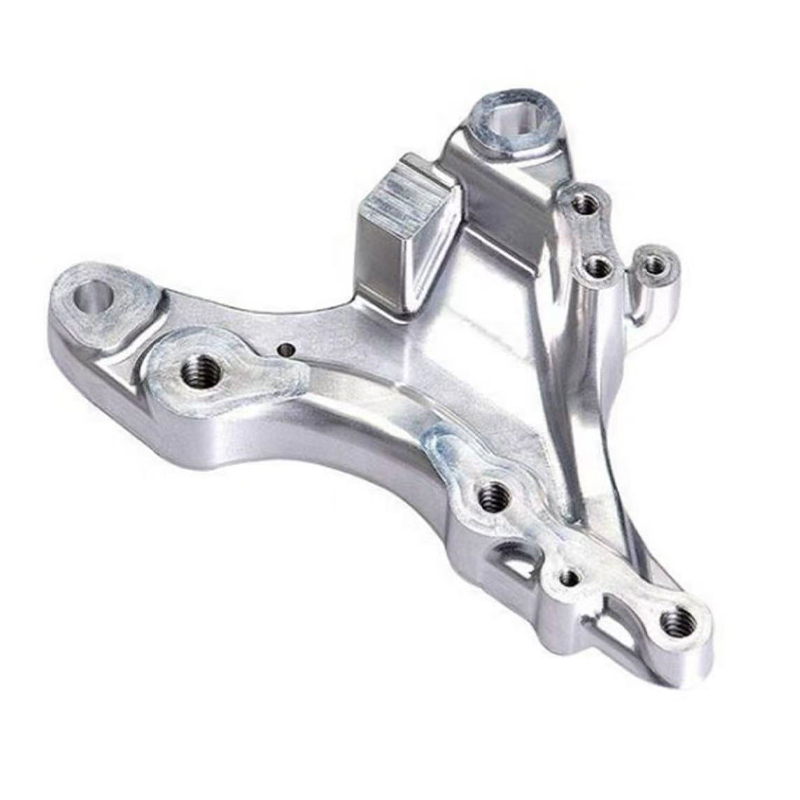
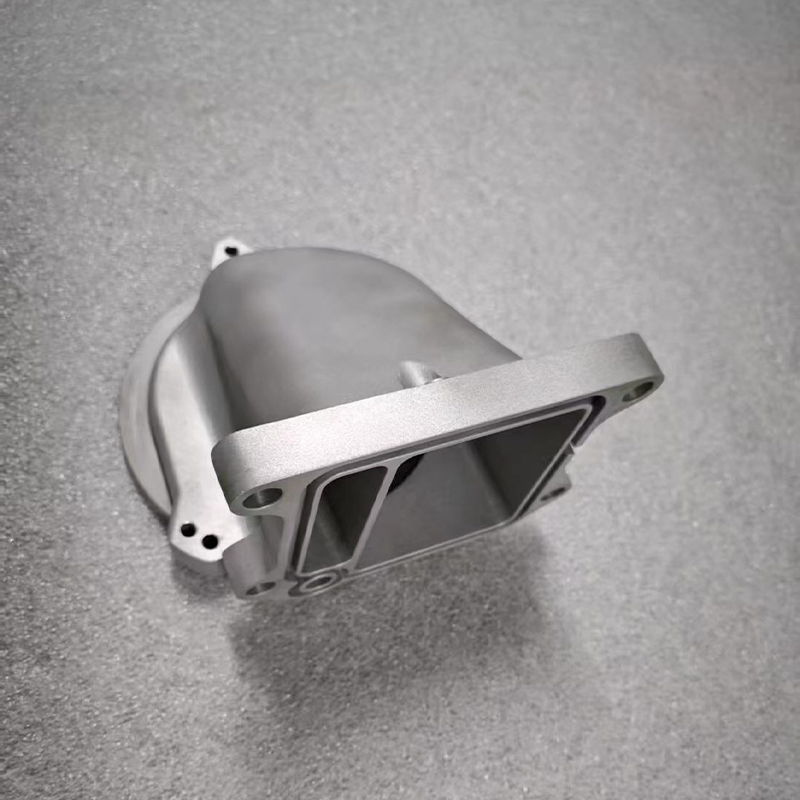
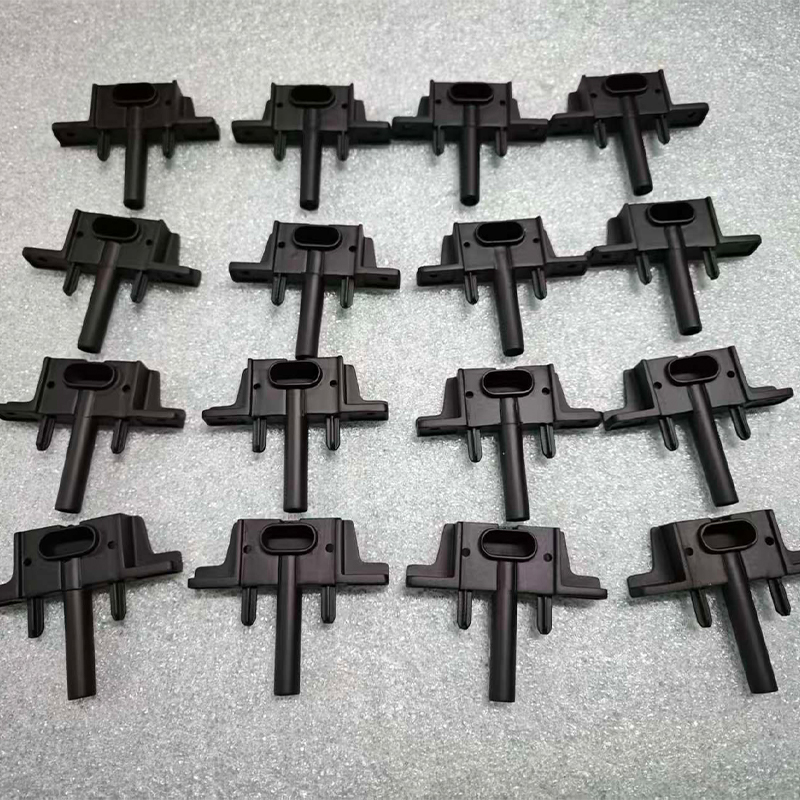
CNC-jyrsintä poistaa materiaalia kiinteästä kappaleesta pyörivien leikkaustyökalujen avulla, jotka ohjataan ohjelmoituja polkuja pitkin, ja se on edelleen ensisijainen reitti tasapintojen, taskujen, urien, tarkkojen reikien ja kiinnitysominaisuuksien määrittelemille osille. CNC-jyrsintäpalveluvalmistaja Kiinassa työskentelee alumiinista, teräksestä, ruostumattomasta teräksestä, messingistä, titaanista ja useista teknisistä muoveista, ja prosessi skaalautuu yhdestä prototyypin cnc-jyrsintätyöstä tuhansien identtisten osien tuotantosarjoihin.
Kolmiakselinen vs. moniakselijyrsintä
Tavallinen kolmiakselinen jyrsintä käsittelee suurimman osan prismaattisesta geometriasta tehokkaasti ja on jokaisen mukautetun cnc-jyrsintäoperaation selkäranka. Osat, joissa on ominaisuuksia useilla pinnoilla, vaativat kuitenkin uudelleensijoittamista toimintojen välillä, ellei myymälässä ole neljän tai viiden akselin kykyä, ja jokainen uudelleenasemointi tuo pienen mahdollisuuden pinoamisvirheeseen. Metallin cnc-jyrsintäosasto, joka on varustettu moniakselisilla koneilla, voi pitää piirteitä useilta pinnoilta yhteen koordinaattijärjestelmään yhdessä asennuksessa, mikä parantaa olennaisesti näiden ominaisuuksien välistä suhdetta verrattuna osaan, joka käännettiin ja kiinnitettiin uudelleen kahdesti.
Jos suuri cnc-jyrsintä muuttaa keskustelun
Ylimitoitettujen levyjen, rakennetukien ja pohjarunkojen suuri CNC-jyrsintä riippuu portaalimaisista koneista, joissa on pidennetty liikerata tavallisten pystysuorien työstökeskusten sijaan. Lämpöstabiilisuudesta tulee hallitseva huolenaihe suurissa osissa , koska lämpötilan heilahdus metrimittaisen alumiinilevyn poikki voi siirtää ominaisuuden mitattavasti toleranssin ulkopuolelle ennen kuin osa koskaan lähtee koneesta, minkä vuoksi vakavat isokokoiset liikkeet koneistavat lämpötilasäädellyissä ympäristöissä ja antavat varaston normalisoitua ennen lopullisia leikkauksia.
CNC-sorvaus: oikea prosessi rotaatiogeometriaan
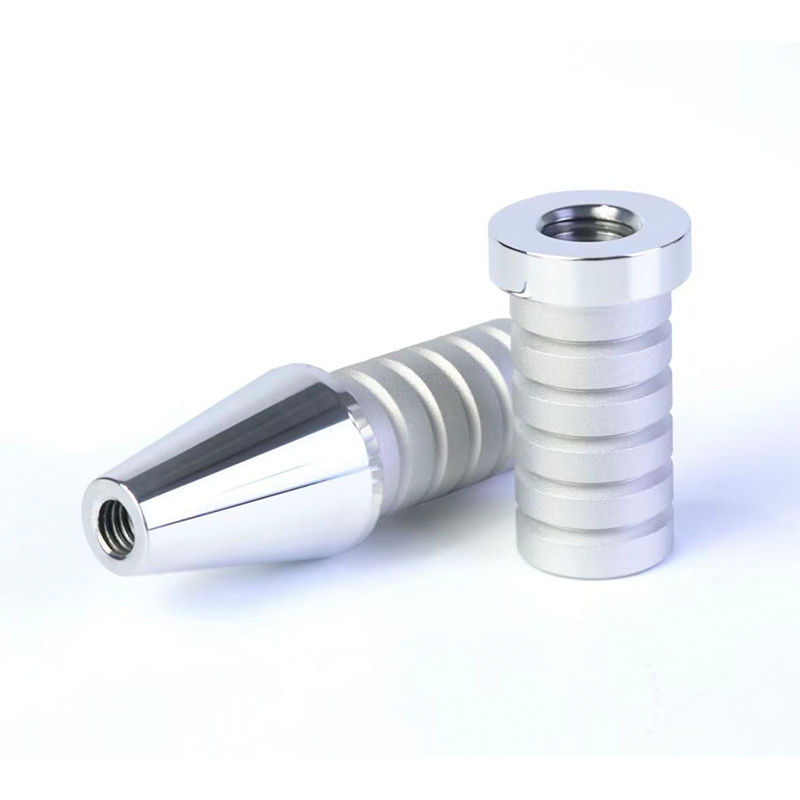
CNC-sorvaus pyörittää työkappaletta paikallaan olevaa tai liikkuvaa leikkaustyökalua vasten, mikä tekee siitä luonnollisen prosessin kaikille pohjimmiltaan sylinterimäisille osille: akselit, holkit, karat, tapit, telat ja kierreliittimet. Kiinan CNC-sorvauspalvelutehdas pitää tyypillisesti tiukemmin toleranssit ja viimeistelee pinnat tasaisemmin pyörivillä osilla kuin jyrsintä koskaan pystyisi, koska jatkuva pyöriminen tuottaa luonnollisesti tasaisen pinnan eikä sarjan erillisiä työkalun siirtoja.
Livetyökalut ja yhdistetyt toiminnot
Nykyaikaisilla jännitteellisellä työkalulla varustetuilla sorvauskeskuksilla voidaan jyrsiä litteitä, porata poikkireikiä ja leikata kiilauria ilman kappaleen siirtämistä erilliseen jyrsinkoneeseen, mikä on juuri se tapa, jolla cnc-sorvausyritys vähentää monimutkaisen pyörivän osan vaatimia säätöjä. Tällä on merkitystä, koska cnc-tarkkuussorvaus riippuu suuresti yhden, katkeamattoman referenssin säilyttämisestä raakatankomateriaalista valmiiseen osaan; jokainen ylimääräinen siirto koneiden välillä on toinen mahdollisuus samankeskisyyden ajautumiseen.
Kiinalainen CNC-sorvaus OEM-toimittaja, joka valmistaa suuria määriä yhtä pyörivää osaa, kuten holkkia tai olakeruuvia, suorittaa tyypillisesti työn CNC-sorvilla, jossa on tankosyöttö, mikä mahdollistaa jatkuvan valvomattoman tuotannon, kun ohjelma on validoitu. Kiinalainen CNC-sorvaus ODM-valmistaja, joka kehittää uutta rotaatiokomponenttia asiakaskonseptista, sitä vastoin käyttää suhteellisesti enemmän aikaa ensimmäisen artikkelin varmentamiseen ennen sitoutumistaan jatkuvaan ajoon.
Jyrsintä ja sorvaus vierekkäin
Alla olevassa taulukossa on yhteenveto, missä jyrsintä ja sorvaus luonnollisesti soveltuvat, jotta suunnittelutiimi reitittää osan oikeaan prosessiin ennen tarjouksen pyytämistä.
| Attribuutti | CNC-jyrsintä | CNC-sorvaus |
|---|---|---|
| Paras geometria | Prismaattiset lohkot, levyt, kotelot | Akselit, holkit, pyörivät osat |
| Tyypillinen toleranssi | ±0,02 mm | ±0,01 mm halkaisijalla |
| Pintakäsittely | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Tyypillisiä asetuksia monimutkaiselle osalle | 2–4 (tai 1 5-akselilla) | 1–2 jännitteellisellä työkalulla |
| Materiaalin käyttö | Kohtalainen, lohkovarasto | Korkea, baarivarasto |
Taulukko selventää kohtaa, jonka monet ensiostajat kaipaavat: sorvaus pitää yleensä tiukemman halkaisijatoleranssin kuin jyrsintä vastaavalla lineaarisella mitalla, koska pyörivä työkappale kiinteää työkalua vasten poistaa paikoitusvirheen, joka johtuu terän siirtämisestä useiden akselien poikki. Jyrsintä tarjoaa vastineeksi geometrisen vapauden, jota sorvaus ei yksinkertaisesti pysty: taskut, ei-sylinterimäiset ulokkeet ja monitasoiset ominaisuussarjat ovat jyrsinnän luonnollista aluetta. Osa, jossa on yhdistetty sylinterimäinen runko litteillä kiinnitysominaisuuksilla, kuten koneistettu kannatin, jonka toisessa päässä on akseli, reititetään usein molempien prosessien läpi peräkkäin , sorvataan ensin pyörivää runkoa varten ja jyrsitään sitten litteitä, reikiä ja kiilauria varten, jotka viimeistelevät osan.
Tarkkuus CNC-jyrsintä: pitotoleranssi, jolla on todella merkitystä
Sanaa tarkkuus käytetään löyhästi koko toimialalla, joten se kannattaa määritellä konkreettisesti. Kiinalaisen tarkkuus-CNC-koneistuksen valmistajan, joka tarjoaa korkean tarkkuuden cnc-jyrsintää, pitäisi pystyä epäröimättä ilmoittamaan, mikä toleranssi heidän laitteissaan on tietylle ominaisuudelle, millä tarkastusmenetelmällä ja millä luottamustasolla. Tarkkuus-CNC-jyrsintäpalvelun väitteet, joita ei voida tukea mittausraportilla ja kalibroidulla instrumentilla, eivät ole väitteitä, joihin kannattaa luottaa kriittisen kokoonpanon osalta.
Mikä todella ohjaa jyrsityn kappaleen tarkkuutta
Neljä tekijää hallitsee todellisia tarkkuusjyrsintätuloksia: koneen jäykkyys ja lämpöstabiilisuus, kiinnitysrakenne, joka eliminoi osan liikkeen leikkauskuormituksen alaisena, työkalun valinta, joka on sovitettu materiaalin ja ominaisuuden syvyyden mukaan, sekä prosessinaikainen mittaus, joka havaitsee ajautumisen ennen kuin se vaikuttaa koko erään. Osa, joka on koneistettu yhdellä kokoonpanolla jäykällä 5-akselisella alustalla, ylittää jatkuvasti saman osan, joka on koneistettu neljällä erillisellä kokoonpanolla 3-akselisella peruskoneella , vaikka molemmat koneet pystyvät nimellisesti samaan paikannustarkkuuteen, koska jokainen uudelleenkiinnitystapahtuma lisää kohdistuksen epävarmuutta.
Missä cnc-prototyyppipalvelut sopivat tarkkuuskeskusteluun
Tarkkuus ei koske vain tuotantoajoja. cnc-prototyyppipalvelut ovat olemassa nimenomaan varmistamaan, että suunnittelun tiukimmat ominaisuudet voidaan todella säilyttää ennen kuin sitoudutaan täyteen erään. Yksittäinen tarkkuuskoneistettu prototyyppi, joka mitataan piirustukseen koordinaattimittauskoneella, kertoo suunnittelutiimille valmistettavuudesta enemmän kuin mikään simulaatio, ja toleranssiongelman löytäminen yhdestä osasta on paljon halvempaa kuin viidessäsadassa.
FDM:n, jyrsinnän, sorvauksen ja valun läpimenoajan vertailu
Alla oleva vaakasuuntainen pylväskaavio vertailee tyypillistä kulunutta läpimenoaikaa vapautetusta tiedostosta pakattuihin osiin neljän tähän mennessä käsitellyn prosessin aikana kohtalaisen monimutkaiselle osalle 20 kappaleen eräkokona.
Tämän kaavion lukeminen aiempien prosessikuvausten rinnalla selventää yleistä väärinkäsitystä: parinkymmenen kappaleen erässä tyhjiövalu ei ole automaattisesti nopein vaihtoehto, koska itse muotin rakentaminen vie useita päiviä ennen kuin valu voi alkaa. FDM-muovitulostus on edelleen nopein reitti tällä eräkoolla, koska 20 osaa voidaan usein upottaa ja tulostaa yhteen yhdessä rakennusjaksossa, erityisesti pienempien komponenttien osalta. CNC-sorvaus viimeistelee ennen jyrsimistä tällä eräkoolla aidosti sorviin soveltuville osille, mikä kuvastaa tankosyöttöisen jatkuvan tuotannon tehokkuutta, kun ensimmäinen osa on validoitu. CNC-jyrsintä on keskellä, sen tarkka sijainti riippuu suuresti siitä, kuinka monta asetusta tietty geometria vaatii. Tyhjiövalukuvaa ei pidä lukea prosessin heikkoutena ; pikemminkin se heijastaa sitä, että seitsemään päivään sisältyy muottien rakentaminen ja että aikainvestointi maksaa itsensä takaisin juuri silloin, kun erä kasvaa reilusti yli kaksikymmentä kappaletta, minkä tämän sarjan aikaisempi crossover-analyysi on jo osoittanut.
Tyhjiövalu ja polyuretaanihartsit: Validoidun osan kertominen
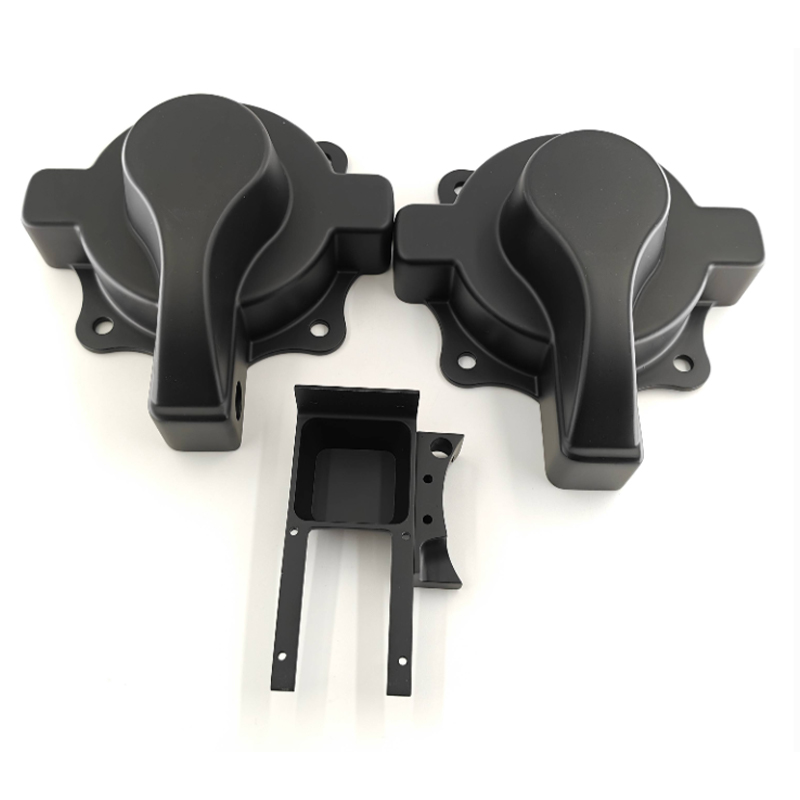
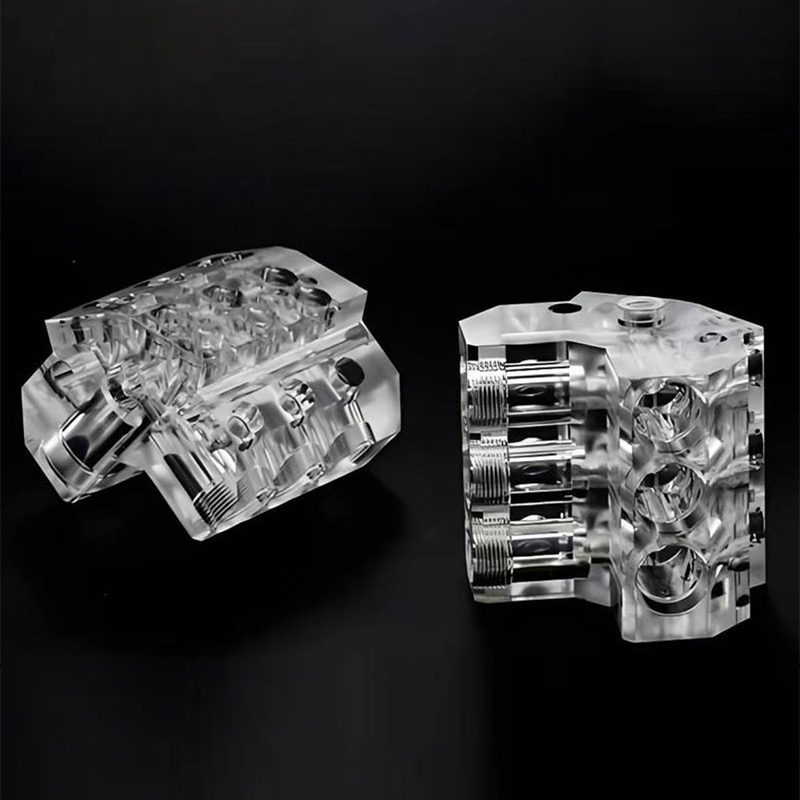
Kun suunnittelu on validoitu joko koneistetuksi prototyypiksi tai painettuna mestariksi, kiinalainen räätälöity tyhjiövaluvalmistaja voi muuttaa yhden hyväksytyn näytteen yhtenäiseksi eräksi ilman kovan työkalun kustannuksia tai läpimenoaikaa. Prosessi alkaa mestarikuviolla, useimmiten tarkkuuskoneistettu tai hartsipainettu osa, joka on viimeistelty täsmälleen tuotantoosan vaatimaan pintaan, koska silikonimuotti toistaa uskollisesti kyseisen mestarin jokaisen yksityiskohdan, myös mahdolliset epätäydellisyydet.
Miksi polyuretaanihartsin valinnalla on merkitystä?
Kiinalainen silikonimuottivakuumivalmistaja varastoi valikoiman polyuretaanihartseja, jotka on suunniteltu simuloimaan tiettyjä tuotantomuoveja: jäykkiä ABS-muovia koteloihin, joustavia kumimaisia laatuja tiivisteisiin ja kahvoihin, lasitäytteisiä laatuja jäykkyyttä varten ja läpinäkyviä laatuja kevyille putkille ja linsseille. Polyuretaani tyhjiövalu voi myös upottaa ominaisuuksia, jotka olisivat vaikeita muovatussa tuotantoosassa , kuten useat durometrit, jotka on valettu yhdeksi komponentiksi peräkkäisten kaatojen kautta, tai metalliosat, jotka on sijoitettu muottiin ennen hartsin lisäämistä.
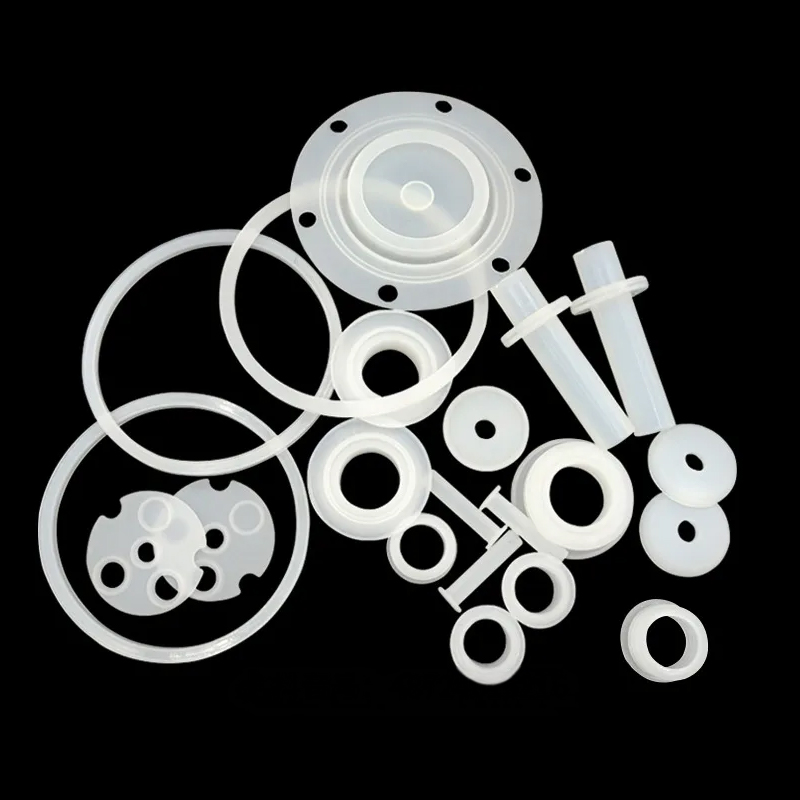
Puristusmuovatut silikoniosat täydentävänä reittinä
Kun osa on aidosti silikonikumikomponentti jäykän muovisimuloinnin sijaan, Kiinassa räätälöityjen puristusmuovattujen silikoniosien valmistaja käyttää täysin erilaista prosessia: silikoniraakakumi asetetaan lämmitettyyn metalliseen muottipesään ja kovetetaan paineen alaisena, jolloin muodostuu tiivisteet, tiivisteet, näppäimistöt, kädensijat, joilla on todellisia elastomeerisia osia. muistuttaa muovia. Tämä reitti valitaan tyypillisesti, kun osan täytyy taipua toistuvasti käytössä, kestää laajaa lämpötila-aluetta tai tarjota aito elastomeeritiiviste, sovelluksissa, joissa polyuretaani-tyhjiövalusimulaatio ei kestäisi ajan kuluessa.
Kustannustehokkuus eri kokojen välillä: Pylväskaavionäkymä
Alla oleva sarakekaavio indeksoi FDM-, CNC-työstö- ja tyhjiövalujen suhteellisen kappalekohtaisen työmäärän viidessä eräkoossa käyttämällä indeksiasteikkoa, jossa alempi on tehokkaampi, jotta voidaan näyttää, kuinka tehokkain reitti siirtyy volyymin kasvaessa.
Tämä sarakekaavio tekee ristikkokuviosta konkreettisen pikemminkin kuin abstraktin. Yhdellä kappaleella FDM on selvästi tehokkain reitti, koska se ei vaadi ohjelmointia, kiinnitystä tai työkaluinvestointeja. Kymmenen kappaleen jälkeen kolme reittiä ovat jo lähentyneet huomattavasti, ja tyhjiövalu on sulkenut suuren osan aukosta, kun sen muottikustannukset alkavat levitä useampaan osaan. Kolmenkymmenen kappaleen kohdalla kolme pylvästä ovat lähellä toisiaan, mikä merkitsee siirtymäaluetta, jossa oikea valinta riippuu enemmän toleranssista ja materiaalivaatimuksista kuin raakatehokkuudesta. Sadalla kappaleella tyhjiövalu on muuttunut selvästi tehottomammaksi kuin joko FDM tai CNC tässä tietyssä osaprofiilissa, mikä on muistutus siitä, että risteyspiste siirtyy osan koon ja monimutkaisuuden mukaan sen sijaan, että seuraa yhtä yleisnumeroa. Kolmesataa kappaletta käytettäessä CNC-työstö ja FDM säilyvät kannattavina, kun taas tämän profiilin tyhjiövalu olisi tyypillisesti korvattu tuotantotyökalujen keskustelulla. , joka ei kuulu tässä vertailuun neljän prosessin piiriin.
Valmiuksien vertailu kaikilla neljällä reitillä
Alla olevassa tutkakaaviossa pisteytetään FDM-muovitulostus, CNC-jyrsintä, CNC-sorvaus ja tyhjiövalu viidellä kriteerillä, jotka toistuvat jatkuvasti todellisissa hankintakeskusteluissa, asteikolla yhdestä viiteen.
Neljä päällekkäistä muotoa kertovat johdonmukaisen tarinan, kun niitä luetaan vierekkäin. FDM ulottuu pisimmälle kohti yksiosaista nopeutta ja geometrista vapautta, mikä vahvistaa sen roolin nopeimpana tapana pitää monimutkainen muoto ilman työkaluja. CNC-sorvaus venyy selvästi kohti toleranssin säätöä, mikä heijastaa sen luonnollista etua pyörimisominaisuuksien halkaisijatarkkuudessa, samalla kun se supistuu geometrisen vapauden suhteen, koska se on pohjimmiltaan rajoitettu pyörittämällä tuotettaviin muotoihin. CNC-jyrsinnällä on laaja, tasapainoinen jalanjälki toleranssien, pinnan viimeistelyn ja materiaalien välillä, minkä vuoksi se on edelleen oletusvalinta yleisille tarkkuuskomponenteille. Tyhjiövalu vetää voimakkaasti kohti erän skaalautuvuutta ja pinnan viimeistelyä samalla kun se vetää jyrkästi takaisin yksiosaisen nopeuden kanssa, mikä vastaa sen identiteettiä kertomisprosessina, joka on rakennettu jo validoidun osan päälle. Yksittäisen hallitsevan muodon puuttuminen tästä kaaviosta on koko vertailun keskeinen opetus : suunnittelu, joka alkaa FDM-konseptimallina, etenee CNC-jyrsinnän tai sorvauksen läpi toiminnallista validointia varten ja päättyy tyhjiövaluerään, on yksinkertaisesti seurannut luonnollista polkua, jota varten jokainen prosessi on rakennettu.
Tietoja Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. on teollisen innovaation ja valmistuksen edelläkävijä. Asiantunteva suunnittelutiimimme tekee asiakkaiden ideoista käytännöllisiä, esteettisiä tuotemalleja. Tarjoamme 3D-tulostusta hartsille, nailonille, metallille ja muille materiaaleille, ja meillä on edistynyt koneistus. Silikonimuottien replikointi mahdollistaa edullisen ja erittäin tarkan pientuotannon. Pintakäsittelyt, kuten maalaus, parantavat tuotteen ulkonäköä. Yhden luukun palvelumme ansiosta asiakkaat voivat viimeistellä suunnittelusta tuotteeksi -prosessin yhdellä alustalla, mikä säästää aikaa ja kustannuksia. Tavoitteenamme on olla luotettava pitkäaikainen kumppani teollisuuden kehittämisessä.
Tässä rakenteessa FDM-muovipainatus tukee varhaisimpia konseptiteraatioita, tarkkoja CNC-jyrsintää ja -sorvausta validoi ja tuottaa toimivia metalli- ja muovikomponentteja, tyhjiövalu ja puristusmuovatut silikoniosat laajentavat validoidun mallin yhtenäiseksi pieneksi eräksi, ja pintakäsittely antaa jokaisen osan käyttötarkoituksen vaatimassa kunnossa. Jokainen vaihe suoritetaan samalla osatiedostolla ja samalla teknisellä yhteyspisteellä , mikä erottaa yhden luukun alustan erikseen hallittujen toimittajien joukosta.
Osan valmistelu jyrsintää, sorvausta tai valua varten
Hyvin valmisteltu tiedosto lyhentää lainausaikaa ja vähentää väärintulkinnan riskiä. Alla oleva luettelo kattaa yksityiskohdat, jotka vaikuttavat suorimmin siihen, palaako jyrsitty, sorvattu tai valettu osa täsmälleen tarkoitetulla tavalla.
- Anna natiivi- tai STEP-tiedosto mesh-viennin sijaan aina, kun kyseessä on tarkkuusominaisuus.
- Mainitse kaksi tai kolme ominaisuutta, jotka aidosti ohjaavat istuvuutta tai toimintaa, sen sijaan, että merkitsisit jokaista ulottuvuutta kriittisiksi.
- Ilmoita peruskaavio, jota osa käyttää lopullisessa kokoonpanossaan.
- Määritä materiaalin laatu tarkasti, sillä alumiinit 6061 ja 7075 tai ruostumattomat 303 ja 316 toimivat hyvin eri tavalla samalla työstöradalla.
- Ilmoita määrä nyt ja odotettu määrä seuraavien kuukausien aikana, koska tämä muuttaa sitä, onko jyrsintä, sorvaus vai tyhjiövalu tehokkaampi reitti.
Toimittaja, joka saa nämä tiedot ensimmäisessä viestissä, voi tyypillisesti palauttaa mielekkään tarjouksen ja valmistettavuuskommentin samana päivänä sen sijaan, että pyöräilisi läpi sarjan selventäviä kysymyksiä ennen kuin varsinainen keskustelu edes alkaa.
Usein kysytyt kysymykset
Q1: Milloin minun pitäisi valita FDM-tulostus CNC-koneistuksen sijaan prototyyppiä varten?
Valitse FDM, kun prioriteetti on nopeus ja geometrinen monimutkaisuus tiukan toleranssin tai tietyn sertifioidun materiaalin sijaan. FDM on erinomainen sisäisissä onteloissa, orgaanisissa muodoissa ja nopeissa suunnitteluiteraatioissa, joissa osa saattaa vaihtua kolme kertaa viikossa. Kun suunnittelu on vakiintunut ja osa tarvitsee tietyn suunnittelumateriaalin, tiukan toleranssin tai viimeistellyn ulkonäön, CNC-työstöstä tulee sopivampi reitti.
Q2: Mitä eroa on kolmiakselisen ja viiden akselin CNC-jyrsinnän välillä käytännössä?
Kolmiakselinen jyrsintä liikuttaa leikkuutyökalua kolmeen lineaariseen suuntaan ja käsittelee useimmat litteät ja taskulliset geometriat tehokkaasti, mutta se vaatii kappaleen sijoittelua uudelleen, jotta se saavuttaa muiden pintojen piirteet. Viisiakselinen jyrsintä lisää samanaikaista pyörimisliikettä, jolloin työkalu voi saavuttaa yhdistelmäkulmia ja useita pintoja ilman, että kappaletta asetetaan uudelleen. Käytännön etu on, että yhdessä viisiakselisessa kokoonpanossa koneistetut ominaisuudet säilyttävät tiiviimmän suhteen toisiinsa kuin samat ominaisuudet koneistettuna useissa kolmiakselisissa kokoonpanoissa.
Kysymys 3: Miksi CNC-sorvaus on yleensä tarkempaa kuin jyrsintä sylinterimäisille piirteille?
Sorvaus pyörittää työkappaletta jatkuvasti leikkaustyökalua vasten, mikä tuottaa luonnollisesti tasaisen, samankeskisen pinnan ilman erillisiä työkaluratasegmenttejä, joita pyöreän piirteen jyrsiminen vaatisi. Tämä jatkuva leikkaustapa vähentää kohdistusvirhettä, joka kertyy, kun jyrsinteri lähestyy kaarevaa pintaa useista kulmista, minkä vuoksi sorvattujen osien halkaisijatoleranssit ovat tyypillisesti tiukemmat kuin vastaavat jyrsityt ominaisuudet.
Q4: Miten tyhjiövalu eroaa puristusmuovatuista silikoniosista?
Tyhjiövalu kaataa polyuretaanihartsia silikonimuottiin simuloidakseen tuotantomuovien, kuten ABS:n tai polypropeenin, ulkonäköä ja mekaanista käyttäytymistä, ja se valitaan, kun loppuosa todella tehdään jäykästä tai puolijäykästä muovista. Puristusmuovatut silikoniosat käyttävät aitoa silikonikumia, joka on kovettunut lämmössä ja paineessa metallimuotissa, ja ne valitaan, kun itse osan on oltava todellista elastomeeria, kuten tiiviste, tiiviste tai kahva, jonka on taiputtava toistuvasti ja kestettävä laajaa lämpötila-aluetta.
Q5: Kuinka monta asennusta tyypillinen monimutkainen koneistettu osa vaatii?
Tavallisessa kolmiakselisessa koneessa osa, jossa on ominaisuuksia useilla pinnoilla, vaatii yleensä kahdesta neljään erillistä asetusta, joista jokainen sisältää osan uudelleenasemoinnin ja uudelleenviittauksen. Viisiakselisella koneella monet samoista ominaisuuksista voidaan saavuttaa yhdellä asetuksella, mikä vähentää sekä kulunutta työstöaikaa että kertynyttä sijaintivirhettä ominaisuuksien välillä. Tietyn osan oikea asennusten määrä riippuu sen tietystä geometriasta, ja siitä tulee keskustella toimittajan kanssa ennen lopullista tarjousta.
Q6: Mitä tietoja minun tulee sisällyttää, kun pyydän tarjousta jyrsinnästä tai sorvauksesta?
Liitä mukaan STEP-tiedosto, 2D-piirustus, jossa on merkitty kriittiset mitat ja niiden toleranssit, tarkka tarvittava materiaalilaatu, haluttu pintakäsittely ja nyt tarvittava määrä sekä mahdollinen tuleva tilavuus. Osan käyttöympäristön huomioiminen, mukaan lukien lämpötilaaltistus ja mahdollinen kemiallinen kosketus, auttaa myös toimittajaa varmistamaan, että materiaalivalinta on asianmukainen ennen koneistuksen aloittamista eikä sen jälkeen, kun ensimmäinen erä on jo leikattu.
-
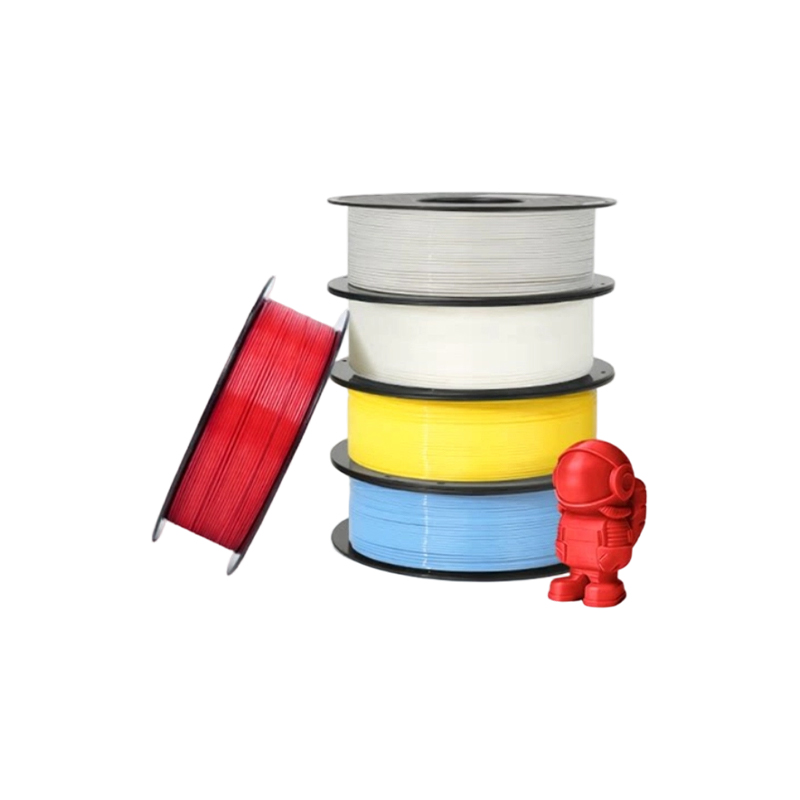 Standard FDM-materiaalien 3D-tulostuspalvelu (PLA, PETG, ABS)
-
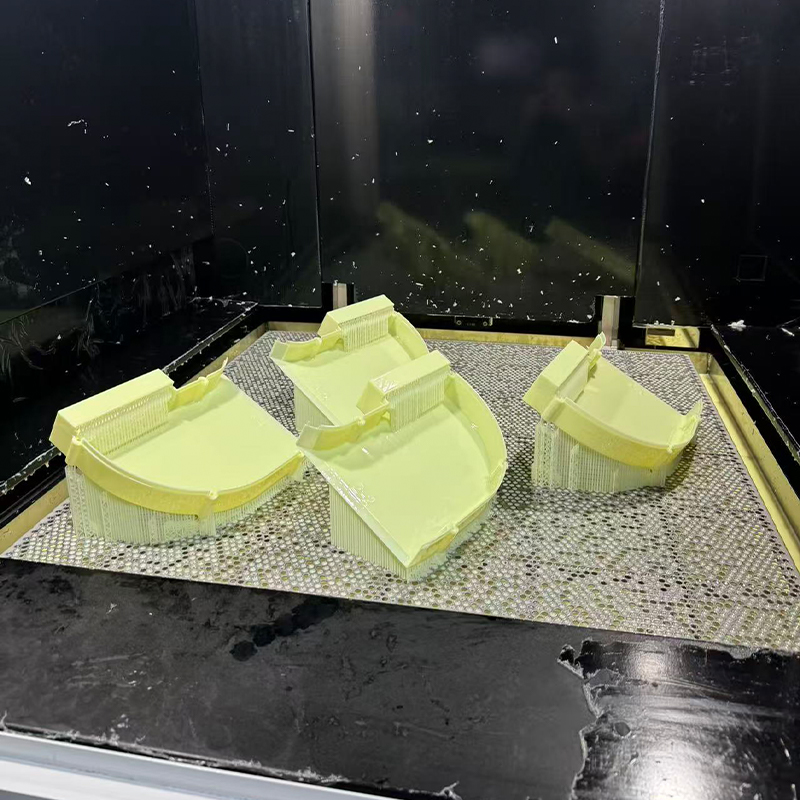 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
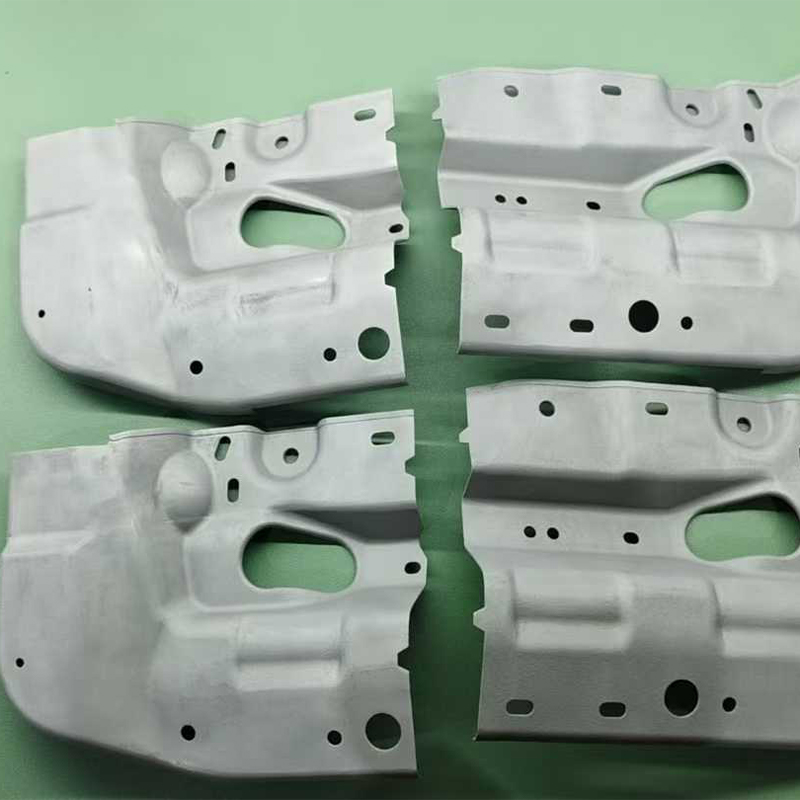 Alumiiniseos AlSi10Mg 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 HT-PLA korkean lämpötilan PLA-materiaalin 3D-tulostuspalvelu
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
