- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

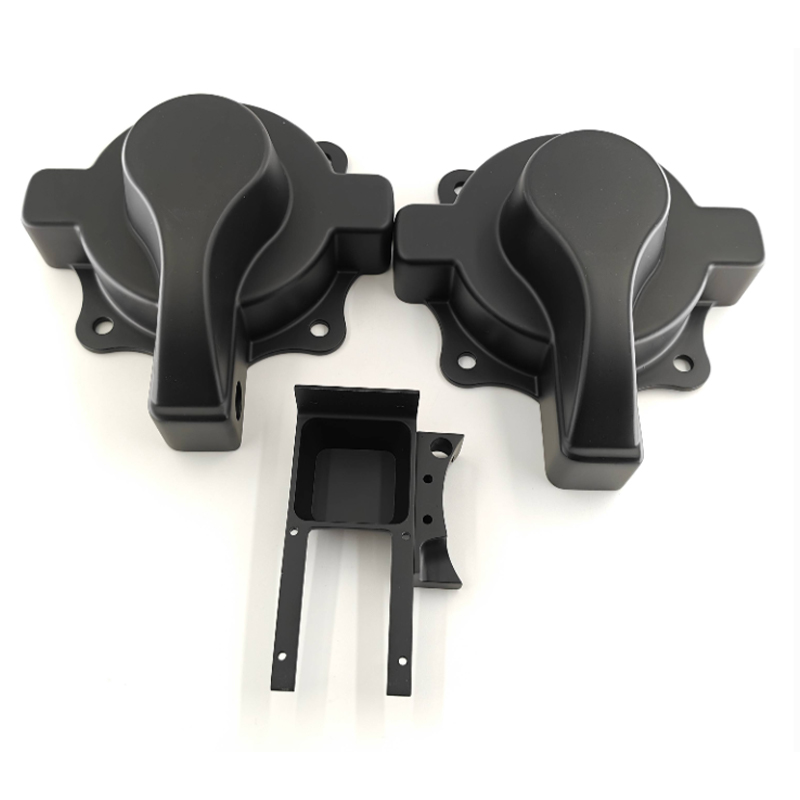
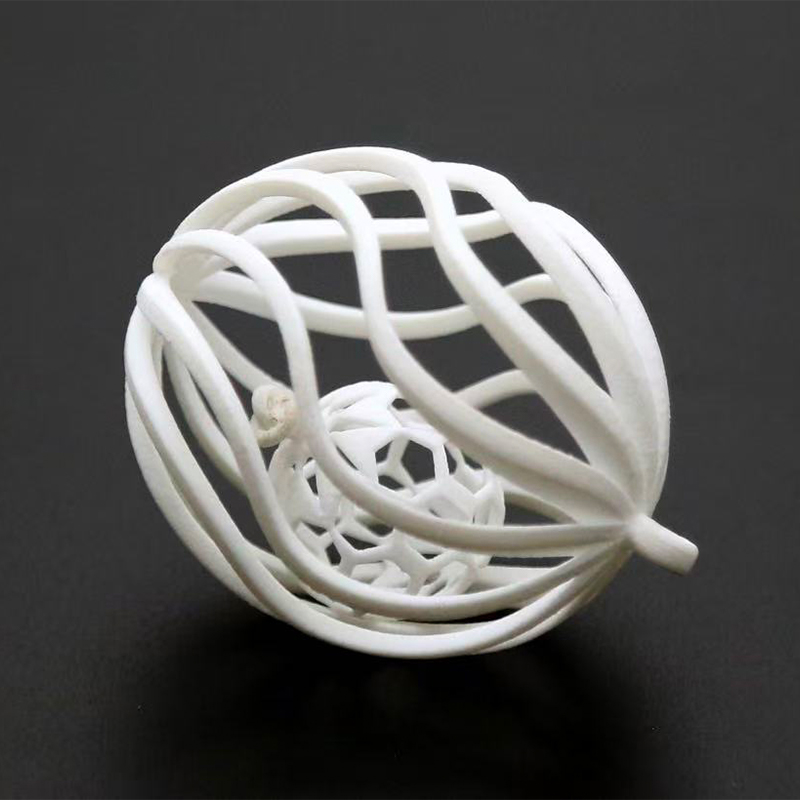
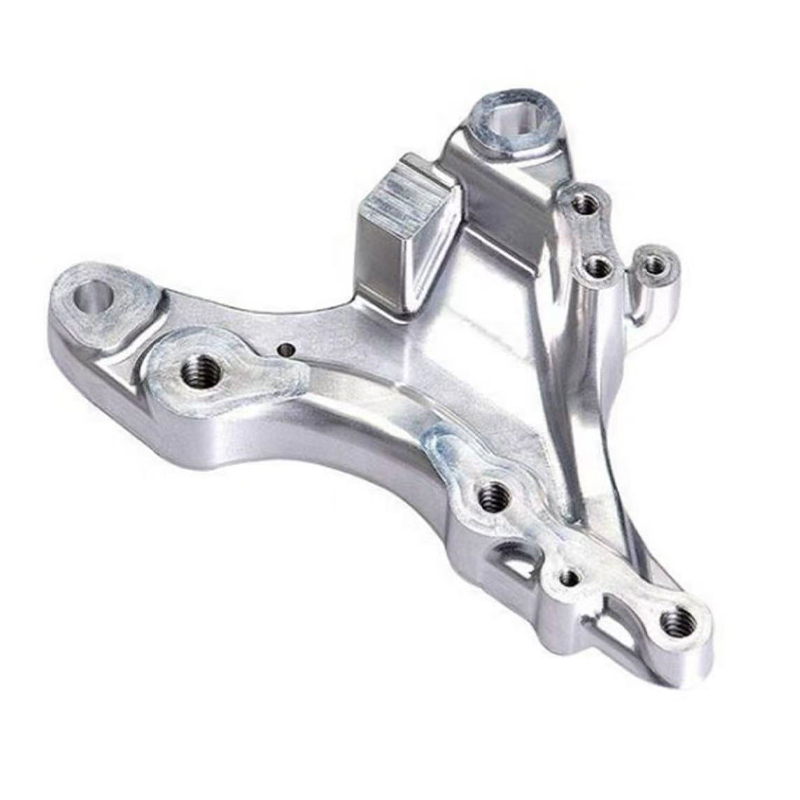
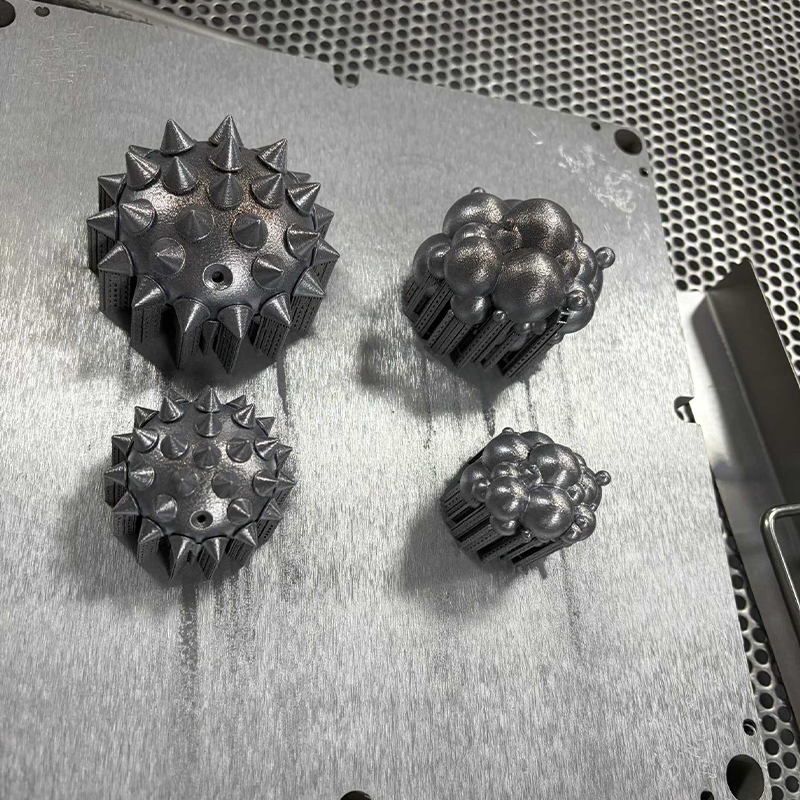
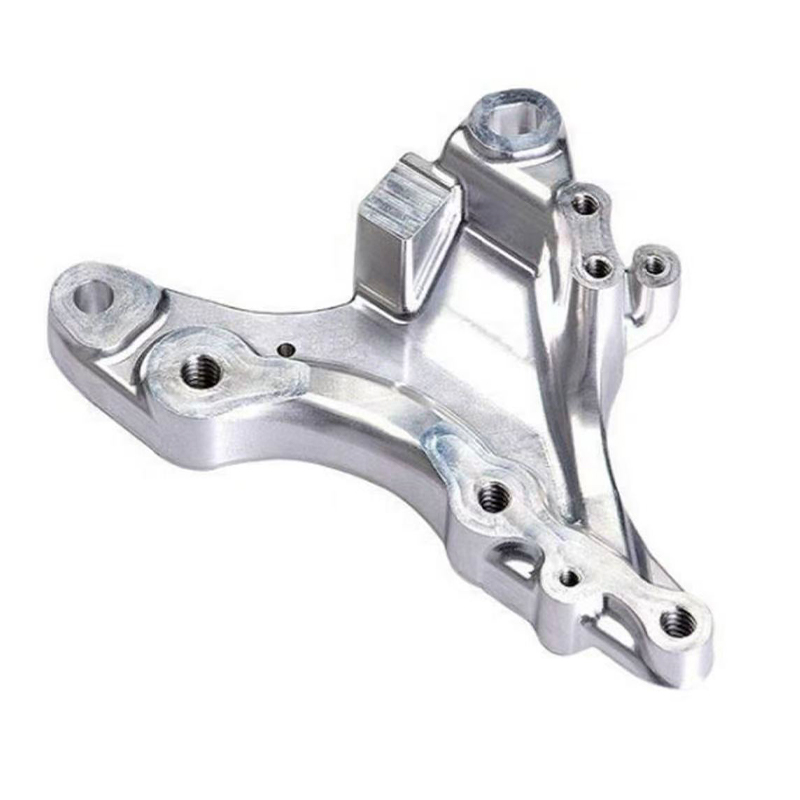
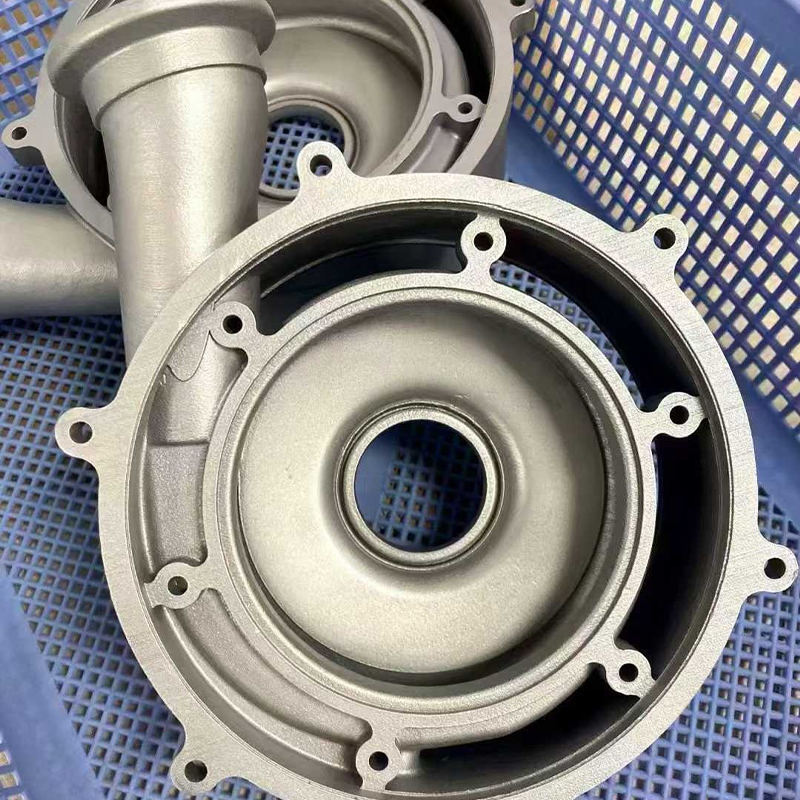
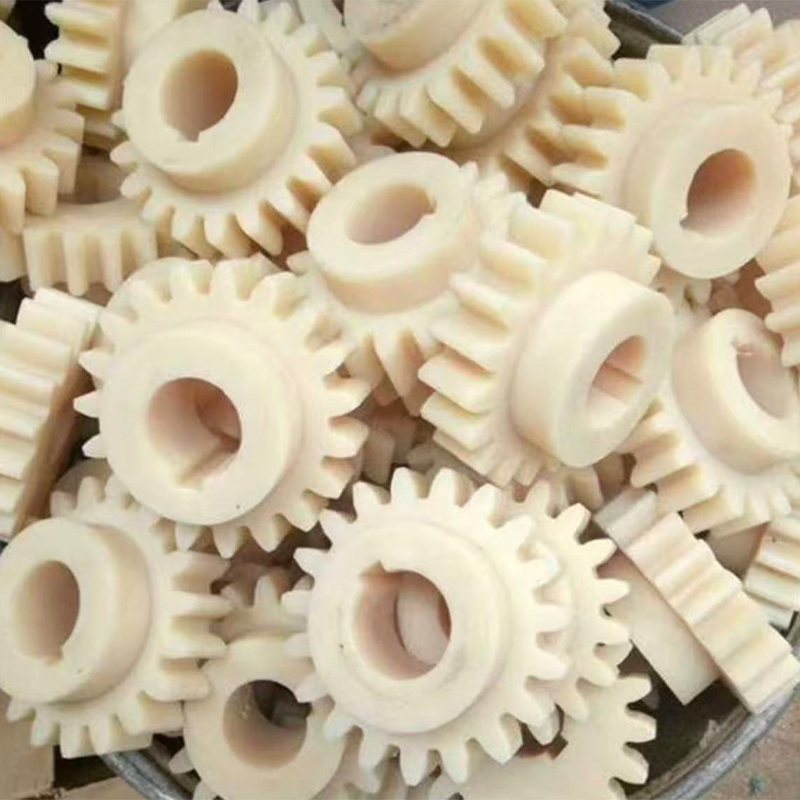
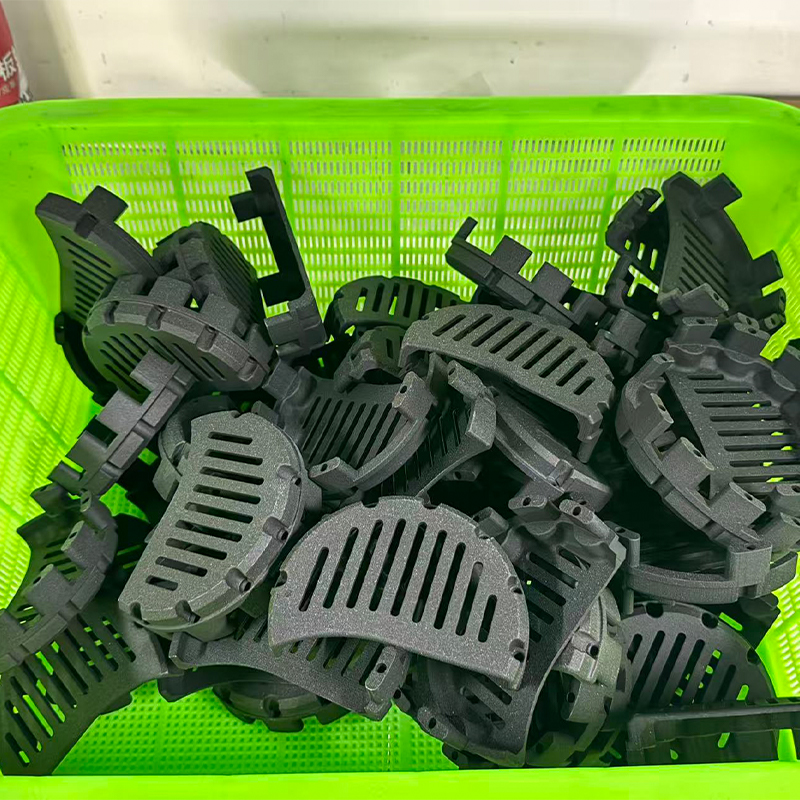
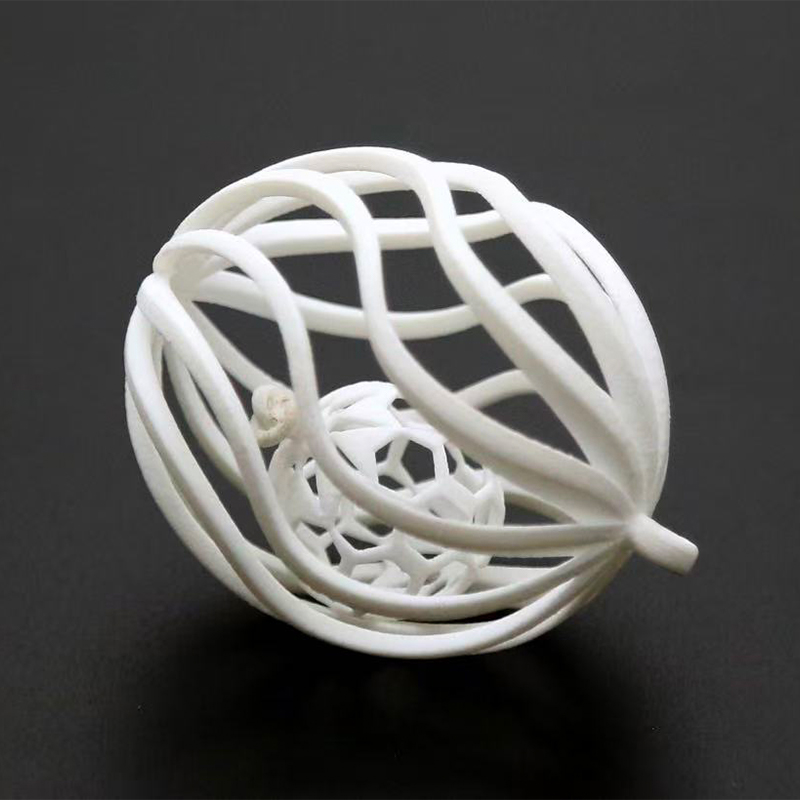
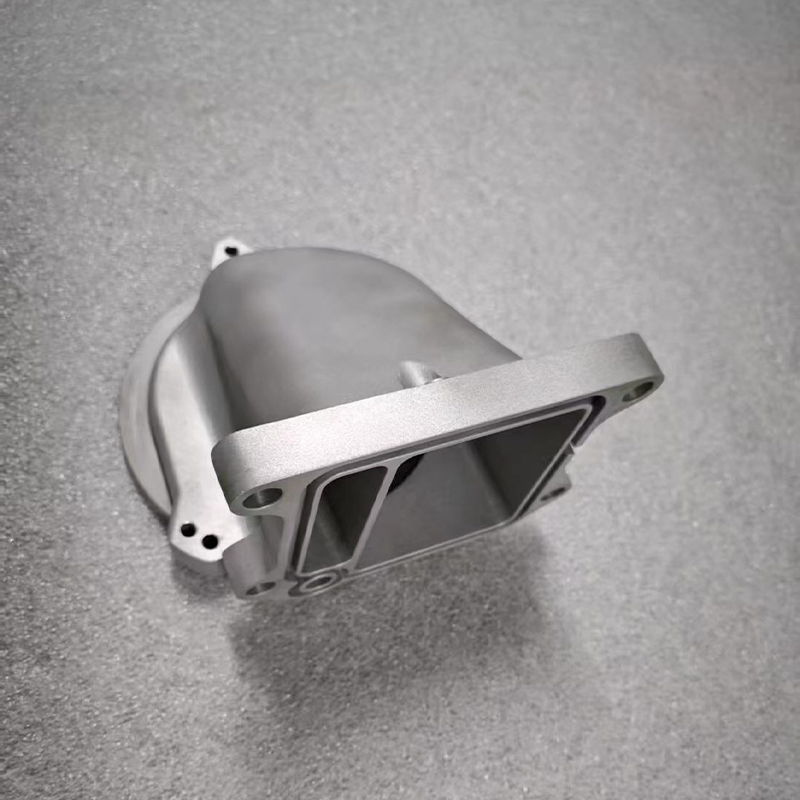
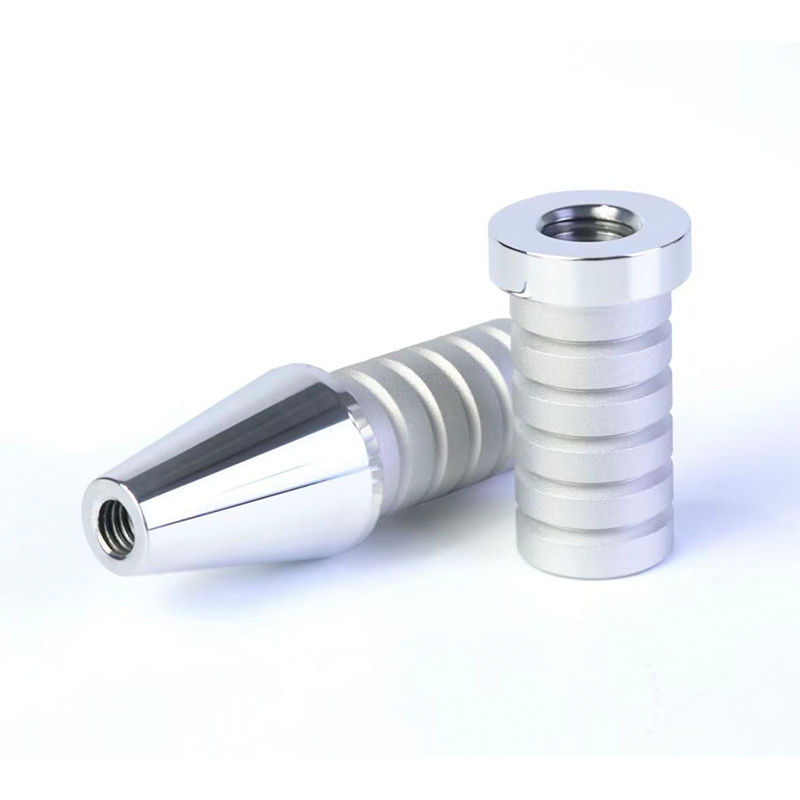
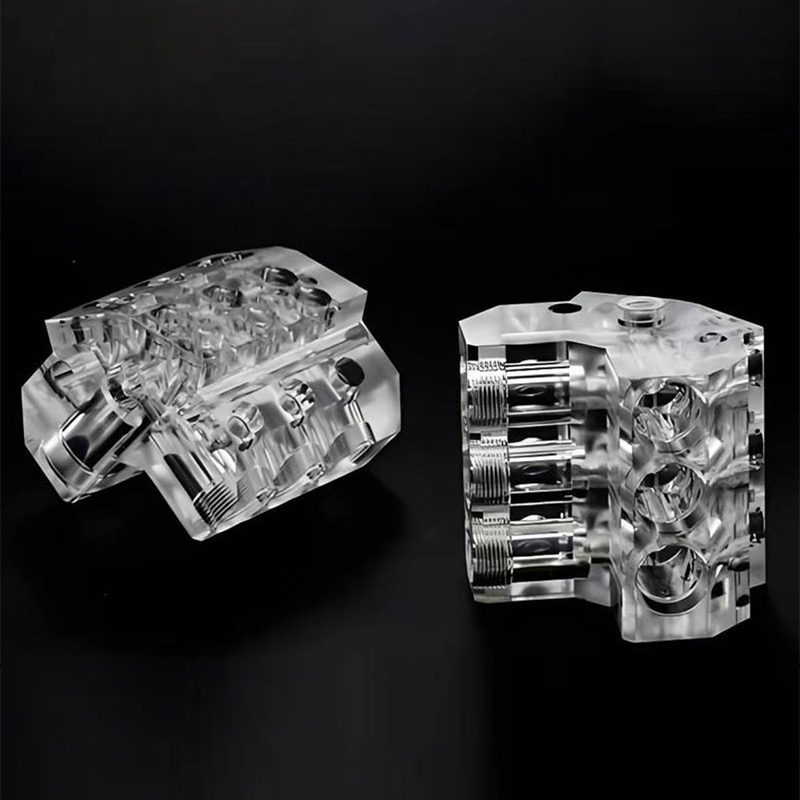
Kiinan SLA-, DLP-, SLS- ja SLM-3D-tulostus- ja tyhjiövalutehdas
Suora vastaus: Tulostustekniikan sovittaminen osavaatimuksiin
Jos vertaat SLA:ta, DLP:tä, SLS:ää ja SLM:ää ennen tilauksen tekemistä Kiinan SLA Resin 3D Printing Service Factoryn tai SLS Nylon 3D Printing Factoryn kanssa Kiinassa, päätös rajoittuu kolmeen tässä järjestyksessä esitettyyn kysymykseen: millä pintakäsittelyllä osan on poistuttava koneesta, minkä mekaanisen kuormituksen se todella kantaa ja kuinka monta kappaletta tarvitaan tässä kuussa verrattuna tähän vuoteen. SLA ja DLP-hartsiprosessit voittaa pinnan sileyden ja mittatarkkuuden, SLS-nailon voittaa toiminnallisen kestävyyden ilman tukirakenteita ja SLM-metalli voittaa osissa, joiden on kestettävä todellinen mekaaninen ja lämpökuormitus . Tyhjiövalu toimii kaikkien kolmen rinnalla siltana 20–200 kappaleen eriin, kun pääkuvio on validoitu, ja pinnan viimeistely on vaihe, joka muuttaa mistä tahansa näistä tuloksista osaksi, joka näyttää ja toimii kuin lopullinen tuote.
Hyödyllinen pikakuvake ensikertalaiselle spesifikaatiolle: valitse SLA tai DLP, kun osa arvioidaan silmällä tai siihen asennetaan tiukka välys, valitse SLS-nailon, kun osaa käsitellään, puristetaan tai kootaan toistuvasti, valitse SLM-metalli, kun osa näkee lämpöä, painetta tai rakenteellista kuormitusta, jota muovi ei kestä, ja valitse tyhjiövalu silloin, kun yksittäinen validoitu mestari tarvitsee. Kiinalainen mukautettu SLA-hartsi 3D-tulostusvalmistaja, joka käyttää myös DLP-, SLS-, SLM-, tyhjiövalua ja pintaviimeistelyä saman katon alla, poistaa tarpeen jongleerata eri toimittajia päätöksen jokaisessa vaiheessa.
Tämän artikkelin loppuosassa käydään läpi kutakin tekniikkaa teknisesti yksityiskohtaisesti, verrataan niitä kriteereillä, jotka todella vaikuttavat hankintapäätöksiin, ja selitetään, kuinka tyhjiövalu ja pinnan viimeistely täydentävät polun yhdestä painetusta prototyypistä tuotantolaatuisten osien eräksi.
SLA-hartsi 3D-tulostus: Tasaisten ja tarkkojen prototyyppien standardi
Stereolitografia kovettaa nestemäisen hartsin kerros kerrokselta käyttämällä rakennealueelle piirrettyä laseria, joka tuottaa sileimpiä valmiita pintoja missä tahansa 3D-tulostusprosessissa. Sla 3d -tulostuspalvelu on tyypillisesti ensimmäinen pysähdyspaikka ulkonäkömalleille, läpinäkyville koteloille, napsautussovitettaville koteloille ja tyhjiövaluun tarkoitetuille master-kuvioille, koska koneesta lähtevä pinta lähestyy jo viimeistelyä, johon muut prosessit saavuttavat vasta jälkihionnan jälkeen.
Missä SLA-hartsitulostus ansaitsee paikkansa
Kiinalainen SLA Resin 3D Printing -tulostuspalvelun toimittaja varastoi tavallisesti tavallisia, sitkeitä, läpinäkyviä ja lämmönkestäviä hartsiperheitä, joista jokainen on muotoiltu eri loppupään tarkoitukseen. Vakiohartsit asettavat etusijalle hienot yksityiskohdat ja ovat oletuksena suunnittelun arvioinneissa. Lujat ja kestävät hartsit kaventavat kuilua teknisten kestomuovien ja puvun napsautussovitusten ja kevyen toimintatestin avulla. Läpinäkyvät hartsit mahdollistavat sisäisten ominaisuuksien tarkastuksen ilman osan leikkaamista, mikä on arvokasta neste- ja valaistusmalleissa. Lämmönkestävät lajikkeet säilyttävät muotonsa lämpimissä olosuhteissa ja ovat tavallinen valinta, kun hartsiosan on toimittava lyhytkestoisena muottipäänä, koska mestarin on selviydyttävä toistuvista silikonivalujaksoista ilman pehmenemistä.
Kerroskorkeudet 0,025 mm ja 0,1 mm välillä ovat rutiinia, ja hyvin viimeistelty SLA-osa voidaan hioa ja pohjustaa pinnalle, joka ei eroa ruiskupuristetusta näytteestä kun se on läpäissyt pintakäsittelyn. Juuri tästä syystä sla-hartsipainatus yhdistetään usein tyhjiövaluon: painettu osa ei ole lopputuote, se on mestari, joka määrittelee jokaisen seuraavan kopion.
DLP-hartsi 3D-tulostus: Prototyyppiajojen nopeus ja toistettavuus
Digitaalinen valonkäsittely kovettaa hartsin koko poikkileikkauksen yhdellä projisoidun valon välähdyksellä sen sijaan, että se jäljittäisi sitä kohta kohdalta, mikä antaa Kiinan DLP Resin 3D Printing -tulostuspalvelun valmistajalle merkittävän nopeusedun osissa, joilla on pieni koko ja korkeus. Koska jokainen kerros kovettuu yhdellä valotuksella riippumatta siitä, kuinka paljon se sisältää yksityiskohtia, DLP on erityisen tehokas pienille, geometrisesti monimutkaisille komponenteille, joita valmistetaan vaatimattomia määriä, minkä vuoksi se liittyy läheisesti 3D-tulostusprototyyppipalveluun, joka tarvitsee suunnitteluiteraatioita nopeasti.
DLP jakaa SLA:n hartsikemian ja siten suuren osan sen pinnan laadusta, mutta nämä kaksi tekniikkaa on optimoitu erilaisille rakennemuodoille: SLA skaalautuu sulavammin suurella tasaisella rakennealueella, kun taas DLP skaalautuu tehokkaammin pystysuunnassa pienempien osien kohdalla. Pysyvä 3D-prototyyppipalvelujen tarjoaja määrittää työn jollekin kahdesta koneesta, joka sopii sen geometriaan, sen sijaan, että käyttäisi oletusarvoisesti yhtä tekniikkaa jokaista pyyntöä kohden.
Tyypillisiä DLP-sovelluksia
- Pienet liitinkotelot ja pidikkeet vaativat hienon kierteen tai napsautussovituksen.
- Hammaslääketieteen, kuulolaitteiden ja korujen viereiset komponentit, jotka tarvitsevat mikronitason pintarakenteen.
- Iteratiiviset suunnittelusyklit, joissa useita versioita on tulostettava ja verrattava yhden työpäivän sisällä.
- Pääkuvioita pienille valukomponenteille, jotka kopioidaan tyhjiövalulla erissä.
Kiinalainen DLP Resin 3D Printing -prototyyppitoimittaja, joka myös koneistaa ja viimeistelee osia, voi kuljettaa DLP-masterin suoraan tyhjiövaluon ilman kanavanvaihtoa, jolloin 3D-tulostimen prototyyppipalvelu lakkaa olemasta itsenäinen vaihe ja siitä tulee osa jatkuvaa tuotantopolkua.
SLA:n ja DLP:n vertailu tärkeistä mittareista
Ostajat kysyvät usein, onko SLA vai DLP parempi valinta ymmärtämättä, että molemmat kuuluvat samaan hartsikovetusperheeseen ja eroavat pääasiassa valon levittämisestä. Alla oleva pylväskaavio pisteyttää molemmat tekniikat viiden käytännön kriteerin mukaan asteikolla yhdestä kymmeneen, jotka perustuvat tyypilliseen suorituskykyyn hyvin hoidetussa tuotantoympäristössä.
Tästä vertailusta erottuu viisi kohtaa. Suuri tasaisen alueen nopeus suosii SLA:ta, koska sen laser pystyy jäljittämään koko leveän alustan yhdellä kierrolla ilman, että DLP kohtaa resoluutiota, kun sen kiinteän projektorin on skaalattava laajalla kentällä. Pienen osan pystynopeus suosii DLP:tä päinvastaisesta syystä: pieni jalanjälki tarkoittaa, että jokainen kerros vilkkuu lähes välittömästi riippumatta siitä, kuinka korkeaksi osa kasvaa. Hienot pinnan yksityiskohdat ovat olennaisesti sidoksissa, koska molempia rajoittaa sama hartsikemia ja vertailukelpoinen piste- tai pikselikoko tyypillisissä asetuksissa. Suuri rakennusmäärä suosii selvästi SLA:ta, jonka laserpohjainen lähestymistapa skaalautuu suurempiin alustoihin paljon taloudellisemmin kuin projektoripohjainen järjestelmä. Erän toistettavuus suosii hieman DLP:tä, koska kiinteän projektiokentän poikki sijoitetut identtiset osat kovettuvat pienemmällä sijainnin vaihtelulla kuin laajaa aluetta pyyhkäisevä laser. Kumpikaan teknologia ei ole kategorisesti parempi; oikea valinta riippuu täysin osan koosta ja erän muodosta , minkä vuoksi vakava 3D-tulostuspalvelun prototyyppikauppa pitää molemmat konetyypit saatavilla sen sijaan, että jokainen työ pakottaisi yhden alustan läpi.
SLS Nylon 3D-tulostus: Toimivia osia ilman tukirakenteita
Selektiivinen lasersintraus sulattaa jauhemaisen nailonin laserin kanssa lämmitetyn jauhepedin sisällä, ja kunkin osan ympärillä oleva sulamaton jauhe toimii omana tukenaan rakentamisen aikana. Tämä yksittäinen tosiasia muuttaa kaiken sen suhteen, mitä nailoninen 3D-tulostuspalvelu voi tuottaa: sisäiset kanavat, lukituskokoonpanot, ohuet rivat ja elävät saranat voidaan yhdistää ja tulostaa yhteen ilman, että yksittäinen tukirakenne poistetaan myöhemmin.
Materiaalikäyttäytyminen, jolla on merkitystä oikeille osille
PA12 on edelleen sls-nylon-tulostuksen työhevonen, joka tarjoaa hyvän tasapainon jäykkyyden, iskunkestävyyden ja kemikaalien kestävyyden välillä yleiseen toiminnalliseen käyttöön. PA11 tarjoaa suuremman venymän ennen katkeamista, mikä sopii napsautusominaisuuksiin ja osiin, jotka taipuvat toistuvasti käytössä. Lasi- ja hiilitäytteiset nylon-laadut lisäävät jäykkyyttä ja mittapysyvyyttä huomattavasti, mikä on tärkeää jigeille, kiinnikkeille ja kannakkeille, joiden täytyy pitää tarkka peruspiste puristusvoiman alaisena. Koska 3D-nailonosat tulevat ulos koneesta, joilla on riittävän isotrooppisia mekaanisia ominaisuuksia useimmissa tasoissa , niitä voidaan käsitellä aitoja toiminnallisia prototyyppejä eikä näyttömalleina, jos osan suuntaus rakennuksen aikana on otettu huomioon niiden kuormien suhteen, joita se todella näkee.
Rakennetussa pinnassa on tyypillinen hieman rakeinen mattapintainen rakenne ympäröivästä jauheesta. Osien, joiden suunta on maalattu tai kosmeettinen pintakäsittely, tämä rakenne poistetaan pinnan viimeistelyn aikana hiekkapuhalluksella, höyrytasoituksella tai käsin hiomalla ennen pinnoitteen levittämistä.
SLM metallialiali 3D Tulostus: Geometria, jota koneistus ei voi saavuttaa
Selektiivinen lasersulatus sulattaa metallijauheen kokonaan kerros kerrokselta ja tuottaa tiheitä, toimivia metalliosia suoraan digitaalisesta tiedostosta. Teollinen metallin 3D-tulostus ansaitsee geometrian, johon leikkaustyökalu fyysisesti ei pääse: muotoiltuja jäähdytyskanavia, jotka seuraavat muottiontelon muotoja, sisäiset ristikkorakenteet, jotka leikkaavat painoa säilyttäen samalla jäykkyyden, ja topologiaan optimoidut kuormitusreitit, jotka ohjaavat materiaalia vain sinne, missä jännitysanalyysin mukaan se kuuluu.
Materiaalit ja jälkikäsittelykuri
Kiinalainen SLM-metallin 3D-tulostuspalvelutehdas käsittelee tyypillisesti alumiiniseoksia kevyisiin rakenneosiin, ruostumattomia teräslajeja korroosionkestäviin komponentteihin, työkaluteräksiä muottiteräksiin, jotka vaativat mukautuvaa jäähdytystä, ja titaania lujiin ja kevyisiin sovelluksiin. Oikein tehdyn räätälöidyn metallin 3D-tulostuksen erottaa vain koristeellisesta ominaisuuksista rakennetta seuraava järjestys: jännityksen poistaminen osan ollessa vielä kiinni rakennuslevyssä, huolellinen lanka-EDM- tai vannesahan poistaminen levystä, tuen poistaminen ja jokaisen tiivistepinnan, laakerin reiän ja kierteityksen viimeistely. SLM-osaa, jota ei ole viimeistelty toiminnallisilta pinnoiltaan, ei saa koskaan asentaa tarkkuuskomponentiksi riippumatta siitä, kuinka tarkka raakatuloste näyttää.
Suuremmille komponenteille suuria metallisia 3D-tulostuksia lähestytään yleensä huolellisen osien suuntaamisen ja tarvittaessa segmentoinnin ja liittämisen kautta, koska metallijauhepetirakennekammiot ovat luonnostaan pienempiä kuin polymeerijärjestelmät. Metalli-3D-tulostusyritykset, jotka toimivat myös CNC-osastoilla, voivat viimeistellä segmentoidun metallikokoonpanon lopulliseen toleranssiin samassa laitoksessa, jossa se tulostettiin, jolloin vältytään toisesta rahtiosuudesta osittain valmiille kalliille metalliosille.
Neljä tulostustekniikkaa vierekkäin
Alla olevassa taulukossa on yhteenveto SLA:n, DLP:n, SLS:n ja SLM:n käytännöllisistä kirjekuorista sellaisina kuin ne tyypillisesti toimitetaan, jotta ne tukevat ensivaiheen teknologian valintaa ennen yksityiskohtaisen prosessisuunnittelun aloittamista.
| Tekniikka | Tyypillinen kerroskorkeus | Valmistettu pinta | Materiaaliperhe | Paras käyttö |
|---|---|---|---|---|
| SLA | 0,025-0,1 mm | Ra 3-6 µm | Vakio, kova, läpinäkyvä, lämmönkestävä hartsi | Ulkoasumallit, muottimestarit |
| DLP | 0,025-0,1 mm | Ra 3-6 µm | Vakio- ja tekninen hartsi | Pienet yksityiskohtaiset osat, nopea iteraatio |
| SLS | 0,06-0,12 mm | Ra 10-15 µm | PA12, PA11, täytetty nylonia | Toimivat osat, monimutkaiset kokoonpanot |
| SLM | 0,02-0,06 mm | Ra 8-20 µm | Alumiini, ruostumaton, työkaluteräs, titaani | Kantavat ja lämpökäyttöiset osat |
Kuvio pöydän poikki on johdonmukainen: resoluutio ja pinnan laatu liikkuvat yhteen suuntaan materiaalin siirtyessä hartsista metalliin, kun taas toimintakyky liikkuu toisessa suunnassa. SLA ja DLP ovat hienossa päässä viimeistelyä varten, mutta pehmeä pää mekaanista käyttöä varten, SLS on keskellä aidolla toiminnallisella kestävyydellä ja SLM sijaitsee kauimpana, jossa muoviprosessi ei yksinkertaisesti voi seurata. Mikään tässä taulukossa oleva tekniikka ei ole parempi kuin muut jokaisessa sarakkeessa , minkä vuoksi kaikkia neljää operoiva kiinalainen teollinen 3D-tulostuspalvelutoimittaja pitää jokaisen vaihtoehdon avoinna asiakkaalle, jonka osa kehittyy suunnittelun tarkistusmallista kantavaksi tuotantokomponentiksi.
Tyhjiövalu: Mestarin monistaminen tuotantovalmiiksi eräksi
Tyhjiövalu, joka tunnetaan myös nimellä silikonimuottien replikointi, vie yhden validoidun prototyypin ja täyden tuotantotyökalun välisen tilan. Kiinalainen Vacuum Casting Services Factory ottaa pääkuvion, joka on useimmiten tuotettu SLA- tai DLP-tulostuksella tai tarkkuustyöstyksellä, ja koteloi sen nestemäiseen silikoniin, joka kovettuu jokaisen pinnan yksityiskohdan ympäriltä. Kovettunut muotti leikataan suunniteltua jakolinjaa pitkin, ja polyuretaanihartsit, jotka on suunniteltu simuloimaan ABS:ää, polypropeenia, kumia tai läpinäkyvää akryylia, kaadetaan tyhjiössä tuloksena olevaan onteloon, mikä eliminoi loukkuun jääneen ilman, joka muutoin jättäisi tyhjiä paikkoja valmiiseen valuun.
Alla oleva viivakaavio seuraa jäljellä olevien käytettävien kopioiden keskimääräistä määrää, kun peräkkäisiä valukappaleita vedetään yhdestä muotista, mikä osoittaa, miksi muotit yleensä poistetaan käytöstä ja vaihdetaan sen sijaan, että niitä työnnetään loputtomiin.
Tämä käyrä selittää koko alalla käytetyn vakiosuunnittelusäännön. Mittatarkkuus pysyy äärimmäisen lähellä mestaria ensimmäisten 10-15 valun aikana, minkä vuoksi varhaiset kopiot muotista eivät erotu itse mestarikuviosta. Lasku kiihtyy huomattavasti viidennentoista valun jälkeen, kun silikoni alkaa menettää kimmoisuuttaan ja terävät sisäkulmat pyöristyvät hieman jokaisella irrotuskerralla. Noin 25:n valun jälkeen uskollisuus on tyypillisesti laskenut niin paljon, että laatutietoinen toiminta poistaa muotin sen sijaan, että se uhkaa toleranssin ulkopuolisten osien pääsyä asiakkaan luo. Tästä syystä sadan kappaleen tilaus suunnitellaan neljästä viiteen rinnakkaiseen muotiin sen sijaan, että yksi muotti ajettaisiin loppuun. , koska muottien ajaminen rinnakkain pitää jokaisen valukappaleen tämän käyrän korkean tarkkuuden alueella. Käytännössä ostajille on se, että tyhjiövaluerän tarjouksissa tulee ilmoittaa, kuinka monta muottia käytetään, ei vain kappalemäärää, koska tämä yksityiskohta määrää koko erän mittasuhteen.
Pintakäsittelypalvelut: Raaka-osan muuttaminen valmiiksi tuotteeksi
Jokaisesta yllä kuvatusta prosessista jää osa, jolla on tyypillinen raakarakenne, eikä mitään niistä tyypillisesti toimiteta kyseisessä raakatilassa loppuasiakkaalle. Pintakäsittelypalveluiden valmistaja Kiinassa muuntaa painetun, valetun tai koneistetun aihion osaksi, joka vastaa sen suunniteltua ulkonäköä ja toiminnallisia pintavaatimuksia, ja tämä vaihe on määriteltävä yhtä tarkasti kuin mikä tahansa mittatoleranssi.
Viimeistelyvaihtoehdot painetuille, valetuille ja koneistetuille osille
- Hionta ja käsin kiillotus kerrosviivojen poistamiseksi SLA-, DLP- ja SLS-osista ennen pinnoitusta.
- Helmi- ja hiekkapuhallus yhtenäisen mattapinnan saamiseksi nailon- ja metalliosille.
- Höyryn tasoitus nailonosille, jotka vaativat tiiviin, vähäkitkaisen pinnan.
- Mukana toimitettuun värireferenssiin sovitettu ruiskumaalaus kiilto-, satiini-, matta- tai soft-touch-järjestelmissä.
- Anodisointi alumiinisille SLM-osille, jotka tarvitsevat korroosionkestävyyttä ja yhtenäisen värin.
- Galvanointi ja tyhjiömetallointi muovi- tai metallialustojen heijastaville koristepinnoille.
- Tampopainatus, silkkipainatus ja lasermerkintä logoille, legendoille ja jäljitettävyyskoodeille.
Kiinalainen CNC-osien pintaviimeistelytoimittaja, joka käyttää myös paino-, valu- ja koneistuslinjoja, voi kuljettaa osan tämän vaiheen läpi siirtämättä sitä ulkopuoliselle toimittajalle, mikä on tärkeintä kosmeettisissa kokoonpanoissa, joissa värin ja kiillon on vastattava eri prosesseilla valmistettuja osia. Kierteiden, laakerireikien ja tiivistyspintojen peittäminen ennen pinnoitusta on pinnan viimeistelyssä yleisin laatuongelma , koska tyypillinen maali- tai pinnoituskalvo lisää 30–60 mikronia paksuutta, mikä sulkee toiminnallisen välyksen, jos ominaisuus jätetään suojaamatta.
Reitin valitseminen erän koon mukaan: Päätöskehys
Tilavuus on usein ratkaisevin yksittäinen tekijä valittaessa suorapainatuksen ja tyhjiövalun välillä, enemmän kuin pelkkä materiaali tai geometria. Alla olevassa kaaviossa on esitetty keskimääräinen kustannusekvivalentti vaiva osaa kohden ilmaistuna suhteellisena indeksinä valuuttaluvun sijaan suhteessa eräkoon neljälle painotekniikalle ja tyhjiövalulle.
Tämän kaavion jakomalli on hyödyllisin yksittäinen tieto eräkokopäätöstä varten. Yhden kappaleen erässä tyhjiövalu on vaivaasteikon huipulla, koska koko muotin valmistusvaihe on ladattu yhteen kappaleeseen, mikä vahvistaa, että sitä ei tulisi koskaan valita todelliseksi yksittäiskappaleeksi. Noin kymmenen kappaletta tyhjiövalukäyrä on jo laskenut jyrkästi ja laskee edelleen nopeammin kuin mikään painotekniikka volyymin kasvaessa ylittäen SLA- ja DLP-hartsitulostuksen reilusti ennen 50 kappaleen rajaa. SLM-metalli on tasaisesti hartsi- ja nailonkäyrien yläpuolella jokaisessa näytetyssä eräkoossa, mikä heijastaa lisäjälkikäsittelyä, jota jokainen metallituloste vaatii määrästä riippumatta. SLS-nailon on edelleen tasaisin ja alin käyrä lähes koko valikoimalla, mikä on sen keskeinen kaupallinen etu: ennustettava osakohtainen työmäärä ilman työkaluinvestointeja millään tilavuudella. Suoratulostuksen ja tyhjiövalun välinen risteyspiste on tyypillisesti 15-30 kappaletta , joka on alue, jolla useimpien ostajien tulisi aktiivisesti verrata molempia reittejä sen sijaan, että he käyttäisivät oletusarvoisesti sitä, kumpaa he käyttivät viime kerralla.
Täyden valikoiman ominaisuuksien vertailu kaikilla viidellä reitillä
Alla oleva tutkakaavio arvioi SLA/DLP-hartsin, SLS-nailonin, SLM-metallin ja tyhjiövalut viiden kriteerin mukaan, jotka toistuvat jatkuvasti hankintakeskusteluissa, asteikolla yhdestä viiteen, mikä tukee yhdellä silmäyksellä vertailua kaikilla tässä artikkelissa käsitellyillä reiteillä.
Tämä peittokuva näyttää kaikkien viiden ehdon kompromissit kerralla. SLA ja DLP muodostavat muodon, joka on venytetty kohti pintakäsittelyä ja yksiosaista nopeutta, mikä vahvistaa niiden roolin nopeimpana reittinä esitettävään prototyyppiin, mutta heikoimpana mekaanisessa käytössä. SLM-metalli vetää voimakkaasti kohti mekaanista käyttöä ja materiaalivalikoimaa samalla kun se vähentää erän skaalautuvuutta ja yksiosaisen nopeuden nopeutta, mikä kuvastaa todellisuutta, että jokaisessa metallirakenteessa on huomattava kiinteä jälkikäsittely riippumatta siitä, kuinka yksinkertainen osa on. SLS-nailon tuottaa ryhmän tasapainoisimman, kohtalaisen kokoisen monikulmion, mikä on yhdenmukainen sen roolin kanssa luotettavana keskitien funktionaalisille osille, joita on valmistettava toistuvasti ilman hartsin haurautta tai metallin ylikuormitusta. Tyhjiövalu venyy selvästi kohti erän skaalautuvuutta ja pinnan viimeistelyä samalla kun se supistuu yksiosaisena nopeudella, mikä vastaa täsmälleen sen identiteettiä kertomisprosessina eikä ensimmäisenä rakentamisena. Mikään yksittäinen muoto ei kata koko kaaviota , joka on selkein todiste siitä, että aidosti hyödyllinen toimittajasuhde riippuu kaikkien neljän painotekniikan sekä valun ja viimeistelyn saatavuudesta eikä vain yhden asiantuntemuksesta.
Tietoja Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. on teollisen innovaation ja valmistuksen edelläkävijä. Asiantunteva suunnittelutiimimme tekee asiakkaiden ideoista käytännöllisiä, esteettisiä tuotemalleja. Tarjoamme 3D-tulostusta hartsille, nailonille, metallille ja muille materiaaleille, ja meillä on edistynyt koneistus. Silikonimuottien replikointi mahdollistaa edullisen ja erittäin tarkan pientuotannon. Pintakäsittelyt, kuten maalaus, parantavat tuotteen ulkonäköä. Yhden luukun palvelumme ansiosta asiakkaat voivat viimeistellä suunnittelusta tuotteeksi -prosessin yhdellä alustalla, mikä säästää aikaa ja kustannuksia. Tavoitteenamme on olla luotettava pitkäaikainen kumppani teollisuuden kehittämisessä.
Tässä rakenteessa SLA- ja DLP-hartsitulostus palvelee varhaisimpia suunnittelukeskusteluja, SLS-nylonilla on toiminnallisia prototyyppejä ja pienimääräisiä loppukäyttöosia, SLM-metalli ottaa geometrian ja kuormituskotelot, joita mikään muu prosessi ei voi saavuttaa, tyhjiövalu moninkertaistaa validoidun mestarin tuotantovalmiiksi eräksi, ja pinnan viimeistely toimittaa jokaisen osan, jota sen loppumarkkinat odottavat. Jokaisella vaiheella on sama osatiedosto, sama laatutietue ja sama suunnitteluyhteyspiste , joka on yhden luukun alustan käytännöllinen merkitys eikä sellaisen markkinointikuvaus.
Työn määrittäminen, jotta oikea tekniikka valitaan
Hyvin määritelty pyyntö poistaa suurimman osan arvauksista teknologian valinnassa, ja alla oleva järjestys kuvastaa tietoja, joita insinööri todella tarvitsee ennen kuin hän suosittelee SLA:ta, DLP:tä, SLS:ää, SLM:ää tai tyhjiövalua.
- Ilmoita osan käyttötarkoitus selkeästi: visuaalinen tarkistus, sopivuuden tarkistus, toimintatesti tai loppukäyttökomponentti.
- Määritä nyt tarvittava määrä ja seuraavan kuuden kuukauden aikana todennäköisesti tarvittava määrä.
- Tunnista ominaisuudet, joiden on oltava vesitiiviitä, kantavia, läpinäkyviä tai lämpöalttiita.
- Huomaa, tuleeko osan vastata olemassa olevaa väri-, rakenne- tai kiiltostandardia.
- Merkitse kaikki sisäiset geometriat, kuten kanavat tai ristikot, joihin leikkuutyökalu ei pääse käsiksi.
- Varmista käyttöympäristö, mukaan lukien lämpötila-alue ja altistuminen kemikaaleille tai auringonvalolle.
Kiinalainen mukautettu DLP Resin 3D Printing Factory tai SLM-metallitoimittaja, joka saa nämä tiedot etukäteen, voi suositella reittiä luottavaisin mielin sen sijaan, että käyttäisivät oletusarvoisesti kumpaa tahansa konetta, joka sattuu olemaan vapaa. Teknologiapäätöksen tulee noudattaa osan vaatimuksia, ei päinvastoin , ja toimittaja, joka kysyy nämä kysymykset ennen lainaamista, osoittaa täsmälleen tätä kurinalaisuutta.
Usein kysytyt kysymykset
K1: Mikä on tärkein käytännön ero SLA- ja DLP-tulostuksen välillä?
Molemmat kovettavat nestemäistä hartsia ja tuottavat vertailukelpoisen pinnan, mutta ne skaalautuvat eri tavalla. SLA käyttää laseria, joka jäljittää jokaisen kerroksen pisteeltä, mikä skaalautuu tehokkaasti suurille litteille alustoille. DLP projisoi koko kerroksen kerralla, mikä on nopeampaa pienille osille, joilla on suuri korkeus, koska rakennusaika riippuu kerrosten määrästä eikä kerrosta kohden olevien yksityiskohtien määrästä. Käytännössä valitse SLA suuremmille tai leveämmille osille ja DLP pienille, yksityiskohtaisille komponenteille, jotka valmistetaan vaatimattomina erissä.
Q2: Voidaanko SLS-nailonosia käyttää lopullisina tuotantokomponentteina vai ovatko ne vain prototyyppejä?
SLS-nailonosia käytetään rutiininomaisesti lopputuotannon komponentteina, erityisesti lasitäytteisissä tai hiilitäytteisissä laaduissa, jotka lisäävät jäykkyyttä ja mittavakautta. Ne toimivat hyvin kiinnikkeinä, koteloina, kanavina, jigeinä ja kiinnikkeinä monilla teollisuudenaloilla. Tärkeimmät näkökohdat ovat pinnan rakenne, jota voidaan jalostaa helmipuhalluksella tai höyrytasoittamalla, ja pitkäaikainen altistuminen ultraviolettivalolle tai jatkuvalle kohonneelle lämpötilalle, jotka molemmat tulee tarkistaa materiaalin tietolomakkeesta ennen lopullista määritystä.
Kysymys 3: Miksi SLM-metalliosa on työstettävä sen jälkeen, kun se tulee ulos tulostimesta?
Valmiissa metallipainatuksessa saavutetaan hyvä, mutta ei koneistustasoinen toleranssi toiminnallisissa ominaisuuksissa, ja sen pintakäsittely, vaikka se onkin hyväksyttävä useille geometrioille, on yleensä liian karkea pintojen, laakerien porausten tai tarkkuuskierteiden tiivistämiseen. Viimeistelytyöstö jännityksenpoiston ja tuen poistamisen jälkeen tuo nämä erityisominaisuudet sovelluksen vaatimaan toleranssiin ja pintakäsittelyyn jättäen samalla monimutkaisen sisäisen geometrian täsmälleen sellaisena kuin se on tulostettu. Tämän yhdistelmän vuoksi vakavat metallipainotoimittajat käyttävät koneistusosastoja sen sijaan, että ne toimittaisivat osia suoraan rakennuslevyltä.
Q4: Millä eräkoolla tyhjiövalu on tehokkaampaa kuin suoratulostus?
Crossover on tyypillisesti 15-30 kappaletta riippuen osan koosta ja geometrisesta monimutkaisuudesta. Tämän alueen alapuolella muotin rakentamisen kiinteä vaiva ylittää sen hyödyn. Sen yläpuolella muotin hinta jakautuu niin paljon osiin, että tyhjiövalusta tulee tehokkaampi reitti ja sen etu kasvaa edelleen eräkoon kasvaessa kohti sitä, että tuotantotyökalu olisi lopulta perusteltu.
Q5: Kuinka monta osaa voidaan valmistaa yhdestä tyhjiövalumuotista ennen kuin laatu laskee?
Mittatarkkuus pysyy lähellä alkuperäistä mestaria noin viidentoista ensimmäisen valun ajan ja laskee sitten, kun silikoni menettää vähitellen kimmoisuuttaan ja terävät sisäkulmat pehmenevät. Useimmat laatutietoiset toiminnot poistavat muotin 2-25 valumerkinnän paikkeilla sen sijaan, että riskit osien putoamisesta toleranssin ulkopuolelle. Suuremmissa tilauksissa useita muotteja valmistetaan samasta mestarista ja ne toimivat rinnakkain, jolloin jokainen valu pysyy käyrän high-fidelity-osassa.
Q6: Muuttaako pinnan viimeistely painetun tai valetun osan mittoja?
Kyllä, ja tämä on yksi yleisimmin huomiotta jätetyistä yksityiskohdista spesifikaatiossa. Hiomalla poistetaan pieni, yleisesti säädeltävä määrä materiaalia, kun taas ruiskumaalaus ja pinnoitus lisäävät materiaalin paksuutta, tyypillisesti alueella 30-60 mikronia pintaa kohden pinnoitusjärjestelmästä riippuen. Kaikki ominaisuudet, joilla on tiukka toimintavälys, kuten laakerin poraus, kierrereikä tai tiivistepinta, tulee peittää ennen pinnoittamista tai työstää viimeistelyn jälkeen sen sijaan, että ne imeytyvät minkä tahansa kalvonpaksuuden kanssa prosessissa.
-
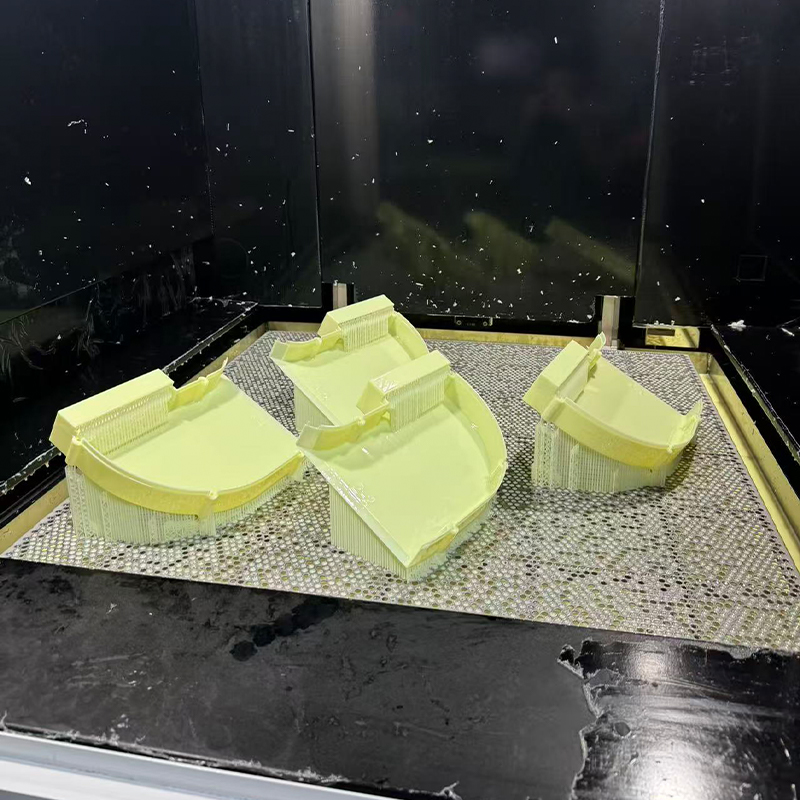 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
 Alumiiniseos AlSi10Mg 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 HT-PLA korkean lämpötilan PLA-materiaalin 3D-tulostuspalvelu
-
 Standard FDM-materiaalien 3D-tulostuspalvelu (PLA, PETG, ABS)
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
