- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

SLA Resin 3D -tulostuspalvelu: miten se toimii ja mihin se sopii
SLA Resin 3D-tulostuspalvelu : Lyhyt vastaus yksityiskohtien kannalta kriittisiin osiin
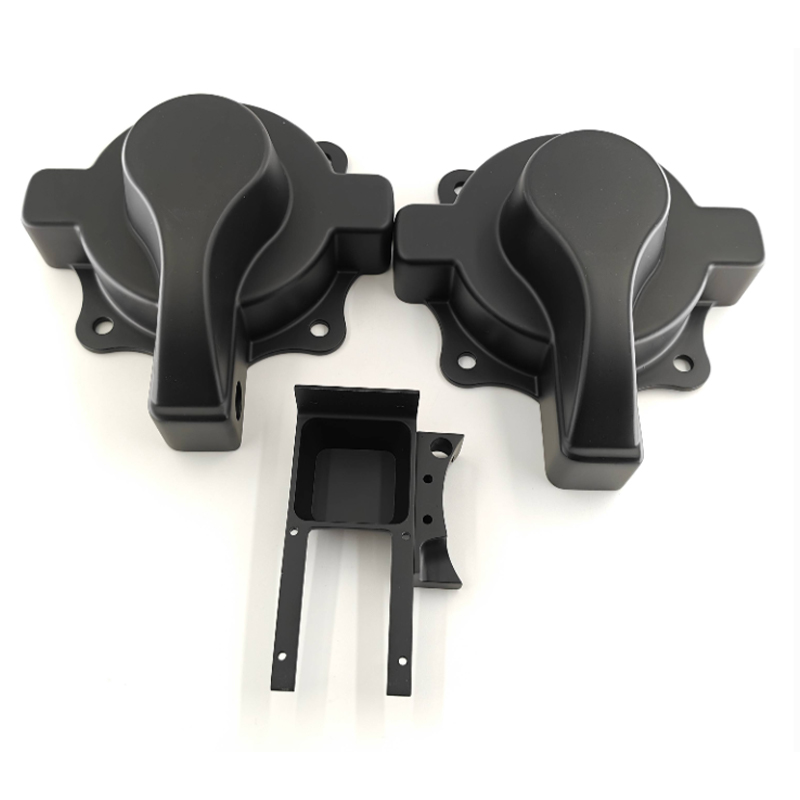
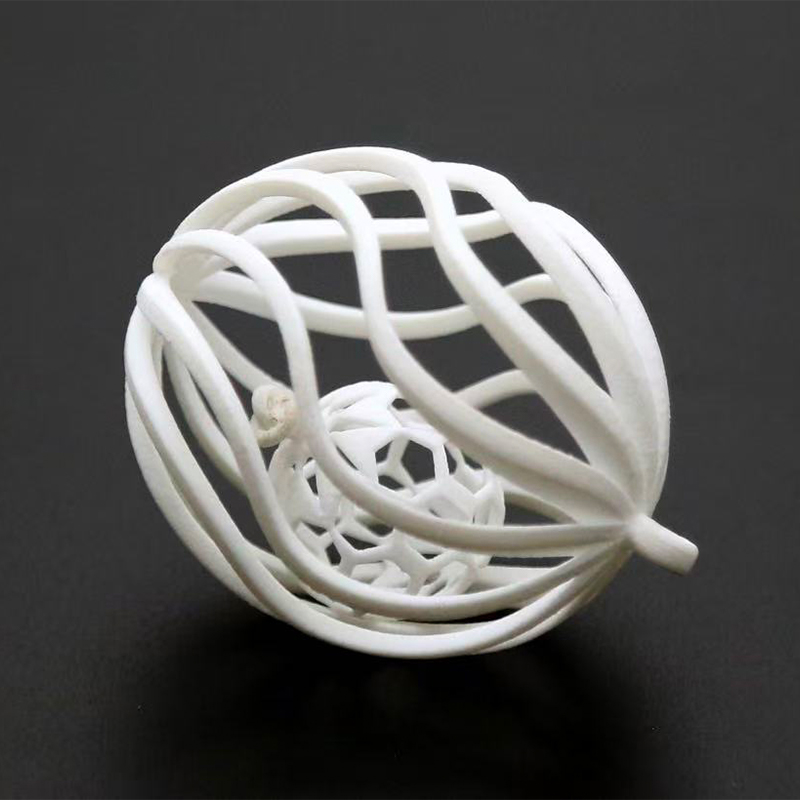
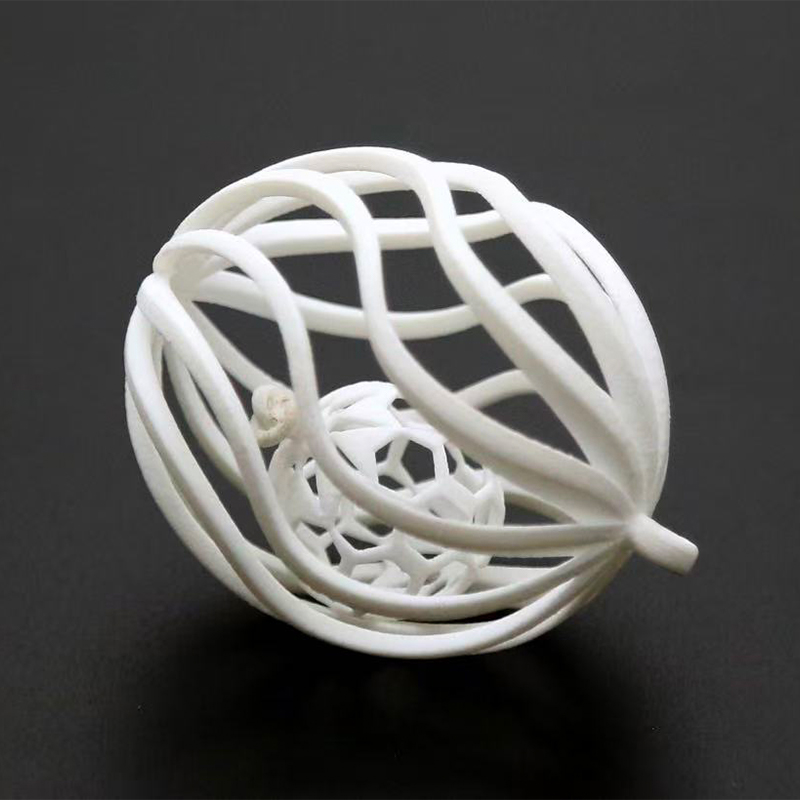
Oletetaan, että tiimisi tarvitsee perjantaihin mennessä kuusi kädessä pidettävää koteloa, joista jokaisessa on napsautussovitukset, kirkas linssiikkuna ja riittävän sileä pinta laukaisutasanne varten. Niiden tulostaminen filamenttiprosessissa jättäisi näkyviä kerrosviivoja. Niiden työstäminen kestäisi kauemmin, eikä ohuita sisäisiä piirteitä olisi helppo saavuttaa. SLA-hartsi 3D-tulostuspalvelu on yleensä oikea puhelu täällä, koska stereolitografia kovettaa nestemäistä hartsia laserilla kerros kerrokselta ja tuottaa sileät pinnat, terävät pienet piirteet ja hyvän tarkkuuden pienissä ja keskikokoisissa osissa.
Siinä koko suositus kahdessa lauseessa. SLA sopii ulkonäkömalleihin, istuvuustarkistuksiin, läpinäkyviin osiin, pieniin mekaanisiin komponentteihin ja valumalleihin. Se sopii vähemmän osiin, jotka kantavat raskaita kuormia, istuvat voimakkaassa auringonpaisteessa pitkiä aikoja tai ovat kuumia. Sen tietäminen, missä tämä raja kulkee, erottaa sujuvan ensimmäisen tilauksen turhauttavasta tilauksesta, joten suurin osa tästä oppaasta käsittelee rajaa: mikä hartsi valita, miten prosessia varten suunnitellaan, mikä viimeistely kannattaa tehdä ja miten SLA 3D -tulostusvalmistajalle kerrotaan.
Nopeat vastaukset ennen yksityiskohtia
- Hyvä: yksityiskohtaiset prototyypit, näyttömallit, kirkkaat osat, pienet toiminnalliset osat ja valumestarit.
- Tyypilliset vahvuudet: sileät pinnat, hienot yksityiskohdat, tiukka tarkkuus pienissä osissa ja laaja valikoima hartsiominaisuuksia.
- Tyypilliset rajat: Vakiohartsit voivat olla hauraita, osat on pestävä ja kovettuva, ja pitkä auringonotto voi muuttaa väriä.
- Yhteinen seuraava vaihe: viimeistely, maalaus tai tyhjiövalu, kun tarvitset väriä, tekstuuria tai pientä erää.
Tämä opas on kirjoitettu insinööreille, tuotepäälliköille ja hankintatiimeille, jotka haluavat osia, jotka toimivat penkillä ja näyttävät hyvältä kokouksessa. Se välttää oppikirjan teoriaa ja pysyy siinä, mikä vaikuttaa tilaukseesi: materiaalivalinta, suunnittelusäännöt, jälkikäsittely, vertailut muihin prosesseihin ja toimittajakysymykset. Jos haluat tuntea, mitä kokenut SLA-hartsi 3D-tulostustoimittaja ajattelee, alla olevat osiot noudattavat todellisen projektin järjestystä.
Valitse SLA, kun pinnan laatu ja pienet yksityiskohdat ovat tärkeämpiä kuin raskas mekaaninen kuormitus.
Kuinka SLA Resin 3D Tulostus toimii: Periaatteet ja koneen rakenne
SLA tarkoittaa stereolitografiaa. Säiliö, jota yleensä kutsutaan altaaksi, sisältää nestemäistä fotopolymeerihartsia. UV-laser jäljittää hartsipinnalla olevan osan poikkileikkauksen, ja missä tahansa laserin kosketuksessa hartsi kovettuu. Rakennusalusta liikkuu sitten yhden kerroksen paksuuden verran, ja seuraava kerros piirretään päälle. Tämän toistaminen tuhansia kertoja tuottaa kiinteän osan, joka kiinnittyy alustaan ohuilla tukirakenteilla.
SLA-koneen pääelementit
Optiset ja liikeelementit
| Materiaali ja tukielementit
|
Tiedostosta valmiiseen osaan
- Tiedoston tarkistus ja koontivalmistelut: insinööri tarkastaa 3D-mallin, valitsee suunnan, lisää tuet ja valitsee kerrospaksuuden.
- Tulostus: laser kovettaa jokaisen kerroksen samalla kun alusta astuu rakenteen läpi.
- Pesu: painettu osa puhdistetaan liuotinhauteessa kovettumattoman hartsin poistamiseksi.
- Tuen poisto: tuet leikataan pois ja kosketuskohdat puhdistetaan kevyesti.
- Jälkikovettuminen: osa altistetaan UV-valolle, joskus lämmölle, jotta hartsi saavuttaa lopulliset ominaisuutensa.
- Viimeistely ja tarkastus: hiotaan, kiillotetaan, maalataan tai pinnoitetaan tarvittaessa ja osa tarkastetaan piirustukseen nähden.
Monet ostajat ovat yllättyneitä siitä, että itse painatus on vain osa aikataulua. Pesu, kovetus ja viimeistely vievät todellisen osan ajasta, ja niiden ohittaminen jättää osia tahmeiksi, heikoiksi tai tahmeiksi. Alla oleva kaavio antaa havainnollisen aikajanan pienelle tilaukselle, jotta näet, mihin päivät kuluvat.
Aikajana on suunnitteluapu, ei lainaus. Todelliset aikataulut riippuvat osan koosta, määrästä, hartsista ja viimeistelyasteesta.
Aikajana näyttää, että painatus vie vain osan kokonaisaikataulusta, ennen sitä valmistelua ja sen jälkeen puhdistus-, kovetus- ja viimeistelyketju. Pesu ja jälkikovetus ovat lyhyitä painatukseen verrattuna, mutta ne ovat kuitenkin välttämättömiä, koska alikovettuneet osat voivat tuntua tahmeilta tai muotoutua myöhemmin. Hionta ja viimeistely vievät pisin vaiheen painatuksen jälkeen, minkä vuoksi tavallinen painettu osa saapuu nopeammin kuin maalattu. Jiahengin SLA-hartsi 3D-tulostuspalvelun asiakkaille tämä kuvio auttaa päättämään, tarvitseeko projekti raakapainettuja osia, kevyesti viimeisteltyjä osia vai kokonaan maalattuja osia. Kun viimeistely hoidetaan samalla alustalla, aikataulu ei menetä aikaa toimittajien väliseen kuljetukseen ja uudelleenselvitykseen.
Painatus on vain yksi vaihe: pesu, kovetus ja viimeistely ratkaisevat, miltä osa tuntuu, näyttää ja kestää.
Yleiset SLA-hartsityypit ja niiden ominaisuudet
SLA-osan kutsuminen ei kerro juurikaan sen käyttäytymisestä, koska hartsi puhuu suurimman osan. Hartsit on suunniteltu jäljittelemään erilaisia muoveja, ja jokaiseen perheeseen liittyy kompromisseja. Alla olevissa korteissa on yhteenveto tyypeistä, joita SLA-hartsi 3D-tulostustoimittaja yleensä tarjoaa. Tarkka saatavuus vaihtelee, joten varmista nykyiset vaihtoehdot ennen kuin suunnittelet tietyn kiinteistön ympärille.
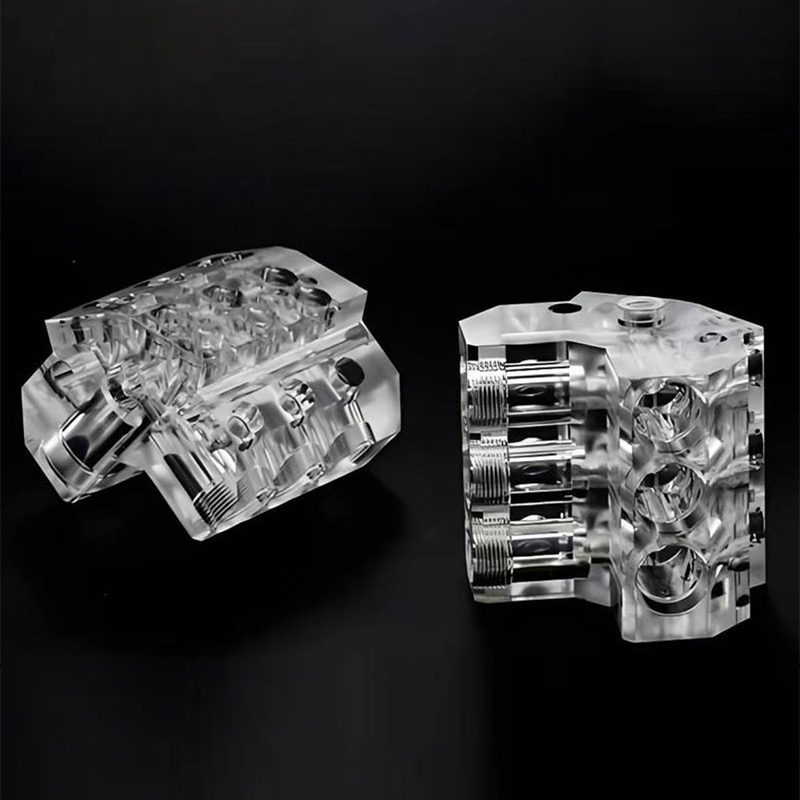
Tavallinen hartsi Hienot yksityiskohdat ja sileä pinta. Sopii visuaalisiin malleihin, esittelykappaleisiin ja konseptitarkistuksiin, vaikka se voi olla hauras iskun vaikutuksesta. Kova tai ABS:n kaltainen hartsi Parempi vaikutuskäyttäytyminen ja kiinteämpi, kestävämpi tunne. Soveltuu napsauttamiseen, koteloihin ja toimiviin prototyyppeihin. Kirkas tai läpinäkyvä hartsi Tulostaa läpikuultavan ulkonäön ja voidaan kiillottaa tai pinnoittaa selkeyden vuoksi. Käytetään linsseissä, valonohjaimissa ja nestereittimalleissa. Korkean lämpötilan hartsi Säilyttää jäykkyyden korotetussa lämpötilassa. Valittu lämmönlähteiden lähellä oleviin osiin tai työkaluihin ja kiinnikkeisiin. Joustava tai kumimainen hartsi Joustava pehmeä tuntuinen. Käytetään tiivisteissä, kahvoissa, tiivisteissä ja puettavissa prototyypeissä. Valettava hartsi Palaa siististi investointivalukuvioita varten. Käytetään korujen tyylimestareihin ja pieniin metalliosien kuvioihin.
| Hartsi perhe | Käyttäytyminen | Tyypillisiä käyttötarkoituksia | Katsottavaa |
|---|---|---|---|
| Vakio | Jäykkä, sileä, yksityiskohtainen | Visuaaliset mallit, näyttöosat | Voi olla hauraita, ohuet osat voivat katketa |
| Kova tai ABS-tyyppinen | Kiinteä, iskunkestävä | Kotelot, nepparit, klipsit | Hieman pienempi hienojen yksityiskohtien terävyys |
| Selkeä | Läpinäkyvä, kiillotettava | Linssit, valoputket, ikkunat | Voi kellastua voimakkaassa valossa ajan myötä |
| Korkea lämpötila | Lämpimänä jäykkä | Lämmölle altistuvat osat, kiinnikkeet | Usein hauraampia kuin kovat hartsit |
| Joustava | Joustava, pehmeä kosketus | Tiivisteet, kahvat, pehmeät näppäimet | Alempi repäisylujuus kuin valettu kumi |
| Valettava | Matala tuhkapalaminen | Valomestarit, pienet kuviot | Käsittele varovasti ennen heittämistä |
Käytännöllinen tapa valita on kysyä, mitä osan on säilyttävä. Jos sitä vain tarkastellaan, tavallinen hartsi riittää. Jos se kootaan ja käsitellään, sitkeämpi hartsi on yleensä turvallisempi. Jos sen täytyy pysyä jäykkänä lampun tai moottorin lähellä, katso korkean lämpötilan tyyppiä. Ja jos osa on mestari myöhempää monistamista varten, mainitse se, koska toimittaja valmistelee pinnan valua varten esittelyn sijaan.
Väri on toinen vaihtoehto. Monet hartsit painavat valkoisena, harmaana, mustana tai läpikuultavana, ja ne voidaan maalata tai värjätä jälkikäteen. Ostajat, jotka tarvitsevat tarkan värin tai kiiltotason, tulostavat yleensä neutraaliin hartsiin ja viimeistelevät sen, mikä antaa enemmän hallintaa kuin pelkkään hartsin väriin luottaminen.
Yhdistä hartsi siihen, mitä osan on säilyttävä: ulkonäkö, kokoonpano, lämpö, kirkkaus tai joustavuus.
Sovellukset ja valintapisteet SLA Resin 3D -tulostukseen
SLA näkyy kaikkialla, missä pienillä yksityiskohdilla ja sileillä pinnoilla on merkitystä. Suunnittelutiimit käyttävät sitä muodon ja istuvuuden tarkistamiseen, markkinointitiimit käyttävät sitä näyttelynäytteisiin ja insinöörit tekevät siitä pieniä toiminnallisia osia ja työkaluja. Alla olevat sarakkeet yhdistävät tyypilliset käyttötarkoitukset kysymyksiin, joita kysytään päätettäessä, onko SLA oikea prosessi.
Tyypilliset sovellusalueet
| Tarkastettavat valintapisteet
|
Nopea päätöspolku
- Jos tarvitset kourallisen yksityiskohtaisia osia nopeasti, SLA on vahva ensimmäinen ehdokas.
- Jos tarvitset kovempia osia aidosta teknisestä muovista, harkitse sen sijaan nailontulostusta tai koneistusta.
- Jos tarvitset 10-30 identtistä osaa tuotantoilmeisesti, tulosta SLA-mestari ja käytä tyhjiövalua.
- Jos tarvitset metalliosia, siirry metallitulostukseen tai CNC-koneistukseen.
Alla oleva kaavio vertailee SLA:ta neljään tarpeeseen, jotka ostajat mainitsevat useimmin. Pisteet ovat toimituksellinen esimerkki yleisistä suuntauksista, eivätkä ne ole testituloksia.
Korkeampi rengas tarkoittaa, että SLA on yleensä tyytyväinen tähän tarpeeseen. Alempi rengas viittaa tapaukseen, jossa toinen prosessi saattaa ansaita tarkastelun.
Renkaiden SLA on vahvimmillaan pinnan sileyden ja hienojen yksityiskohtien suhteen, minkä vuoksi se on yleinen valinta ulkonäkömalleille ja pienille tarkkoille osille. Pienten osien mittatarkkuus seuraa tarkasti, mitä auttavat hieno laserpiste ja ohuet kerrokset. Raskaskuormituslujuus on alhaisin rengas, koska kovemmatkin hartsit käyttäytyvät eri tavalla kuin tekniset kestomuovit jatkuvassa rasituksessa. Tämä kuvio selittää, miksi monet projektit yhdistävät SLA:n muihin reitteihin käyttämällä sitä ulkonäön ja istuvuuden parantamiseen ja siirtymällä nylontulostukseen tai koneistukseen kantokykytesteissä. Jiaheng tarjoaa hartsi-, nailon- ja metallipainatuksen yhdessä koneistuksen kanssa, joten tiimi voi vertailla reittejä yhdellä alustalla sen sijaan, että hankkii kutakin erikseen.
SLA on erinomainen sileissä pinnoissa ja hienoissa yksityiskohdissa, joten käytä sen rinnalla muita prosesseja, kun osien on kannettava raskaita kuormia.
Yksityiskohtainen vertailu: SLA vs FDM, SLS ja CNC-koneistus
Ostajat harvoin vertaavat SLA:ta mihinkään. Todellinen kysymys on yleensä, voittaako SLA toisen reitin edessä olevaan työhön. Alla olevassa taulukossa on SLA kolme yleistä vaihtoehtoa, joten erot ovat helposti havaittavissa.
| tekijä | SLA-hartsipainatus | FDM-tulostus | SLS-nailonpainatus | CNC-työstö |
|---|---|---|---|---|
| Pinta finish | Tasainen, hieno yksityiskohta | Näkyviä kerrosviivoja | Hieman rakeinen matta | Koneistettu, työkalun jälkiä |
| Hieno ominaisuuss | Erittäin hyvä | Rajoitettu suuttimella | Hyvä | Rajoitettu työkalun koon mukaan |
| Vahvuus | Riippuu hartsista, usein hauras | Kohtalainen | Hyvä, tough nylon | Korkea, kiinteä materiaali |
| Tukitarpeet | Tukee kontaktimerkeillä | Tuet ylityksiä varten | Jauhe tukee osaa | Kiinnikkeet pitävät osaa |
| Tyypilliset osat | Yksityiskohtaiset pienet ja keskikokoiset osat | Karkeat konseptimallit | Toimivat kestävät osat | Tarkat metalli- ja muoviosat |
| Viimeistely | Hionta ja maalaus toimivat hyvin | Lisää hiontaa tarvitaan | Värjäys, puhallus | Puhallus, anodisointi, maalaus |
SLA voittaa siellä, missä ulkonäkö ja hienot yksityiskohdat ratkaisevat, minkä vuoksi se on usein ensimmäinen valinta esittelymalleihin ja pieniin tarkkuusosiin. FDM on hyödyllinen karkeille varhaisille muodoille, mutta näyttää kerrosviivoja. SLS-nailon antaa kestäviä, toimivia osia ilman tukimerkkejä, jotka sopivat napsautussovituksiin ja kiinnikkeisiin, joita käsitellään. CNC-työstö käyttää kiinteää materiaalia ja tarjoaa lujuutta ja toleranssia, joita tulostus ei yleensä voi vastata, mutta sitä rajoittaa työkalujen käyttö monimutkaisissa sisämuodoissa.
Kuinka reitit toimivat yhdessä
- Aloita SLA:lla suunnittelun sopivuuden ja ulkonäön tarkistamiseksi.
- Siirry SLS-nailoniin tai koneistukseen, kun osa tarvitsee todellista mekaanista testausta.
- Käytä SLA-masteria silikonilistalla, kun tarvitset 10-30 tuotantonäköistä osaa.
- Viimeistele maalaamalla tai pinnoittamalla lopputuotteen ulkonäköä vastaavaksi.
Jiaheng kuvaa tätä yhden luukun lähestymistapana. Yritys toimii OEM- ja ODM-valmistajana oman suunnittelutiimin kanssa ja tarjoaa 3D-tulostusta hartsille, nailonille ja metallille edistyneen koneistuksen ja silikonimuottien replikoinnin ohella. Projekti voi siis alkaa SLA-ulkomallina, jatkua koneistettuna toimivana prototyyppinä ja päättyä pienenä eränä valettuja osia ilman, että sitä lainataan ja selitetään uudelleen jokaisessa vaiheessa.
SLA johtaa pintaan ja yksityiskohtiin, SLS ja koneistus johtaa vahvuuteen, ja vaiheittaisessa suunnitelmassa käytetään usein useampaa kuin yhtä.
SLA-painettujen osien suunnitteluohjeet ja toleranssit
SLA antaa paljon anteeksi, mutta muutamalla suunnittelutottumuksella on näkyvä ero. Alla olevat ohjeet tulevat esiin useimmissa valmistettavuuskatselmuksissa, ja niiden noudattaminen vähentää epäonnistuneen rakenteen tai osan, joka kaipaa korjausta, mahdollisuutta.
Seinän paksuus ja pienet ominaisuudet
Liian ohuet seinät voivat vääntyä, murtua puhdistuksen aikana tai epäonnistua tulostuksessa. Monet toimittajat mainitsevat käytännössä noin 0,8–1,0 mm:n tuetuille seinille ja paksummille seinille suuremmille osille. Hieno teksti ja pienet reiät ovat mahdollisia, mutta hyvin pienet ominaisuudet on ehkä suurennettava tai tarkistettava ensin toimittajalta. Tasainen seinämän paksuus auttaa myös vähentämään stressiä ja vääristymiä.
Ontot osat ja tyhjennysreiät
Ontot mallit vangitsevat sisäänsä nestemäistä hartsia, joka voi aiheuttaa painetta, kovettua epätasaisesti tai vuotaa myöhemmin. Jos tarvitaan onttoa rakennetta, lisää muutaman millimetrin tyhjennysreiät, jotta kovettumaton hartsi pääsee karkaamaan, ja mainitse reiät toimittajalle, jotta ne sijoitetaan pois kosmeettisista pinnoista. Monet ostajat suosivat kiinteitä osia yksinkertaisuuden vuoksi, vaikka paksummat kiinteät osat voivat tulostaa hitaammin ja kutistua enemmän.
Suunta- ja tukimerkit
Tukirakenteet pitävät ulkonemat paikoillaan ja jättävät pieniä jälkiä niiden poistamiseen. Insinööri valitsee suunnan piilottaakseen nämä jäljet vähemmän näkyville kasvoille ja suojatakseen kriittisiä pintoja. Jos tiettyjen kasvojen on oltava täysin sileitä, sano se tiivistelmässä. Toimittaja voi sitten suunnata osan siten, että pinta ei ole kosketuksissa tukien kanssa.
Toleranssit ja istuvuus
SLA:n yleiset ohjeet viittaavat usein toleransseihin, jotka ovat noin plus tai miinus 0,1 - 0,2 mm pienissä osissa, jolloin suuremmat osat vaihtelevat suhteessa. Osat kutistuvat edelleen hieman kovettumisen aikana, joten liitososien, kuten tappien ja reikien, tulisi sisältää välys. Jos sovitus on kriittinen, monet toimittajat tulostavat testikappaleen tai koneistavat ominaisuuden jälkeenpäin. Alla oleva aluetaulukko näyttää kerrosten paksuusalueet, jotka tyypillisesti sovitetaan eri tarkoituksiin.
Ohuemmat kerrokset antavat tasaisempia pintoja ja tarkempia yksityiskohtia, kun taas paksummat kerrokset nopeuttavat rakentamista ja sopivat suurempiin tai vetoosiin. Alueet ovat yleisohjeita ja voivat vaihdella koneen ja hartsin mukaan.
Aluekaavio osoittaa, että tarkoissa malleissa ja pienissä osissa käytetään tyypillisesti ohuimpia kerroksia, mikä antaa tasaisemmat kaarevat pinnat ja terävämmät reunat. Vakioprototyypit kuuluvat keskikaistalle, joka tasapainottaa yksityiskohtia ja rakennusaikaa. Suuremmissa koteloissa ja kansissa käytetään usein paksumpia kerroksia, koska hienojen kerrosten ylimääräiset aikakustannukset kasvavat suurissa rakennuksissa. Nopeat vedot ovat paksussa päässä, jossa nopeus on tärkeämpää kuin pinnan sileys. Kun kysyt SLA-hartsi 3D-tulostusvalmistajalta tarjousta, kerrot heille osan tarkoituksen, jotta he voivat valita kerrospaksuuden sen mukaan, ja vältytään käyttämästä aikaa yksityiskohtiin, joita kukaan ei näe.
| Ominaisuus | Käytännön opastus | Syy |
|---|---|---|
| Seinän paksuus | Pidä noin 0,8–1,0 mm tai enemmän | Vähentää murtumista ja vääntymistä |
| Ontot osat | Lisää muutaman millimetrin tyhjennysreiät | Antaa kovettumattoman hartsin poistua |
| Kriittiset kasvot | Kerro toimittajalle, minkä pintojen tulee olla sileitä | Mahdollistaa suuntauksen suojaamaan niitä |
| Paritteluominaisuudet | Sisällytä tilaa istumisille | Mahdollistaa kutistumisen kovettumisen |
| Tekstiä ja logoja | Käytä lihavoituja, korotettuja tai kaiverrettuja muotoja | Pitää pienet yksityiskohdat luettavissa |
Tasaiset seinät, tyhjennysreiät ja selkeä merkintä kosmeettisissa pinnoissa estävät useimmat SLA-suunnitteluongelmat.
SLA-osien jälkikäsittely ja pintakäsittely
Raaka SLA-osa on jo tasaisempi kuin useimmat painetut osat, mutta se ei ole valmis. Jälkikäsittely tekee siitä painetusta esineestä jotain, jonka voit koota, valokuvata tai esittää. Useimmat toimittajat sisältävät pesun ja kuivatuksen vakiona, ja tarjoavat lisäviimeistelyn lisävarusteena.
Pesu ja kuivaus
Painatuksen jälkeen osat pestään liuotinhauteessa, tavallisesti isopropyylialkoholissa, kovettumattoman hartsin poistamiseksi. Sitten ne kovetetaan UV-valossa, joskus kevyellä lämmöllä. Alipesu jättää tahmean pinnan, ja alikovettaminen voi jättää osan heikommaksi. Liiallinen pesu liuottimessa voi pehmentää tiettyjä hartseja, minkä vuoksi toimittajat valvovat aikaa huolellisesti.
Tuen poisto ja hionta
Tuet leikataan pois ja kosketuskohdat hiotaan tai viilataan sileiksi. Esittelyosien hiontaa jatketaan hienompien rakeiden läpi, kunnes pinta on tasainen. Tämä on myös vaihe, joka poistaa haaleat kerrosviivat matalilta kaarteista. Mitä hienostuneempaa viimeistelyä vaaditaan, sitä enemmän käsityötä tarvitaan.
Maalaus, pinnoitus ja kiillotus
- Pohjustus ja maalaus: antaa hallitun värin ja kiiltotason sekä piilottaa jäljellä olevat jäljet.
- Kirkas pinnoite: parantaa läpinäkyvien osien selkeyttä ja lisää suojakerroksen.
- Kiillotus: tuo kirkkaat osat lasimaiseen ulkonäköön, kun muotoilu sen sallii.
- Tekstuuri ja merkintä: lisää otekuvioita, logoja tai värikatkoja tarpeen mukaan.
Koska Jiaheng tarjoaa myös maalausta ja muita pintakäsittelyjä, SLA-osat voivat siirtyä suoraan tulostimesta viimeistelypenkille saman projektin sisällä. Tällä on merkitystä värien yhteensopivuuden ja moniväristen osien kannalta, koska viimeistelijä tuntee hartsin ja valmistushistorian. Jos silikonipuristamiseen käytetään mestaria, kerro siitä toimittajalle ajoissa. Valumestari tarvitsee erittäin sileän pinnan, koska jokainen puute kopioituu muottiin.
Pesu, kovetus ja huolellinen hionta tekevät painetun SLA-osan valmiiksi.
Laaduntarkastukset ja yleiset SLA-tulostusongelmat
Hyvät toimittajat tarkistavat laadun ennen rakentamista, sen aikana ja sen jälkeen. He tarkastavat tiedostoa ohuiden seinien ja loukkuun jääneiden tilavuuksien varalta, tarkkailevat rakennetta ja tarkastavat sitten valmiin osan mitat, pintamerkit ja kovettumisen kunnon. Alla olevassa taulukossa on luettelo useimmin esiintyvistä ongelmista ja siitä, miten ne yleensä estetään.
| Ongelma | Tyypillinen syy | Ennaltaehkäisy |
|---|---|---|
| Vääntymä tai vääristymä | Epätasainen seinämän paksuus tai suuret tasaiset alueet | Tasaiset seinät, hyvä suuntaus, tuen sijoitus |
| Tukimerkit | Yhteyspisteet, joissa tuet on poistettu | Suuntaa piilottaaksesi jäljet ja hiekan poiston jälkeen |
| Tahmea tai tahmea pinta | Riittämätön pesu tai kovettuminen | Oikeat pesu- ja kovettumisajat |
| Hauras rikkoutuminen | Tavallinen hartsi under impact or thin sections | Valitse kovempi hartsi, paksunna seinät |
| Kellastuminen ajan myötä | UV- ja valoaltistus, erityisesti kirkkaissa osissa | Käytä pinnoitteita ja rajoita auringonvaloa |
| Ulottuvuus drift | Kutistuminen kovettumisen aikana | Salli välys ja tarkista kriittiset mitat |
| Loukkuun jäänyt hartsi | Ontot osat without drain holes | Lisää tyhjennysreiät ja puhdista huolellisesti |
Tarkastus kattaa tyypillisesti kriittisten ominaisuuksien mitat, visuaalisen kunnon, kovettumisen täydellisyyden ja vaaditun viimeistelytason. Erän osalta ensimmäinen osa tarkistetaan ennen kuin loput vapautetaan. Jos sinulla on tiukka ulkonäköstandardi, jaa referenssikuva tai -näyte ja sovi, mikä taso näkyvät tukimerkit tai tasoviivat ovat hyväksyttäviä. Kirjalliset odotukset estävät erimielisyyttä luotettavammin kuin suulliset.
Myös pakkauksella on väliä. Juuri painetut ja kovettuneet osat voivat naarmuuntua kosketuksesta, ja ohuet osat voivat katketa kuljetuksen aikana. Osat pakataan yleensä yksittäin ja tuetaan laatikkoon, jotta pienet yksityiskohdat saapuvat ehjinä.
Sovi kriittiset mitat ja hyväksyttävät pintamerkit kirjallisesti ennen rakentamisen aloittamista.
SLA-hartsiosien huolto ja hoito
Painetut hartsiosat eivät ole huoltovapaita. Valo, lämpö, kosteus ja kemikaalit vaikuttavat niihin ajan myötä, ja pieni hoito pitää prototyypit hyvässä kunnossa tarkistusta, testausta ja säilytystä varten. Alla olevat ohjeet kattavat myös muutamia käsittelykohtia kaikille, jotka työskentelevät suoraan hartsin kanssa.
| Altistuminen | Vaikutus | Hoitoneuvoja |
|---|---|---|
| Suora auringonvalo | Voi aiheuttaa ajan myötä kellastumista ja haurautta | Säilytä poissa UV-säteilyltä, käytä näyttöosien pinnoitteita |
| Lämpö | Jotkut hartsit pehmenevät lähellä lämpörajaansa | Pidä poissa kuumista pinnoista ja pysäköityistä ajoneuvoista |
| Liuottimet ja puhdistusaineet | Voi pehmentää tai samentaa joitain hartseja | Käytä mietoa saippuaa ja vettä, testaa ensin vahvoja puhdistusaineita |
| Kosteus ja kosteus | Pieni mittamuutos joissakin hartseissa | Säilytä kuivassa, säilytä suljettuna pitkäaikaista varastointia varten |
| Vaikutus ja stressi | Ohuet piirteet voivat halkeilla | Käsittele varovasti, vältä terävää kuormitusta ohuille osille |
Säilytys- ja käsittelytavat
- Varastoi osia viileässä, kuivassa paikassa ja vältä pitkiä aikoja kirkkaassa valossa.
- Kääri läpinäkyvät osat erikseen, jotta ne eivät naarmuta.
- Pidä maalatut osat erillään, jotta pinnat eivät tartu tai hankaa.
- Vältä ohuiden osien kiinnittämistä tiukasti, sillä hartsi voi halkeilla pistejännityksen vaikutuksesta.
- Merkitse osat versiolla ja hartsityypillä, jotta uudelleentilaukset vastaavat alkuperäistä.
Hartsi ja laitteiden käsittely
Kovettamaton nestemäinen hartsi voi ärsyttää ihoa, joten toimittajat ja käyttäjät käyttävät käsineitä ja välttävät suoraa kosketusta. Pesuliuottimia tulee käyttää tuuletetuissa tiloissa ja pitää poissa lämmönlähteistä. Koneen puolella hyvin hoidettu laitos pitää altaat puhtaina, suodattaa hartsin kovettuneiden palasten poistamiseksi, tarkistaa laserin ja optiikan säännöllisesti ja säilyttää hartsin valolta poissa. Nämä rutiinit auttavat pitämään rakennuslaadun vakaana tilauksesta toiseen, minkä vuoksi toistuvat asiakkaat näkevät usein johdonmukaisia tuloksia samalta toimittajalta.
Pidä hartsiosat poissa voimakkaasta valosta, lämmöstä ja kovista liuottimista ja käsittele ohuita kohtia varoen.
Työskentely SLA Resin 3D Printing -valmistajan ja -toimittajan kanssa
Tulostus on helppo määrittää. Projektin sujumisen tekee sujuvasti se, miten toimittaja hoitaa kaiken sen ympärillä: tiedostojen tarkastelun, hartsineuvoja, viimeistelyä ja viestintää. Nämä kysymykset auttavat arvioimaan, onko SLA 3D-tulostustoimittaja valmis siihen.
- Mitä hartsiperheitä tarjoat, ja voitko kuvailla kunkin käyttäytymistä?
- Tarkistatko tiedostoista seinämän paksuuden, tyhjennysreiät ja suunnan ennen tulostusta?
- Mitkä ovat osakooni tyypilliset toleranssit ja miten tarkistat ne?
- Mitä viimeistelyvaiheita talossa on saatavilla, kuten hionta, maalaus ja kiillotus?
- Voitko tukea pieniä eriä yhdistämällä SLA-masterit silikonimuottien replikointiin?
- Kuinka pakkaat ohuet osat lähetystä varten?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. lähestyy näitä kysymyksiä kiinalaisena OEM- ja ODM-valmistajana. Sen suunnittelutiimi tekee asiakkaiden ideoista käytännöllisiä, houkuttelevia tuotemalleja, ja sen ominaisuudet kattavat hartsin, nailonin ja metallin 3D-tulostuksen, edistyneen koneistuksen, silikonimuottien replikoinnin ja pintakäsittelyt, kuten maalauksen. Asiakkaat voivat suorittaa matkan suunnittelusta tuotteeseen yhdellä alustalla, mikä säästää koordinointiaikaa ja pitää vastuun samassa paikassa.
Kuinka valmistella hyödyllinen kysely
- 3D-malli yleisessä neutraalissa muodossa sekä piirros, joka merkitsee kriittiset mitat.
- Osan käyttötarkoitus ja sen kohtaama ympäristö.
- Hartsiperhe, jota ajattelet, tai kuvaus tarvitsemistasi ominaisuuksista.
- Viimeistelytaso: raakapainettu, hiottu, pohjamaalattu tai kokonaan maalattu, millä tahansa väriviittauksella.
- Määrä, tavoitetoimitusikkuna ja mahdolliset pakkaustarpeet.
Näiden tietojen perusteella toimittaja voi ehdottaa hartsia, suuntausta, kerrospaksuutta ja viimeistelysuunnitelmaa ensimmäisessä vastauksessa. Se antaa myös selkeän tietueen, johon voit palata, jos uudelleenjärjestys tai tarkistus tarvitaan. Pitkäaikaisissa ohjelmissa saman SLA-hartsi 3D-tulostusvalmistajan kanssa työskentely rakentaa tiedostojen, asetusten ja viimeistelymuistiinpanojen jaetun historian, mikä tekee myöhemmistä eristä johdonmukaisempia.
Kerro toimittajallesi, kuinka osaa käytetään, niin he voivat valita hartsin, suunnan ja viimeistelyn älykkäämmin.
Tutustu Jiaheng SLA Resin 3D -tulostuspalveluun
Jos suunnittelusi tarvitsee sileitä pintoja, hienoja yksityiskohtia ja nopeaa läpimenoa, voit tarkastella saatavilla olevia hartseja, prosessi- ja projektointivaiheita tälle sivulle. SLA Resin 3D-tulostuspalvelu Jiahengistä. Tiimi tukee OEM- ja ODM-projekteja ja voi koordinoida tulostuksen viimeistelyn, koneistuksen ja silikonimuottien replikoinnin kanssa yhdellä alustalla.
Lähetä 3D-tiedostosi, käyttötarkoitus ja viimeistelyvaatimukset aloittaaksesi keskustelun Jiaheng-tiimin kanssa.
SLA Resin 3D Printing Service UKK
Mikä on SLA-hartsi 3D-tulostuspalvelu?Se on valmistuspalvelu, jossa UV-laser kovettaa nestemäistä fotopolymeerihartsia kerros kerrokselta ja rakentaa osan digitaalisesta mallista. Palvelu sisältää tyypillisesti tiedostojen tarkastelun, tulostuksen, pesun, kovetuksen, tuen poiston ja valinnaisen viimeistelyn. Se on arvostettu sileistä pinnoista, hienoista yksityiskohdista ja hyvästä tarkkuudesta pienissä ja keskikokoisissa osissa. |
Mihin SLA on hyvä verrattuna muihin 3D-tulostusmenetelmiin?SLA on vahva valinta ulkonäkömalleille, kirkkaille osille, pienille tarkkuuskomponenteille ja valumestareille. Muita menetelmiä, kuten SLS-nailonpainatusta tai -työstöä, voidaan suositella, kun osan on kestettävä raskaampaa kuormaa tai kestää kovaa käyttöä. Monet projektit käyttävät ensin SLA:ta ja siirtyvät toiselle reitille toiminnallista testausta varten. |
Kuinka tarkkoja SLA-painetut osat ovat?Yleisissä ohjeissa mainitaan usein karkeasti plus tai miinus 0,1-0,2 mm pienissä osissa, jolloin isommat osat vaihtelevat suhteessa. Tarkkuus riippuu hartsista, geometriasta, suunnasta ja kovettumisesta. Tärkeitä sovituksia varten toimittajat tulostavat usein testikappaleen tai koneistavat ominaisuuden tulostuksen jälkeen. |
Mitä hartseja on saatavilla SLA-tulostukseen?Yleisiä tuoteperheitä ovat standardihartsi, sitkeä tai ABS:n kaltainen hartsi, kirkas hartsi, korkean lämpötilan hartsi, joustava hartsi ja valettava hartsi. Jokainen tasapainottaa yksityiskohtia, voimaa, selkeyttä ja lämpökäyttäytymistä eri tavalla. Toimittajasi voi suositella hartsia, kun he tietävät, kuinka osaa käytetään. |
Voidaanko SLA-painetut osat maalata tai kiillottaa?Kyllä. Osat yleensä hiotaan, pohjamaalataan ja maalataan, ja kirkkaat osat voidaan kiillottaa ja pinnoittaa läpinäkyvyyden parantamiseksi. Koska SLA-pinnat ovat jo sileitä, ne ovat hyvä pohja laadukkaille viimeistelyille. Kerro toimittajalle väri- ja kiiltotavoitteesi ennen rakentamista, jotta pinta esikäsitellään asianmukaisesti. |
Ovatko SLA-hartsiosat riittävän vahvoja toimintatestaukseen?Se riippuu hartsista ja testistä. Kovemmat hartsit kestävät napsautussovituksia ja kevyttä kokoonpanoa, kun taas tavallinen hartsi voi halkeilla iskun vaikutuksesta. Raskaille kuormille, pitkäaikaiselle rasitukselle tai korkealle kuumuudelle muut prosessit tai materiaalit sopivat yleensä paremmin. Kuvaa testi toimittajallesi, jotta he voivat neuvoa. |
Voinko saada pienen erän SLA-mestarilta?Kyllä. Yleinen tapa on painaa mestari SLA:ssa, viimeistellä se huolellisesti, valmistaa silikonimuotti ja valaa polyuretaanikopioita, tyypillisesti noin 10-30 kappaletta muottia kohden. Tämä antaa tuotantoa muistuttavan ilmeen ilman kovia työkaluja. Jiaheng tarjoaa sekä SLA-tulostuksen että silikonimuottien replikoinnin yhdellä alustalla. |
Mitä minun tulee sisällyttää, kun pyydän SLA-tarjousta?Sisällytä 3D-malli, piirustus, jossa merkitään kriittiset mitat, määrä, haluttu hartsi tai vaaditut ominaisuudet, viimeistelyaste ja toimitusikkuna. Lyhyt huomautus osan käytöstä ja ympäristöstä, jota se kohtaa, on erittäin hyödyllinen. Täydelliset tiedot lyhentävät ensimmäistä vastausta ja vähentävät myöhempiä muutoksia. |
Selkeä käyttötarkoitus, sopiva hartsi ja määritelty viimeistelyaste ovat kolme syöttöä, jotka parantavat eniten SLA-projektia.
-
 Titaaniseos Ti6Al4V 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 Ruostumattoman teräksen 316L 3D-tulostuspalvelu
-
 Alumiiniseos AlSi10Mg 3D-tulostuspalvelu
-
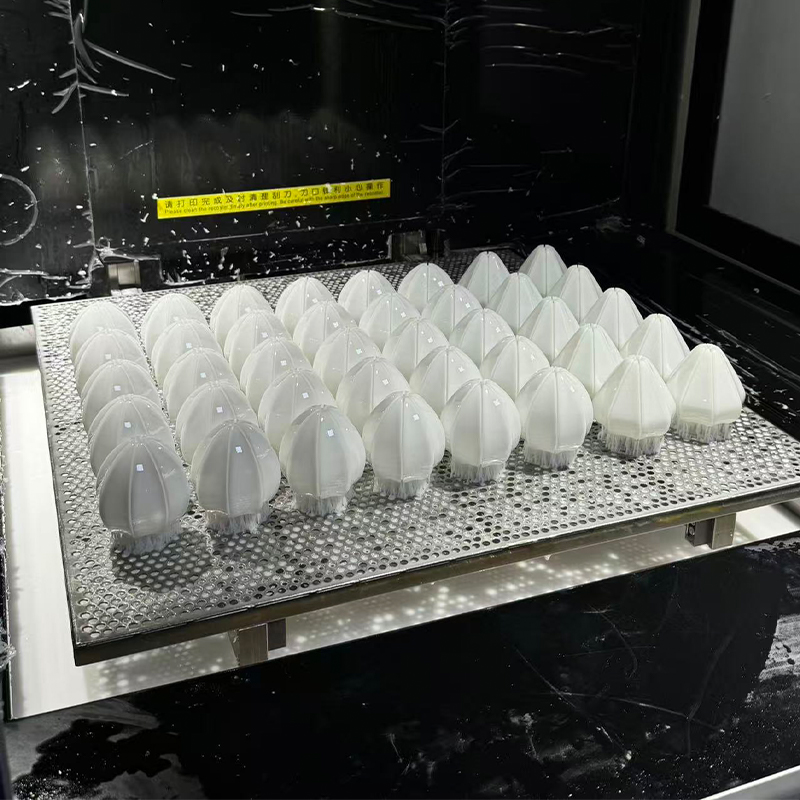 Off-White Resin 3D-tulostuspalvelu
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
