- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

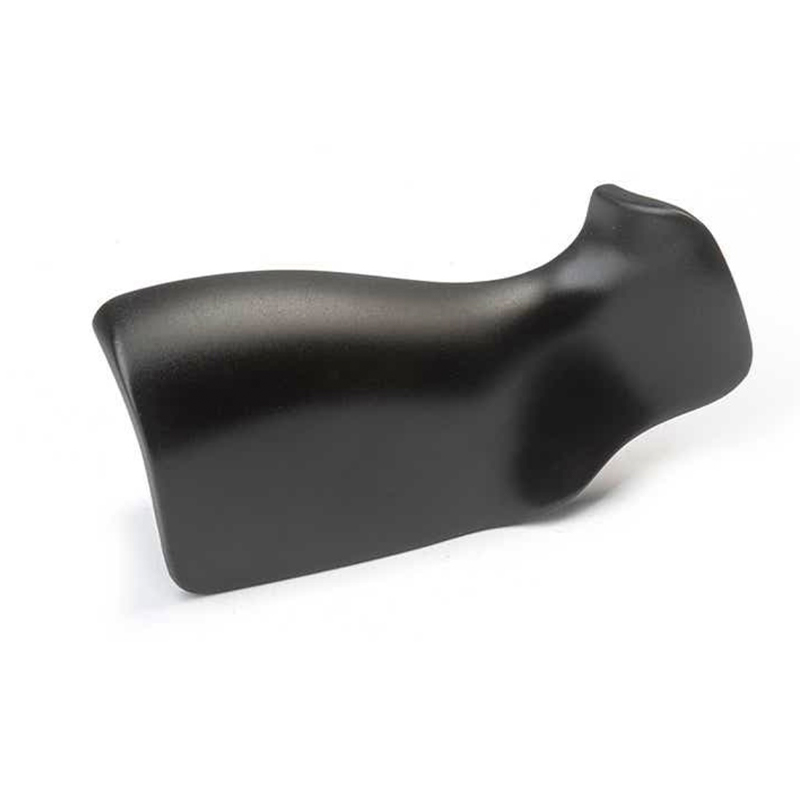
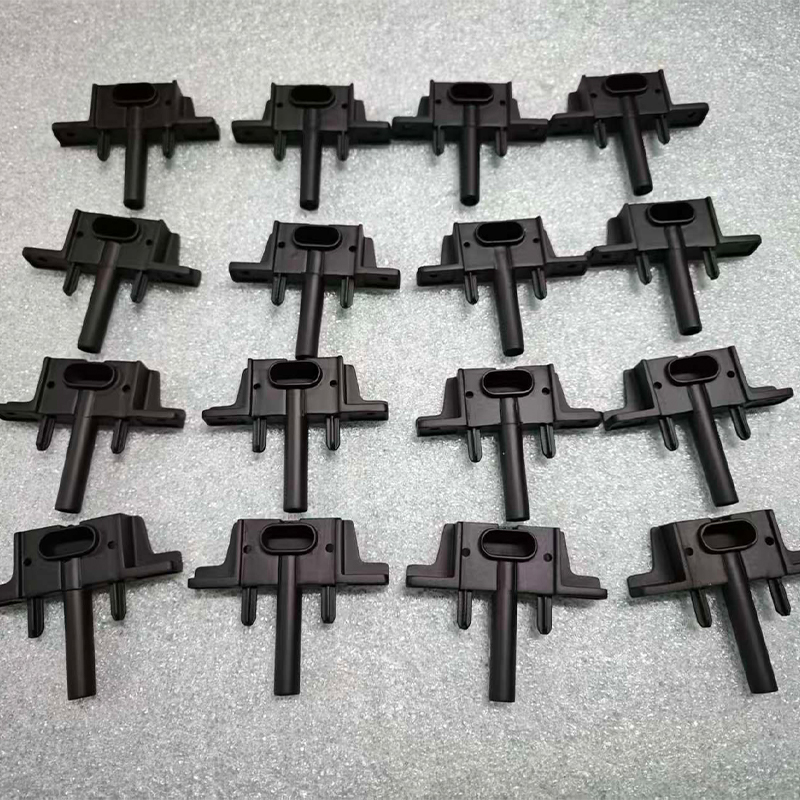
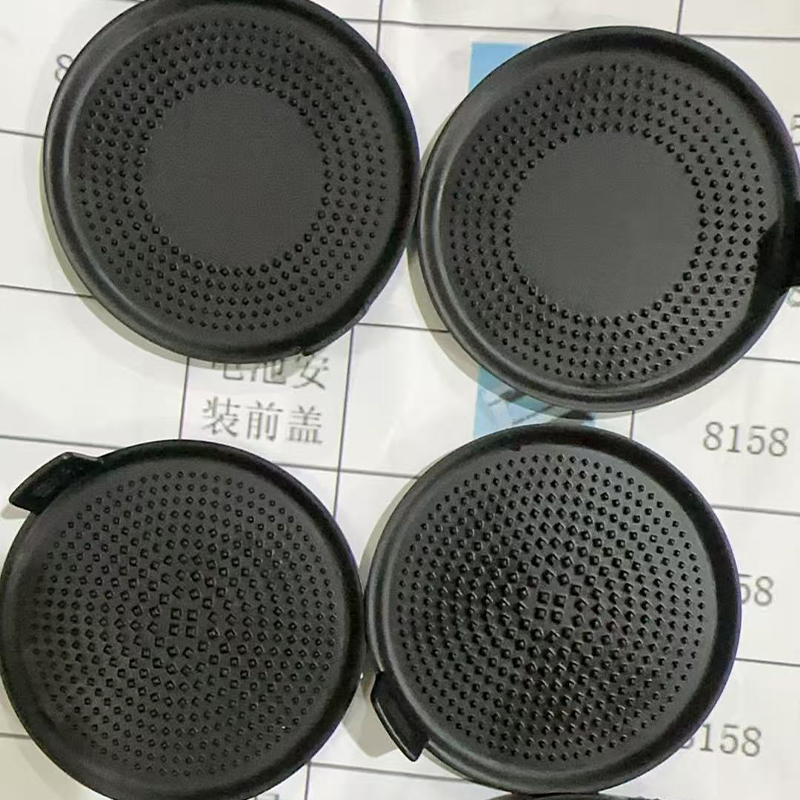
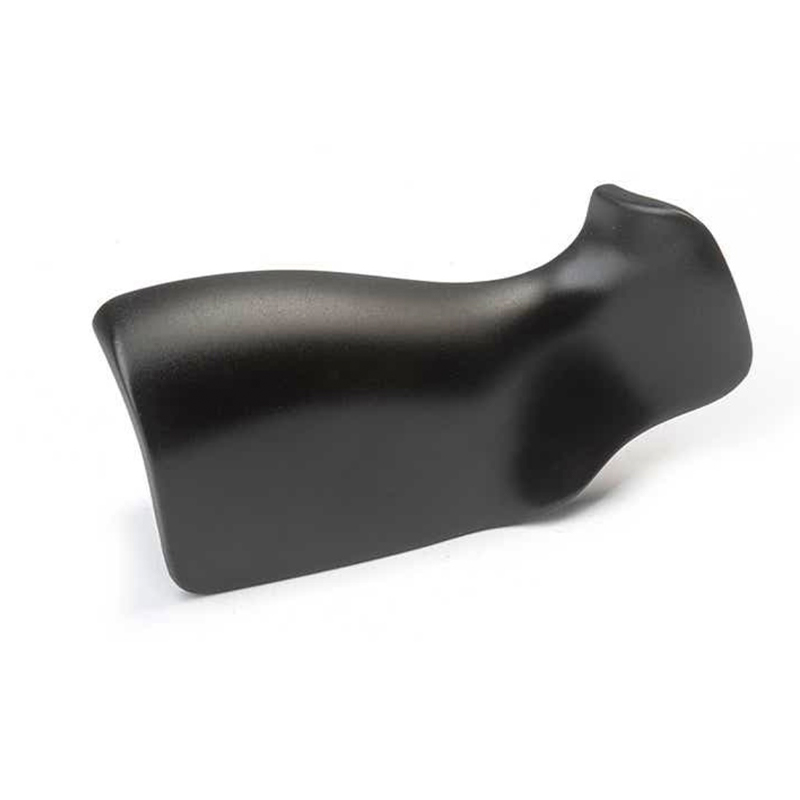
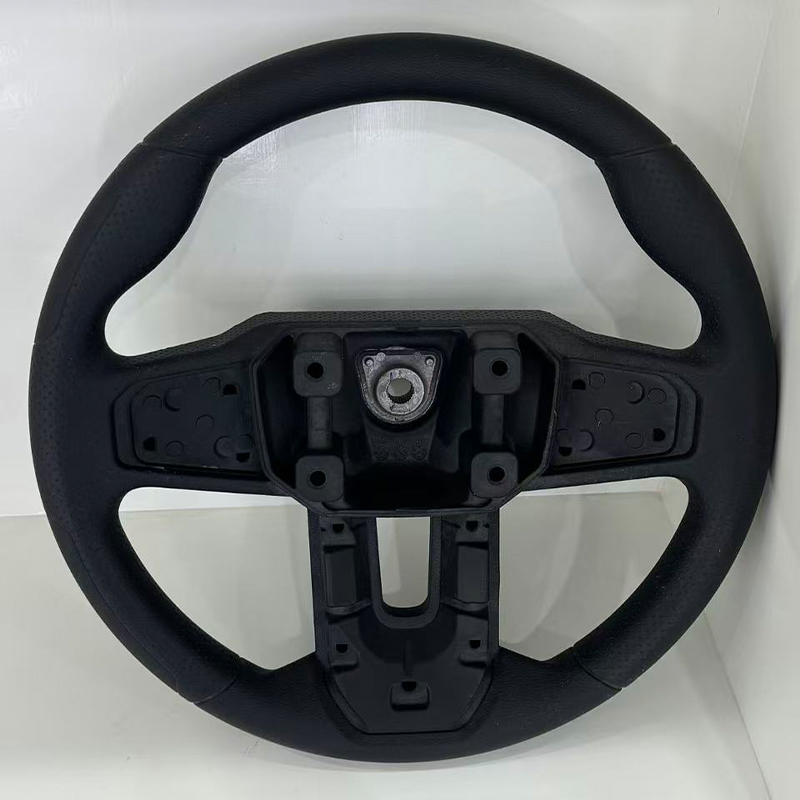
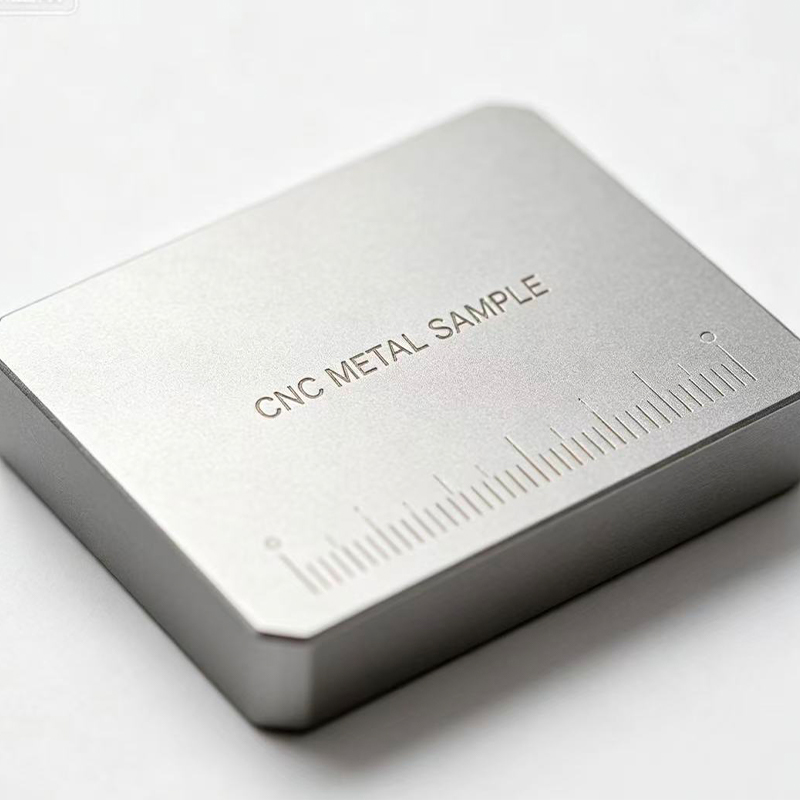
Nopeat prototyyppipalvelut: Luotettavan valmistuskumppanin valitseminen
Tuotetiimi lähettää CAD-tiedoston maanantaina ja tarvitsee fyysisen osan perjantaihin mennessä sopivuuden tarkistusta, asiakasdemoa tai pilottiversiota varten. Tällä hetkellä nopeat prototyyppipalvelut muuttuvat käytännöllisiksi teoreettisiksi. Oikea palvelu tekee muutakin kuin muuttaa mallin muoviksi tai metalliksi; se antaa tiimille nopean tavan testata suunnittelukysymystä, paljastaa toleranssiongelman ja päättää, mitä muuttaa, ennen kuin työkalurahat ovat sitoutuneet.
Tästä syystä myös ostopäätös ansaitsee huomion. Pikaprototyyppien toimittaja voi olla 3D-tulostuspaja, CNC-koneistuskumppani, tyhjiövaluasiantuntija tai valmistaja, joka yhdistää kaikki kolme pintakäsittelyyn ja pientuotantoon. Ero näkyy toimitusajassa, materiaalivalinnoissa, DFM-palautteessa ja siinä, kuinka sujuvasti prototyypistä tulee tuotenäyte. Prototyyppien toimittaja ei ole vakioosien tukkumyyjä; se on valmistuskumppani, joka tulkitsee suunnittelun ja palauttaa fyysisen vastauksen.
Mitä nopeat prototyyppipalvelut todella tarjoavat
Nopeat prototyyppipalvelut tarjoavat yleensä kolme asiaa kerralla: geometrian, materiaalin käyttäytymisen ja viestintätyökalun. Geometria on itsestäänselvyys. Fyysinen osa näyttää, istuuko kansi tasaisesti, tyhjentääkö liitin seinän vai voidaanko kiinnike koota aiotulla kiinnikkeellä. Aineellinen käyttäytyminen on vähemmän ilmeistä, mutta usein tärkeämpää. Hartsimalli saattaa näyttää oikealta ja silti taipua liikaa, halkeilla napsahduksesta tai pehmentyä lähellä lämmönlähdettä. Viestintätyökalulla on merkitystä, koska fyysinen näyte mahdollistaa suunnittelun, suunnittelun, hankinnan ja markkinoinnin keskustelemaan samasta kohteesta erilaisten näytön tulkintojen sijaan.
Hyvä prototyyppityö pitää sisällään myös suunnittelun valmistukseen liittyvän palautteen. Ennen kuin kone käynnistyy, toimittajan tulee tarkistaa seinämän paksuus, vetokulmat, tuen sijoitus, työkalujen käyttömahdollisuus, toleranssipino ja pinnan viimeistely. Tuo palaute ei ole paperityötä. Se on ero osan, joka saapuu ajoissa, ja osan välillä, joka saapuu merkinnällä, jonka mukaan ohut ripa katkesi tuen poistamisen aikana. Valmistaja, joka kysyy kysymyksiä ennen lainaamista, on yleensä parempi kumppani kuin se, joka hyväksyy jokaisen tiedoston ja lupaa kaiken.
Siinä on myös kaupallinen rooli. Prototyyppi voi tukea sijoittajademoa, messunäytettä, asiakaspilottia tai sisäistä suunnitteluarviointia. Jokaisessa tapauksessa osan tulee näyttää ja käyttäytyä yleisölle sopivasti. Karkea FDM-valaisin voi olla täydellinen tehdaskokeeseen ja täysin väärä vähittäiskaupan ostajatapaamiseen. Prototyyppipalvelun tulee ymmärtää tarkoitus, ei vain geometria.
Prototyyppien valmistusmenetelmän sovittaminen kysymykseen, johon tarvitset vastauksen
Nopein tapa valita prosessi on aloittaa kysymyksestä, ei koneesta. Jos kysymys on "Näyttääkö kotelo oikealta kädessä?" sileä hartsitulostus voi riittää. Jos kysymys kuuluu "Selviääkö tämä alumiinikannatin tärinätestissä?" osa tarvitsee luultavasti metallia ja metallin ominaisuuksia tuottavan prosessin. Jos kysymys on "Voimmeko näyttää viisikymmentä yksikköä kohderyhmälle ensi kuussa?" tyhjiövalu voi olla parempi silta kuin toinen 3D-tulostuskierros.
| menetelmä | Parasta varten | Tyypillisiä materiaaleja | Vahvuudet | Suunnittelun rajat |
|---|---|---|---|---|
| SLA- ja DLP-hartsi 3D-tulostus | Visuaaliset mallit, istuvuuden tarkistukset, sileät pinnat, läpinäkyvät tai joustavat osat | Vakiohartsi, ABS:n kaltainen hartsi, joustava hartsi, läpinäkyvä hartsi, punainen vahahartsi | Hienot yksityiskohdat, sileä viimeistely, nopea läpimeno | Kerrosviivat, rajoitettu lämmönkestävyys, tuen poistojälkiä |
| SLS-nailon 3D-tulostus | Toimivat kannattimet, kanavat, elävät saranat, pienet kokoonpanot | Musta nylon, valkoinen nailon, lasikuituvahvistettu nailon | Hyvä lujuus, ei tukirakenteita, monimutkainen geometria | Huokoinen pinta, vähemmän yksityiskohtia kuin hartsi, väri on rajoitettu |
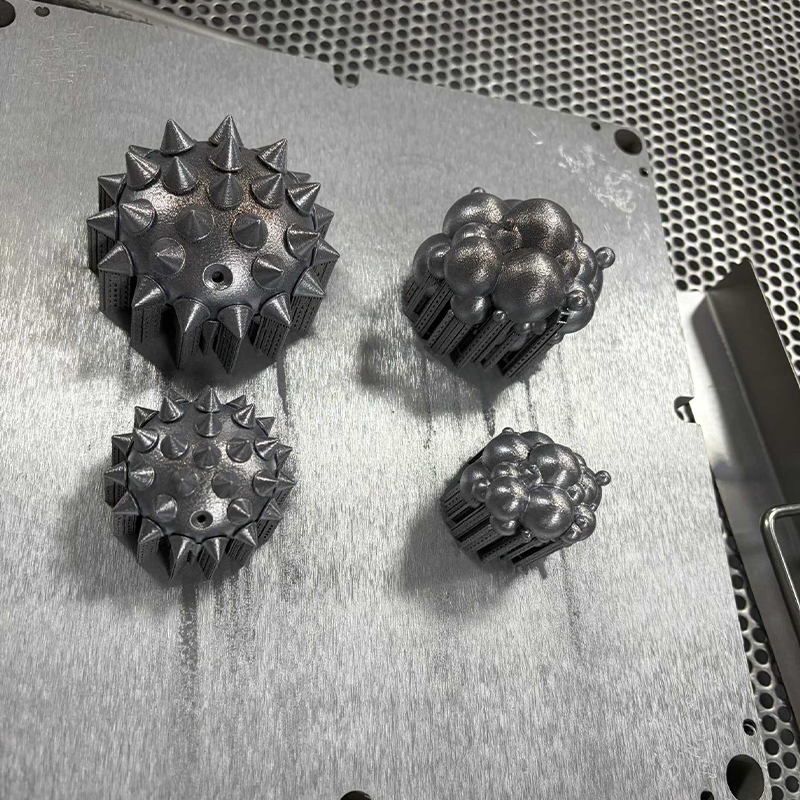
| SLM-metalli 3D-tulostus | Metalliset prototyypit, joissa on monimutkaiset sisäiset kanavat tai kevyet rakenteet | AlSi10Mg alumiini, 316L ruostumaton teräs, Ti6Al4V titaani, H13/S136 työkaluteräs | Metallin ominaisuudet, suunnitteluvapaus, yhdistetyt osat | Korkeammat kustannukset, jälkikäsittely, tuen poisto, lämpöjännitys |
| CNC-työstö | Tiukat toleranssit, oikeat tekniset muovit, kierteet, insertit, suuret osat | Alumiini, teräs, messinki, ABS, PC, POM, nylon ja muut koneistettavat laatulajit | Erinomainen mittojen hallinta, laaja materiaalivalikoima, hyvä pintakäsittely | Asennuskustannukset, työkalujen käyttörajoitukset, materiaalijätteet |
| Tyhjiövalu ja silikonimuotit | Pienet kopiot, värien yhteensopivuus, kumimaiset osat, julkaisua edeltävät näytteet | Polyuretaanihartsit, ABS-maiset, PP-maiset, kumimaiset materiaalit | Pienemmät osakustannukset pienillä määrillä, hyvät pinnan yksityiskohdat, värivaihtoehdot | Muotin käyttöikärajat, hitaampi kuin suoratulostus kertatulostuksessa, kutistumisen hallinta |
| Pinnan viimeistely | Ulkonäkönäytteet, tekstuurin yhteensopivuus, brändäys, kestävyystarkastukset | Maali, pinnoitteet, anodisointi, galvanointi, laserkaiverrus, tarrat | Parantaa visuaalista ja tuntokykyä, tukee asiakkaiden hyväksyntää | Lisää läpimenoaikaa, värivaihteluriskiä ja prosessikohtaisia suunnittelusääntöjä |
Taulukko on lähtökohta, ei sääntökirja. Monet hankkeet yhdistävät menetelmiä. CNC-koneistettu terä voidaan muovata tyhjiövalukoteloon. Hartsiprintti voidaan maalata värimaailman testaamiseksi. Metallikiinnike voidaan ensin työstää ja myöhemmin valmistaa valamalla. Hyödyllinen kysymys kuuluu: mitä seuraava päätös vaatii? Jos päätös vaatii sileän ulkonäön, priorisoi pinta. Jos se tarvitsee tarkan istuvuuden, aseta toleranssi etusijalle. Jos se tarvitsee materiaalivastauksen, priorisoi materiaali- ja prosessipari.
3D-tulostus nopeaa prototyyppipalvelua varten: missä se parhaiten sopii
3D-tulostus on oletusarvoinen aloituskohta monille nopeille prototyyppipalveluille, koska se poistaa työkalut ensimmäisestä silmukasta. Suunnittelumuutos voidaan tulostaa ja testata ilman muottia, kiinnitystä tai pitkää asennusta. Tämä nopeus on hyödyllinen varhaisessa konseptityössä, mutta se voi myös piilottaa ongelmia, jos prosessi valitaan huolimattomasti. Hartsipainatus, nailonsintraus, metallin sulatus ja filamenttiekstruusio tuottavat erilaisia pintoja, vahvuuksia ja toleransseja. Niiden käsitteleminen yhtenä kategoriana johtaa yhteensopimattomiin odotuksiin.
Hartsiprosessit ulkonäön ja istuvuuden parantamiseksi
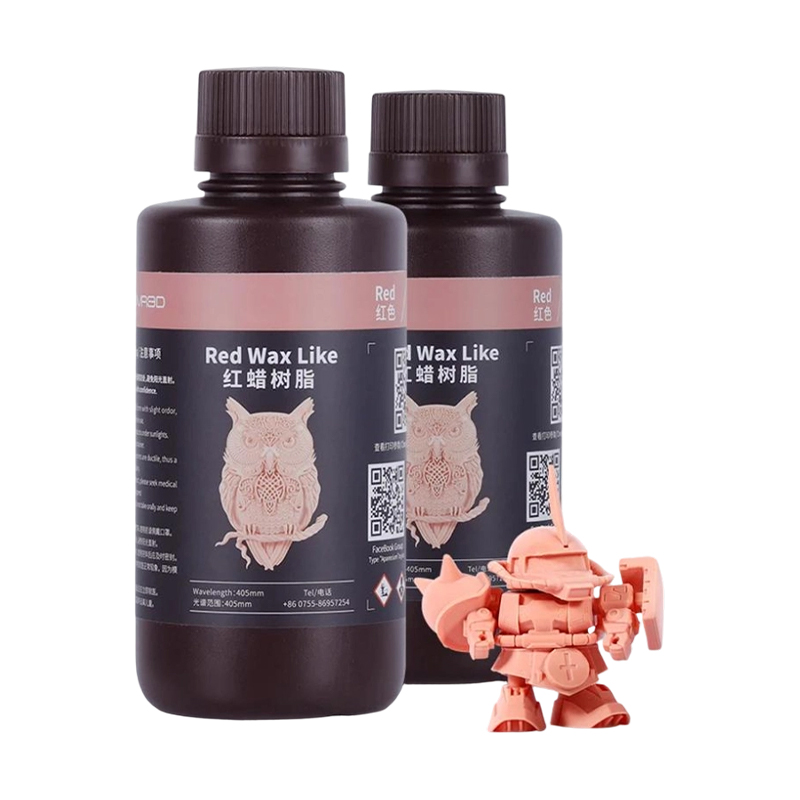
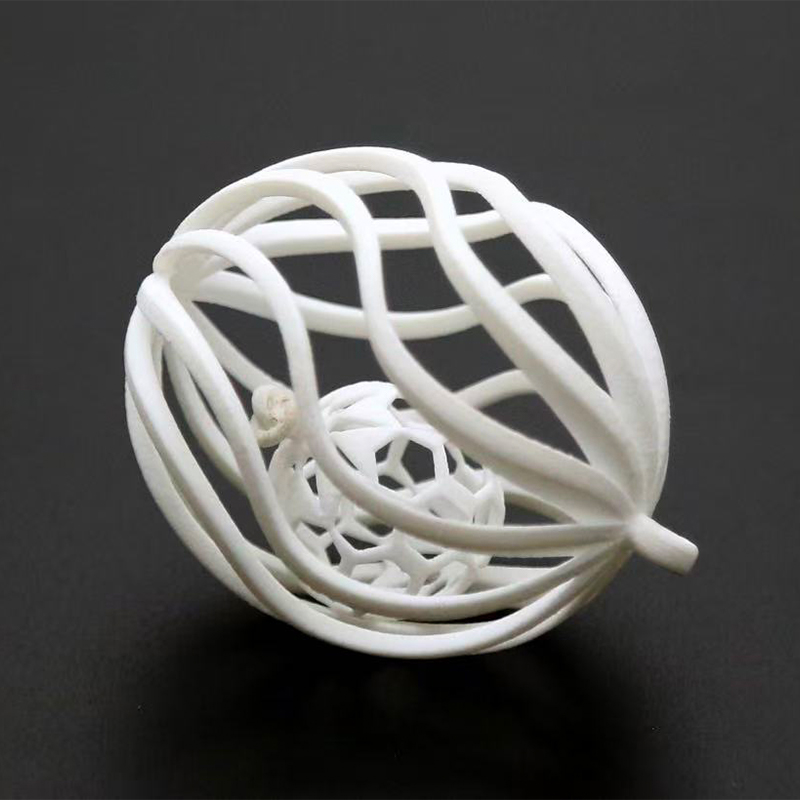
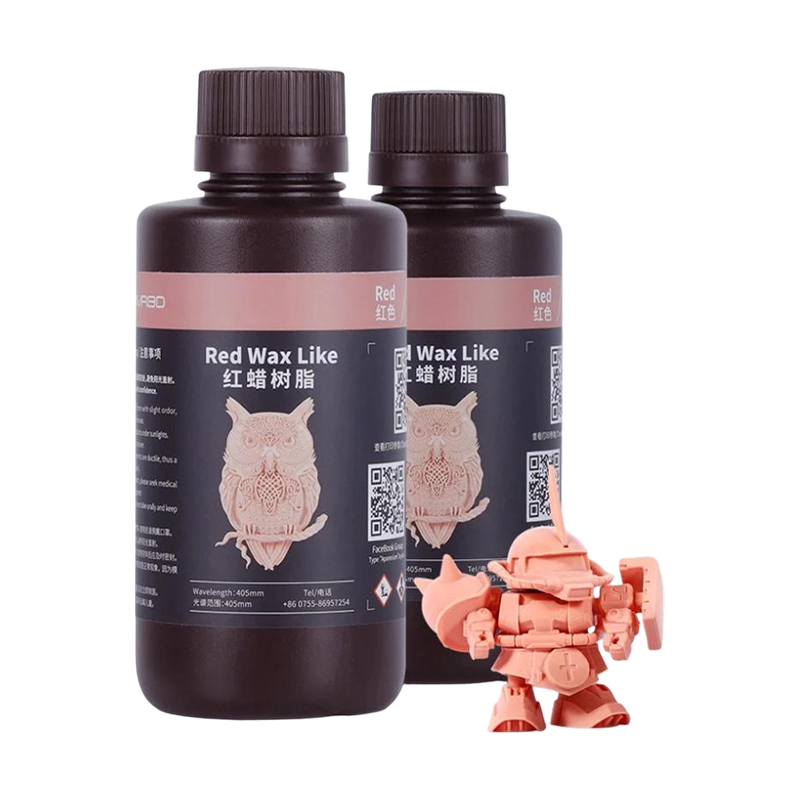
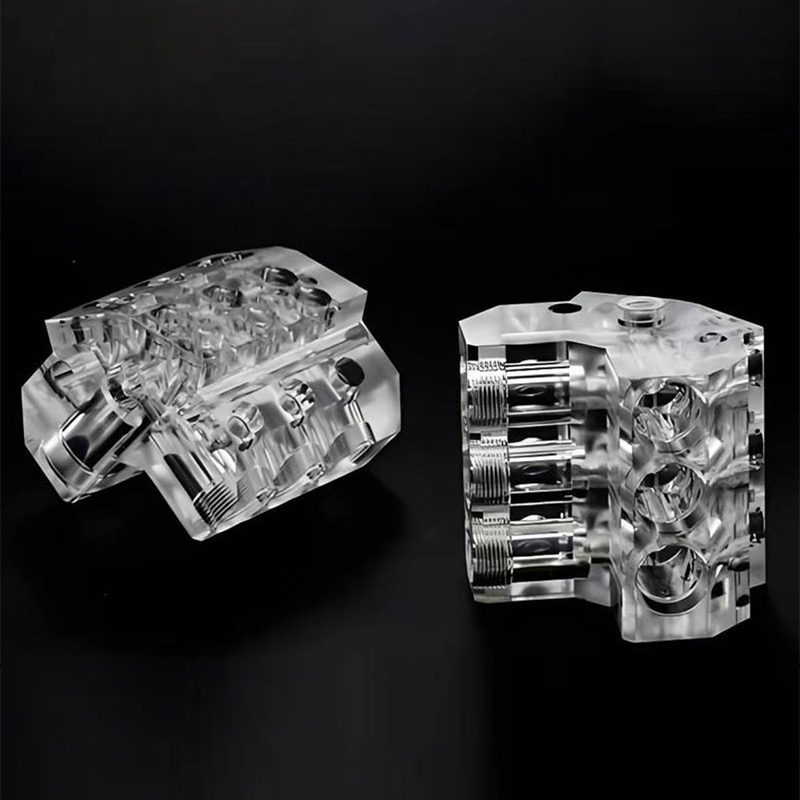
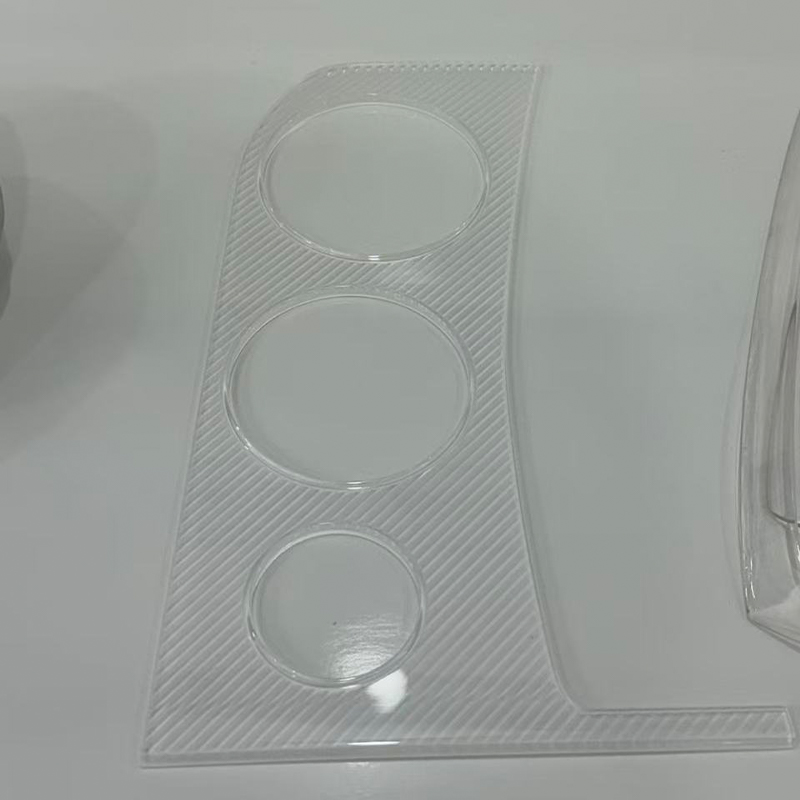
SLA- ja DLP-hartsitulostusta käytetään usein, kun osan täytyy näyttää puhtaalta, näyttää hienoja yksityiskohtia tai mahtua pieneen kokoonpanoon. Vakiohartsi antaa sileän pinnan visuaalisille malleille. ABS:n kaltainen hartsi tarjoaa enemmän iskunkestävyyttä napsautussovituksiin ja koteloihin. Joustava hartsi voi simuloida tiivisteitä, kahvoja ja pehmeitä alueita. Läpinäkyvä hartsi tukee valoputkien tarkastuksia ja kirkkaita kansia. Punaista vahahartsia käytetään valutyönkuluissa, joissa tarvitaan kuviota. Nämä materiaalit eivät ole keskenään vaihdettavissa, ja toimittajan tulee selittää kompromissit sen sijaan, että se yksinkertaisesti mainitsisi alimman gramman hinnan.
Hartsiosat tarvitsevat yleensä tuen poistoa, puhdistusta ja jälkikovetusta. Tämä jälkikäsittely voi vaikuttaa mittatarkkuuteen ja pinnan laatuun. Ohut piirre voi vääntyä kovettumisen aikana. Läpinäkyvä osa saattaa tarvita kiillotusta halutun kirkkauden saavuttamiseksi. Joustava osa voi repeytyä, jos tuet poistetaan liian nopeasti. Nämä ovat normaaleja tuotannon yksityiskohtia, mutta niistä tulee keskustella ennen tiedoston julkaisemista.
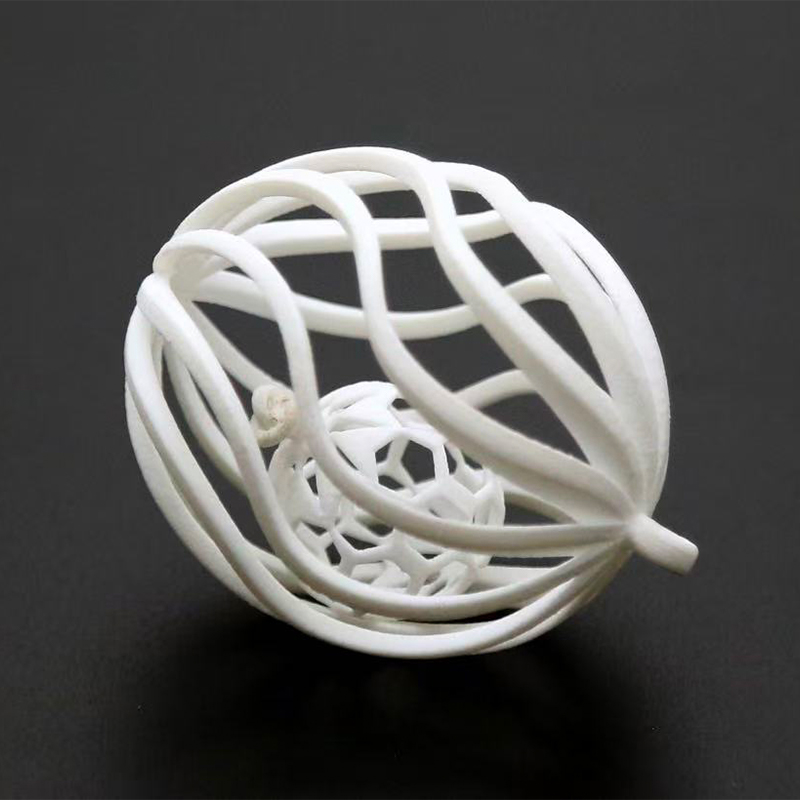
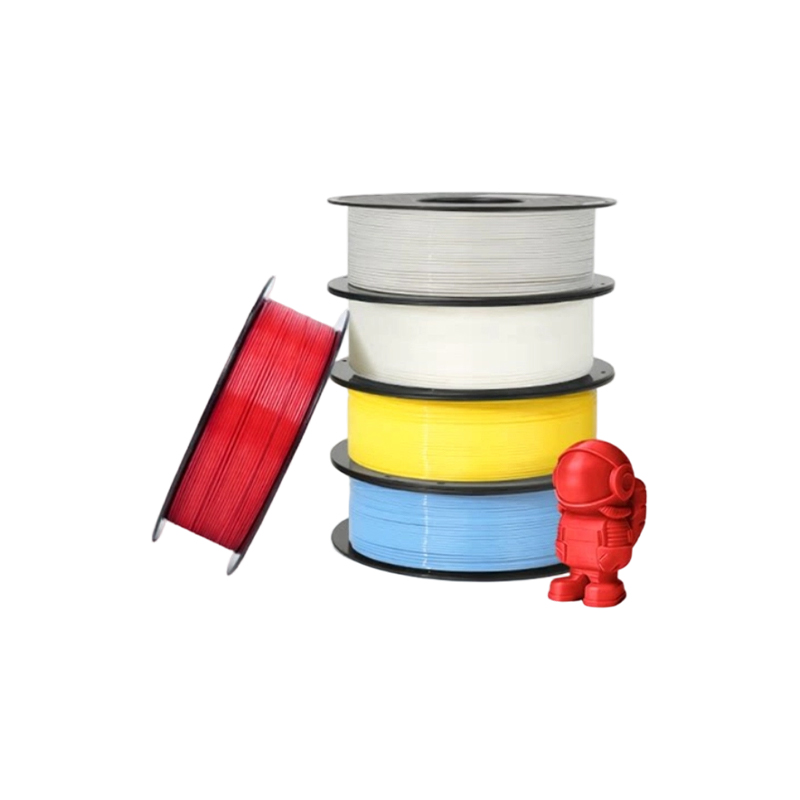
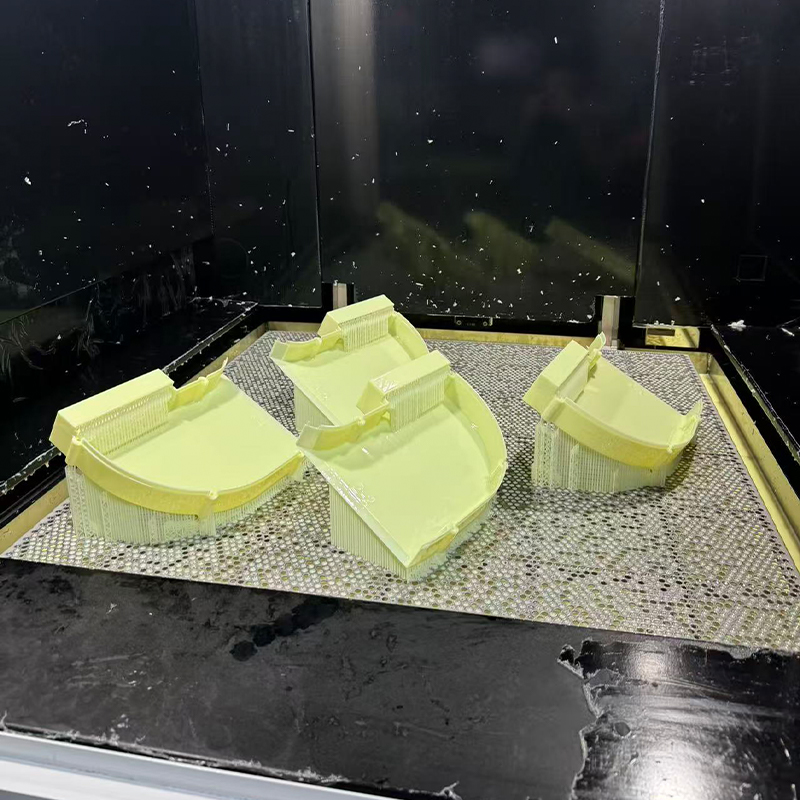 SLA Resin 3D -tulostus erittäin yksityiskohtaisille prototyypeille Stereolitografiapalvelu tuottaa sileitä, tarkkoja prototyyppejä ABS-maisista, läpinäkyvistä, mustista, luonnonvalkoisista ja taipuisista hartseista konseptimalleihin ja toiminnallisiin koteloihin. Näytä tuote →
Nylon- ja metallipainatus toiminnan tarkastukseen
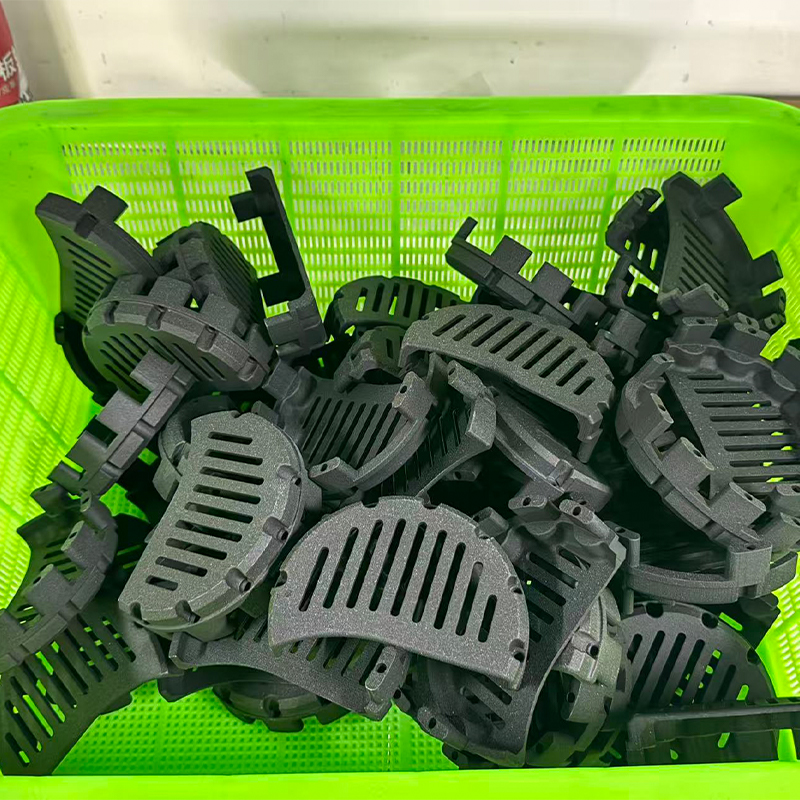
SLS-nailon on vahva ehdokas toiminnallisiin kiinnikkeisiin, kanaviin, kansiin ja pieniin kokoonpanoihin, joiden on kestettävä käsittelyä. Koska prosessissa käytetään kantajana sintraamatonta jauhetta, se voi tuottaa sisäkkäisiä geometrioita ja eläviä saranoita ilman hartsiprosesseissa yleisiä tukimerkkejä. Pinta on tyypillisesti huokoinen ja mattapintainen, mikä sopii hyvin sisäosille, mutta saattaa vaatia viimeistelyä asiakkaan päin oleville näytteille. Lasikuituvahvistettu nailon voi parantaa jäykkyyttä, mutta se muuttaa myös osan pinta- ja kulumiskäyttäytymistä.
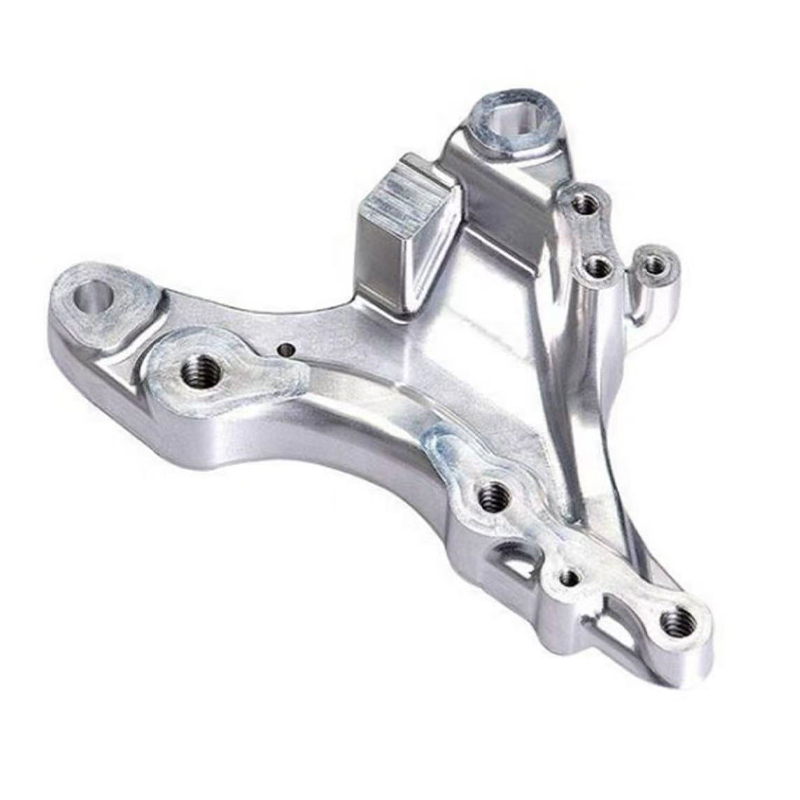
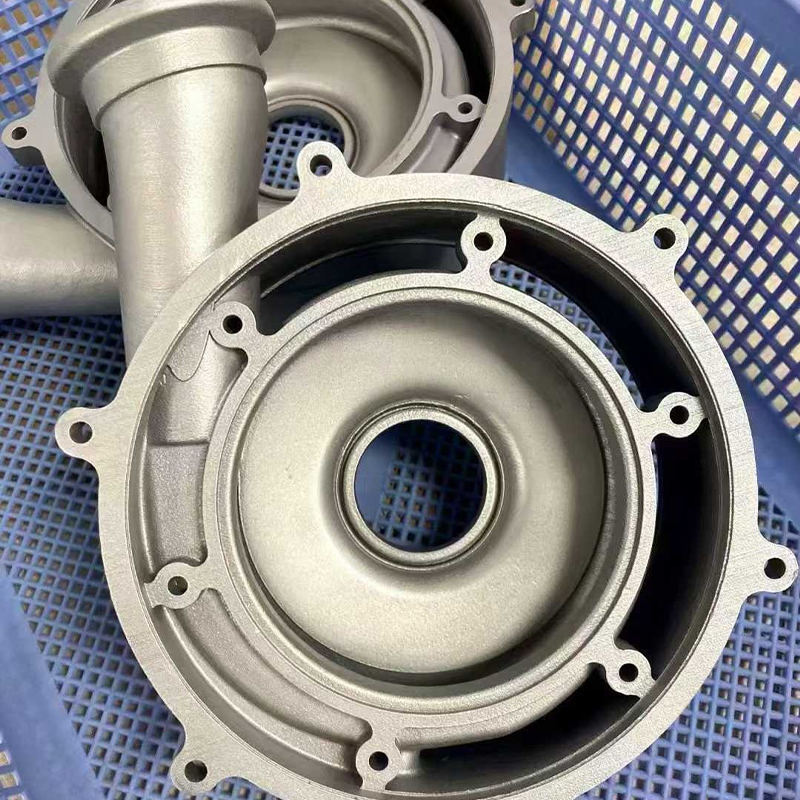
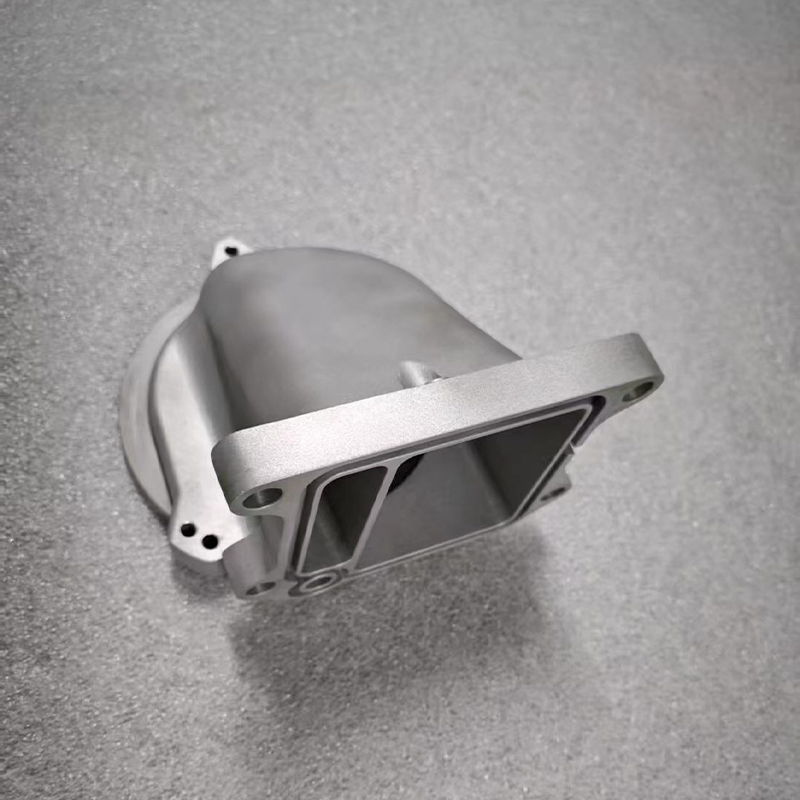
SLM-metallipainatusta käytetään, kun prototyypin on oltava metallia, kun sisäiset kanavat ovat tärkeitä tai kun yhdistetyllä suunnittelulla voidaan poistaa useita koottuja osia. Alumiini, ruostumaton teräs, titaani ja työkaluteräs tuovat kukin erilaisia ominaisuuksia ja jälkikäsittelytarpeita. Metallipainatus on harvoin halvin reitti yksinkertaiselle lohkolle, mutta se voi olla suorin reitti monimutkaiselle geometrialle, jota ei voida työstää helposti.
FDM-tulostusta käytetään usein suuriin valaisimiin, jigeihin, tarkistusmittareihin ja varhaisiin konseptimalleihin, joissa hinnalla ja koolla on enemmän merkitystä kuin hienoilla yksityiskohdilla. Vakiomateriaalit, kuten PLA, PETG ja ABS, kattavat yleiset tarpeet, kun taas korkean lämpötilan PLA, PAHT CF ja PPS CF tukevat vaativampia toimintatarkastuksia. Näkyvät kerrosviivat ovat osa prosessia, joten FDM soveltuu yleensä huonosti näyttönäytteelle, jonka täytyy näyttää valettu.
CNC-työstö ja tarkkuusjyrsintä prototyyppiohjelmassa
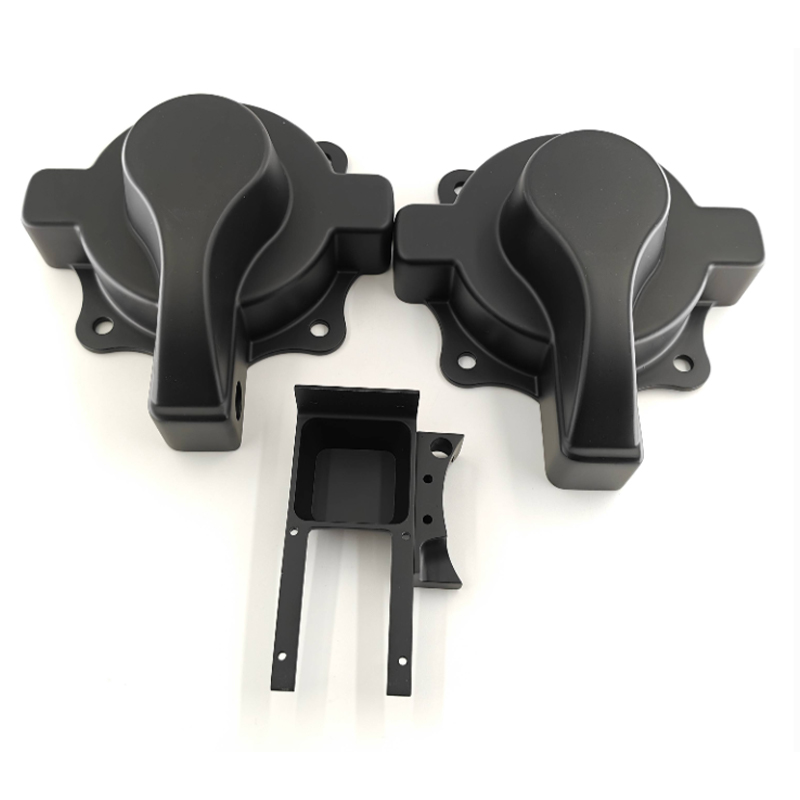
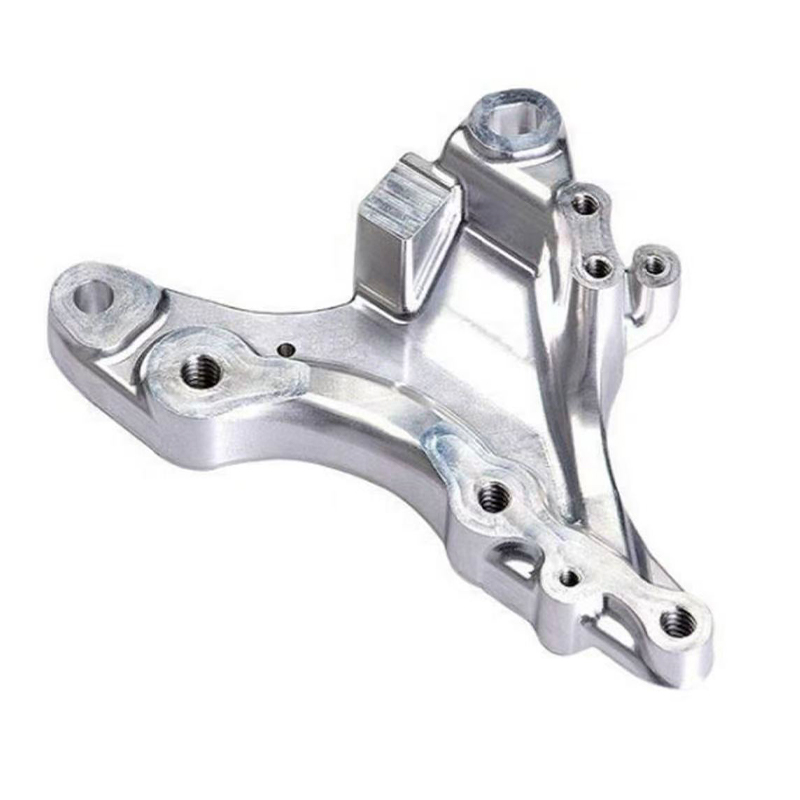
CNC-työstö tulee mukaan prototyyppikeskusteluun, kun osa tarvitsee tiukempia toleransseja, aitoja suunnittelumateriaaleja tai lopputuotteen tavoin käyttäytyvää pintaa. Koneistettu ABS- tai polykarbonaattikotelo voidaan koota oikeilla ruuveilla ja osilla. Alumiinikiinnike voidaan testata ajoneuvossa tai robotissa ilman varoitusta, että se on vain hartsimalli. Koneistettu akryylivalonohjain voidaan kiillottaa kirkkauden tarkistamiseksi. Nämä ovat käytännön etuja, joita 3D-tulostus ei aina pysty vastaamaan.
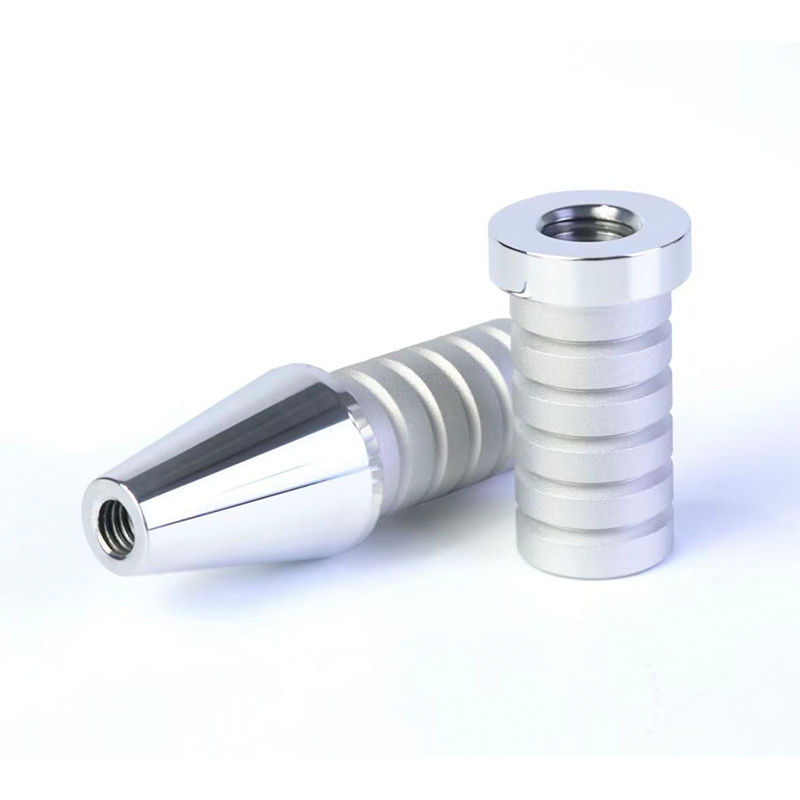
CNC-jyrsintä on yleensä ensimmäinen valinta prismaattisiin osiin, taskuihin, uriin, asennuspintoihin ja kierrereikiin. CNC-sorvaus on parempi pyöreille osille, kuten akseleille, holkeille, välikappaleille ja sovittimille. Tarkkuus-CNC-jyrsintä laajentaa saman idean ominaisuuksiin, jotka vaativat huolellista ohjausta, kuten laakerin istukat, tiivistyspinnat ja liitosrajat. Kompromissi on asennusaika ja työkalujen käyttö. Suunnittelu, jossa on syvät kapeat taskut, terävät sisäkulmat tai alaleikkaukset, saattaa vaatia sähköpurkauskoneistuksen tai uudelleensuunnittelun. Toimittaja, joka tarkistaa mallin ajoissa, voi usein ehdottaa pientä muutosta, joka pitää osan työstettävinä muuttamatta sen toimintaa.
 CNC-jyrsintäpalvelu metalli- ja muoviosille Mukautettu 3-5-akselinen jyrsintä kattaa alumiinin, ruostumattoman teräksen, seosteräksen ja tekniset muovit 0,1 mm:n toleransseilla toimiville prototyypeille ja kiinnikkeille. Näytä tuote →
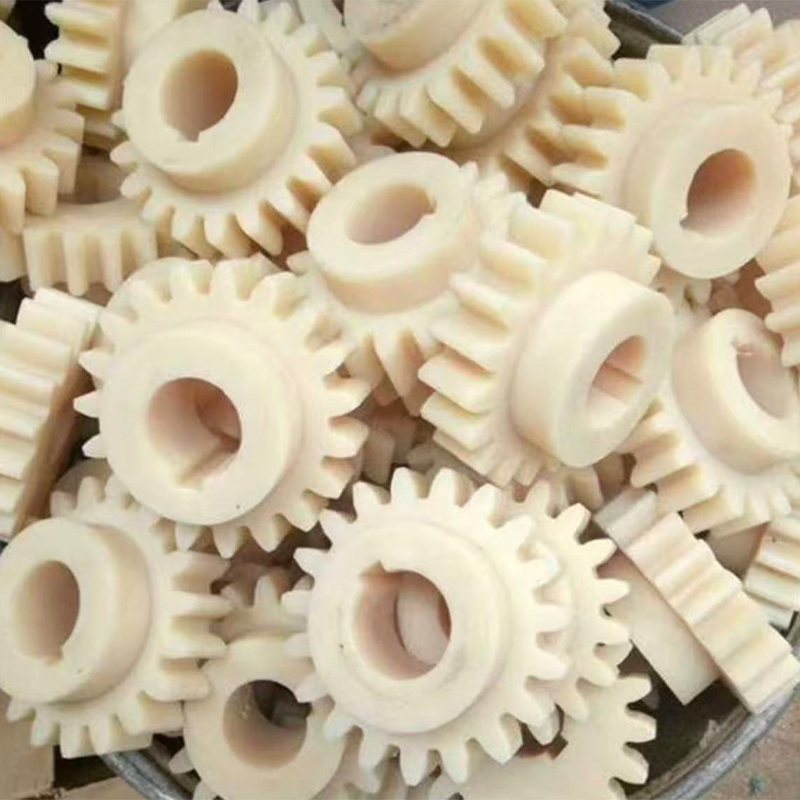
Materiaalivalinta on tärkeä osa CNC-päätöstä. Alumiini on suosittu prototyypeissä, koska se on kevyttä, työstettävää ja voidaan anodisoida. Ruostumatonta terästä käytetään, kun korroosionkestävyys tai lujuus ovat tärkeitä. Messinki ja kupari esiintyvät sähkö- ja lämpösovelluksissa. Tekniset muovit, kuten POM, PC, ABS ja nailon, ovat yleisiä kansissa, valaisimissa ja eristeissä. Jokaisella materiaalilla on erilaiset lastukäyttäytymis-, jännityksenpoisto- ja pinnan viimeistelyvaatimukset, joten sama geometria voi vaatia erilaisia parametreja tai jopa erilaisen suunnittelun.
CNC-prototyypit näyttävät myös enemmän tuotantoosilta. Työkalun jäljet voidaan poistaa hiomalla, kiillottamalla tai hiekkapuhalluksella. Anodisointi, maalaus, laserkaiverrus ja galvanointi voidaan levittää koneistuksen jälkeen. Tämä tekee CNC:stä vahvan valinnan asiakaskohtaisille näytteille, varsinkin kun lopullinen tuote myös koneistetaan tai kun näytteen on kestettävä toistuva käsittely. Kustannukset ovat yleensä korkeammat osaa kohti kuin yksinkertainen 3D-tulostus, mutta arvo tulee osan antamasta luottamuksesta.
Tyhjiövalu- ja silikonimuotit pienivolyymiisille prototyypeille
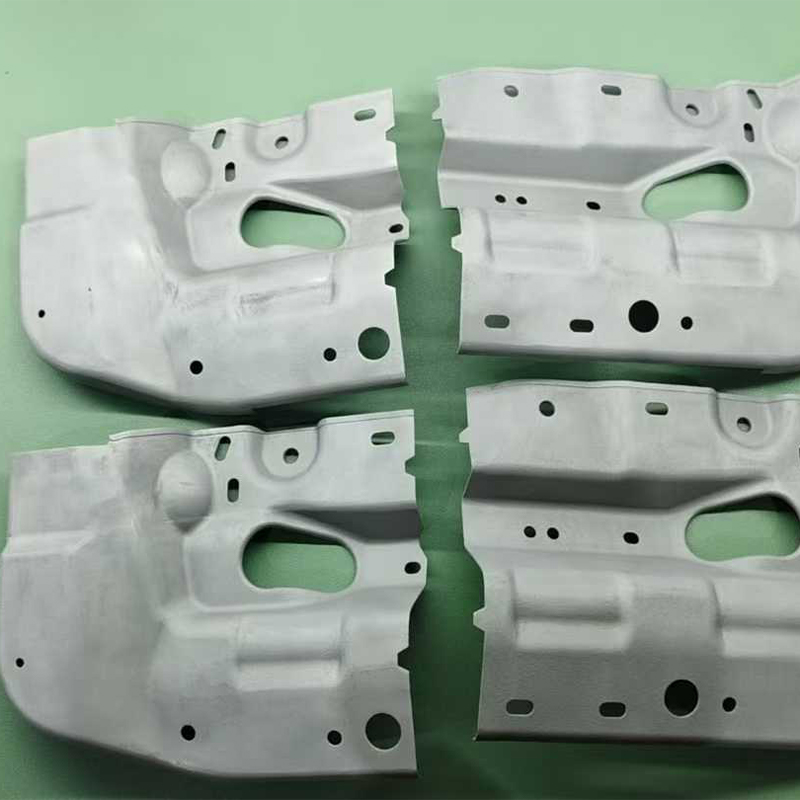
Tyhjiövalu täyttää kertaluonteisen prototyypin ja tuotantotyökalun välisen aukon. Pääkuvio tehdään 3D-tulostuksella tai CNC-työstyksellä, sen ympärille valetaan silikonimuotti ja polyuretaanihartsi kaadetaan tyhjiössä kaksoiskappaleiden valmistamiseksi. Tämä työnkulku on hyödyllinen, kun tiimi tarvitsee kymmenen, viisikymmentä tai sata osaa markkinatestaukseen, kenttäkokeisiin, myyntinäytteisiin tai tuotantoa edeltävään validointiin. Osakohtainen hinta laskee usein verrattuna suoraan 3D-tulostukseen, ja pinta voidaan virittää vastaamaan muotoiltua ulkonäköä.
Silikonimuotit voivat toistaa hienoja yksityiskohtia ja vangita tekstuureja, logoja ja tiukkoja piirteitä. Materiaalivaihtoehtoja ovat ABS-, PP-, kumi- ja muut polyuretaanijärjestelmät. Tämän valikoiman avulla tiimi voi testata pehmeää pitoa, napsautussovitettua koteloa tai maalattua kantta sitoutumatta ruiskuvalamiseen. Värien sovitus on mahdollista, mutta se ei ole sama kuin tuotannon värinhallinta. Toimittajan tulee keskustella pigmentistä, pinnan tekstuurista ja kiiltotasosta ennen täyden sarjan valmistamista.
 Tyhjiövalu pienikokoisille polyuretaaniprototyypeille Silikonimuottivalu tuottaa 15–25 osaa muottia kohden ABS-, PP- ja kumimaisia hartseja sopivuuden tarkistamiseen, kotelointiin ja siltojen tuotantoon. Näytä tuote →
Tyhjiövalulla on rajoituksia, jotka tulee suunnitella ajoissa. Silikonimuotilla on rajallinen käyttöikä, ja peruskuvion on oltava tarkka, koska jokainen kopio perii geometriansa. Kutistuminen vaihtelee hartsin mukaan, joten kriittiset mitat saattavat vaatia kompensointia. Hyvin pienet reiät, ohuet seinät ja terävät reunat voivat kuluttaa muottia nopeammin. Prosessi soveltuu myös vähemmän korkean lämpötilan sovelluksiin tai metallimaista lujuutta vaativiin osiin. Oikeaan projektiin se on kuitenkin tehokas silta, joka tuottaa tasaisen erän ilman työkaluja.
Tässä yhden luukun valmistaja voi vähentää kitkaa. Jos mestarikuvio painetaan itse, silikonimuotti valmistetaan itse ja viimeistely tehdään itse, vaihdot ovat lyhyempiä ja vastuu selvempi. Asiakkaan ei tarvitse koordinoida kolmea toimittajaa tai selittää samaa vaatimusta kolmesti. Sillä on merkitystä, kun aikataulu on tiukka ja ulkonäköstandardi on täsmällinen.
Pinnan viimeistely: ero prototyypin ja tuotenäytteen välillä
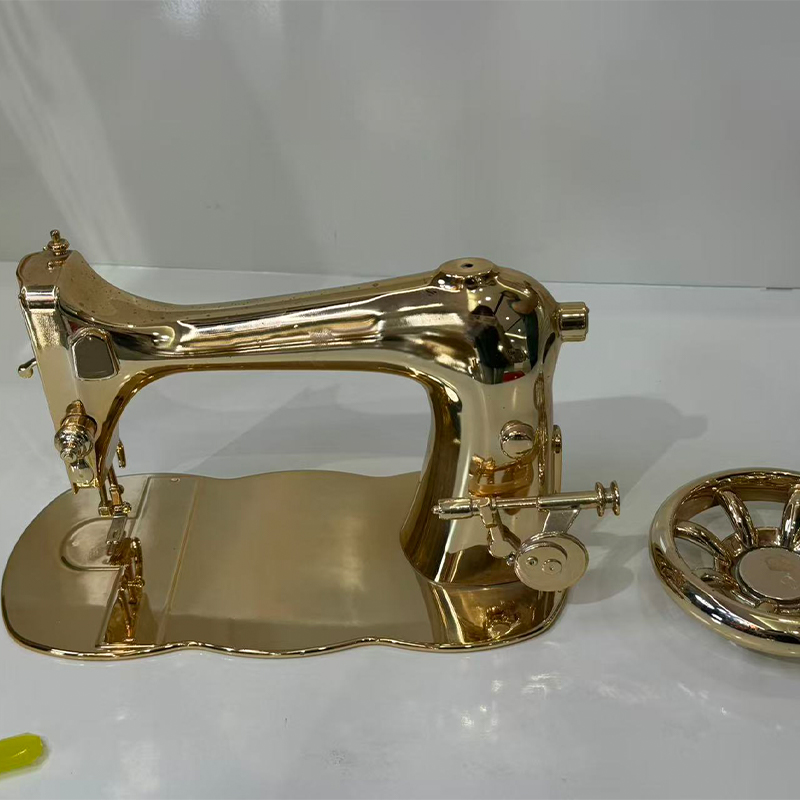
Prototyyppi voi olla mitoiltaan oikea ja silti epäonnistua asiakkaan arvioinnissa, koska pinta näyttää väärältä. Pintakäsittely sulkee tämän aukon. Maalaus ja pinnoitus voivat sopia mattaan tai kiiltävän ulkonäön kanssa. Anodisointi antaa alumiinille kestävän, tuotantomaisen pinnan. Galvanointi lisää metallisen ilmeen tai johtavan pinnan. Laserkaiverrus luo brändejä, sarjanumeroita tai merkintöjä. Tarrat ja silkkipainatus toistavat tarroja ja grafiikkaa. Pehmeät ja kovat pinnoitteet muuttavat tuntumaa ja naarmuuntumiskestävyyttä. Läpinäkyvät osat voidaan kiillottaa tai pinnoittaa puoliläpinäkyvän tai täysin läpinäkyvän ulkonäön saavuttamiseksi.
Viimeistely tulee määritellä ennen tarjousta, ei osien saapumisen jälkeen. "Paint to match" -pyyntö ei ole eritelmä. Toimittaja tarvitsee värireferenssin, kiiltotason, tekstuurinäytteen ja määritelmän siitä, mitkä pinnat ovat näkyvissä. Jos osaa käsitellään, viimeistelyn tulee kestää käsittely. Jos se puhdistetaan liuottimilla, pinnoitteen tulee kestää niitä. Jos kyseessä on esittelynäyte, kosmeettinen standardi voi olla tiukempi kuin sisäisen valaisimen. Nämä yksityiskohdat vaikuttavat prosessin valintaan, läpimenoaikaan ja hylkäysasteeseen.
Viimeistely on myös vuorovaikutuksessa prototyyppiprosessin kanssa. Hartsiosa saattaa tarvita hiontaa ennen maalausta, koska kerrosviivat voivat kulkea ohuen pinnoitteen läpi. Koneistettu osa saattaa vaatia pallopuhallusta yhtenäisen rakenteen luomiseksi ennen anodisointia. Tyhjiövalettu osa saattaa vaatia muotin irrotuksen ennen maalausta. Toimittaja, joka hallitsee sekä osaa että viimeistelyä, voi säätää alkupään prosessia sen sijaan, että yrittäisi korjata vikoja lopussa.
Luotettavan nopean prototyyppitoimittajan valintakriteerit
Useimmat ostajat listaavat prototyyppien toimittajia hinnan ja toimitusajan perusteella ja huomaavat myöhemmin, että viestintä- ja suunnittelutuki ovat yhtä tärkeitä. Hyödyllisen arvioinnin tulisi tarkastella sitä, kuinka toimittaja käsittelee kysymyksiä, ei vain sitä, kuinka nopeasti se pystyy tarjoamaan. Alla oleva kaavio heijastaa kriteerejä, jotka usein erottavat sujuvan projektin kalliista uusintapainoksista ja selityksistä.
Nämä prosenttiosuudet eivät ole markkinatilastoja; ne ovat käytännöllinen ranking, joka perustuu yleisiin ostajien huolenaiheisiin mukautetuissa prototyyppiprojekteissa. Käytä niitä keskustelun tarkistuslistana tuloskorttien sijaan.
Ensimmäinen palkki on tärkeä, koska varhainen palaute estää myöhäisen uudelleentyöskentelyn. Jos toimittaja huomaa ohuen seinän, syvän taskun tai toleranssipinon ongelman ennen koneistusta, asiakas voi muuttaa mallia muutoksen ollessa vielä halpaa. Toinen palkki on tärkeä, koska yhden prosessin kauppa voi pakottaa jokaisen kysymyksen yhteen vastaukseen. Hartsia, nailonia, metallia, CNC:tä, tyhjiövalua ja viimeistelyä käyttävä valmistaja voi suositella eri reittiä, kun ensimmäinen ei sovellu.
Toleranssin valvonta ja tarkastus ansaitsevat enemmän kuin valintaruudun. Kysy, kuinka kriittiset mitat mitataan, mitä vertailutietoa käytetään ja sisältääkö tarkastusraportti kokoonpanon kannalta tärkeitä ominaisuuksia. Toimitusajan luotettavuus on myös tekninen, ei vain aikataulukysymys. Realistinen toimittaja merkitsee viimeistelyn, joka lisää kaksi päivää, tai muotin, joka tarvitsee ylimääräisen kovettumisjakson. Luottamuksellisuus on yhtä käytännöllistä. Toimittajan tulee tietää, kuka näkee tiedostot, kuinka tiedot tallennetaan ja mitä tapahtuu, kun projekti päättyy.
Pinnan viimeistelyn laatu ratkaisee usein näytteen hyväksymisen. Osa, joka sopii täydellisesti, mutta jossa on epätasainen maali tai näkyviä tukijälkiä, ei silti läpäise asiakasarviointia. Paras toimittaja keskustelee kosmetiikan hyväksymisestä ennen tuotantoa ja näyttää näytteen tai selkeän standardin, kun viimeistely on kriittinen.
Toleranssit, materiaalit ja uudelleentyöstön todelliset kustannukset
Toleranssi on yksi nopean prototyyppien väärinymmärretyistä osista. Piirustuksessa voi olla "±0,1 mm" jokaisessa mitassa, mutta kaikki prosessit eivät voi pitää sitä kaikkialla. Hartsipainatus voi pitää tiukat yksityiskohdat tasossa samalla kun se vääntyy suuren tasaisen pinnan poikki. SLS-nailon voi olla riittävän vahva ja tarkka kiinnikkeeksi, mutta sillä on karheampi pinta, joka vaikuttaa tiivistyspintaan. CNC-työstö voi pitää tiukat toleranssit käytettävissä olevissa kohteissa, mutta syvä tasku tai ohut seinä voi liikkua koneistuksen aikana. Tyhjiövalu perii peruskuvion ja lisää kutistumista, joten kriittiset mitat vaativat kompensaatiota.
Käytännön lähestymistapa on tunnistaa toiminnan kannalta kriittiset mitat ja antaa toimittajan keskittyä niihin. Asennusreikäkuvio, laakerin istukka, tiivisteura tai liittimen aukko ovat yleensä tärkeämpiä kuin kosmeettisen kannen kokonaispituus. Jos jokainen ulottuvuus on merkitty kriittiseksi, toimittajan on valittava hitaampi, kalliimpi reitti tai hyväksyttävä riski. Lyhyt toleranssitarkistus voi usein vähentää kustannuksia heikentämättä laatua.
Materiaalikäyttäytyminen muuttaa myös prototyypin merkitystä. Hartsiosa voi olla jäykkä yksinkertaisessa taivutuskokeessa ja hauras pudotustestissä. Nailonosa voi kestää iskun, mutta hiipiä jatkuvan kuormituksen alaisena. Koneistettu alumiiniosa voi olla vahva, mutta raskaampi kuin tuotantomuoviosa. Tyhjiövalettu polyuretaaniosa voi näyttää ABS:ltä, mutta sillä on erilainen lämmönkestävyys. Nämä erot eivät ole vikoja; ne ovat syitä testata oikeaa omaisuutta. Toimittajan tulee kysyä, miltä osan on säilyttävä, ei vain sitä, miltä sen pitäisi näyttää.
Yleisiä uudelleenkäsittelyn lähteitä
- Ohuet seinät tai rivat, jotka murtuvat tuen poistamisen tai käsittelyn aikana.
- Tyhjiövaletuista tai valetuista osista puuttuu veto, mikä aiheuttaa tarttumista tai repeytymistä.
- Terävät sisäkulmat CNC-osissa, joihin leikkuri ei pääse käsiksi.
- Epärealistiset väri- tai kiiltokohteet ilman fyysistä viittausta.
- Kierteet tai insertit määritetty ilman riittävää seinämän paksuutta.
- Suuret tasaiset pinnat, jotka vääntyvät tulostuksen, kovetuksen tai koneistuksen jälkeen.
- Kokoonpanot mainitaan erillisinä osina ilman toleranssien tarkistamista.
Uudelleentyöstö on kallista paitsi toisen osan takia. Se myös kuluttaa suunnitteluaikaa, viivästyttää tarkistusta ja voi siirtää julkaisupäivää. Prototyyppi, joka maksaa hieman enemmän, mutta joka saapuu oikealla materiaalilla ja viimeistelyllä, voi olla halvempi kuin kolme edullista yritystä, jotka eivät koskaan vastaa kysymykseen. Tämä on kaupallinen syy varhaiselle DFM-tarkistukselle ja toimittajalle, joka on valmis sanomaan, että "tämä ominaisuus ei toimi kuten piirretty".
Prototyypistä pientuotantoon: kun yksi prosessi ei riitä
Monet projektit eivät siirry yhdestä prototyypistä yhteen tuotantoprosessiin. Ne liikkuvat ketjun läpi. Suunnitelma tulostetaan tarkistuslomakkeeseen, koneistetaan sitten kriittisen rajapinnan tarkistamiseksi, sitten tyhjiövaletaan pienen erän valmistamiseksi kenttätestausta varten ja viimeistellään asiakkaan näytteen mukaan. Jokainen vaihe vastaa eri kysymykseen. Vaiheiden välisissä vaihdoissa aikaa menetetään, jos toimittajat katkaistaan.
Yhden luukun tuotantoalusta voi yksinkertaistaa tätä ketjua. Sama tiimi voi tarkistaa CAD-tiedoston, suositella prosessia, tuottaa peruskuvion, valmistaa silikonimuotin, valaa erän ja viimeistellä. Tämä ei takaa täydellistä lopputulosta, mutta se vähentää vaatimuksen käännöskertojen määrää ja niiden osapuolten määrää, jotka voivat tulkita toleranssin väärin. Se helpottaa myös prototyypin vertaamista tuotantotarkoitukseen, koska sama toimittaja näkee molemmat.
Pienen volyymin tuotannossa tyhjiövalua ja CNC-työstöä käytetään usein yhdessä. CNC voi tuottaa lisäosia, tappeja ja tarkkoja liitosominaisuuksia. Tyhjiövalu voi tuottaa ympäröivän kotelon tuotantokaltaiseen hartsiin. Pintakäsittely voi yhtenäistää ulkonäköä. Jos lopullinen osa ruiskupuristetaan, prototyyppi voi silti testata kokoonpanoa, ergonomiaa, pakkausta ja asiakkaiden vastausta. Tavoitteena ei ole teeskennellä, että prototyyppi on tuotannon osa; se on vähentää tuntemattomia, jotka jäävät jäljelle, kun tuotanto alkaa.
Kysymyksiä ennen CAD-tiedoston lähettämistä
Hyvä tarjouspyyntö ei ole liitetiedosto, jonka aiherivillä on sana "lainaus". Se antaa toimittajalle tarpeeksi kontekstia prosessin valitsemiseen ja riskien ilmoittamiseen. Seuraava luettelo on käytännöllinen tarkistuslista nopeaa prototyyppiprojektia varten riippumatta siitä, onko osa tulostettu, koneistettu, valettu tai viimeistelty.
- Mikä on prototyypin tarkoitus: sopivuustarkastus, toimintatesti, ulkonäkönäyte, kokoonpanokoe vai asiakkaan esittely?
- Mitkä mitat ovat kriittisiä toiminnan kannalta ja mitkä kosmeettisia tai ei-kriittisiä?
- Mikä materiaalin ominaisuus on tärkein: jäykkyys, iskunkestävyys, lämmönkestävyys, läpinäkyvyys, joustavuus vai pinnan viimeistely?
- Mikä on odotettu määrä nyt ja mikä määrä saatetaan tarvita tarkastelun jälkeen?
- Mitä pintakäsittelyä vaaditaan, ja onko olemassa fyysistä väri- tai tekstuuriviittausta?
- Asennetaanko osa ruuveilla, lisäkkeillä, liimoilla, pikakiinnikkeillä tai tiivisteillä?
- Mikä on vaadittu toimituspäivä ja mitä seurauksia viivästyksestä on?
- Mikä tiedostomuoto on käytettävissä: STEP, IGES, STL vai alkuperäinen CAD-tiedosto?
- Onko luottamuksellisuusvaatimuksia ja kuka saa nähdä tiedot?
- Mikä on ensimmäisen artikkelin hyväksymismenetelmä?
Vastausten ei tarvitse olla täydellisiä. Niiden on oltava riittävän selkeitä, jotta toimittaja voi kysyä parempia kysymyksiä. Nopea prototyyppivalmistaja, joka saa tämän kontekstin, voi usein ehdottaa halvempaa prosessia, sopivampaa materiaalia tai suunnittelumuutosta, joka parantaa onnistuneen ensimmäisen artikkelin mahdollisuuksia. Tämä keskustelu on osa palvelua, ei lisä.
Toimialan skenaariot: Autot, kulutuselektroniikka, droonit ja robotiikka
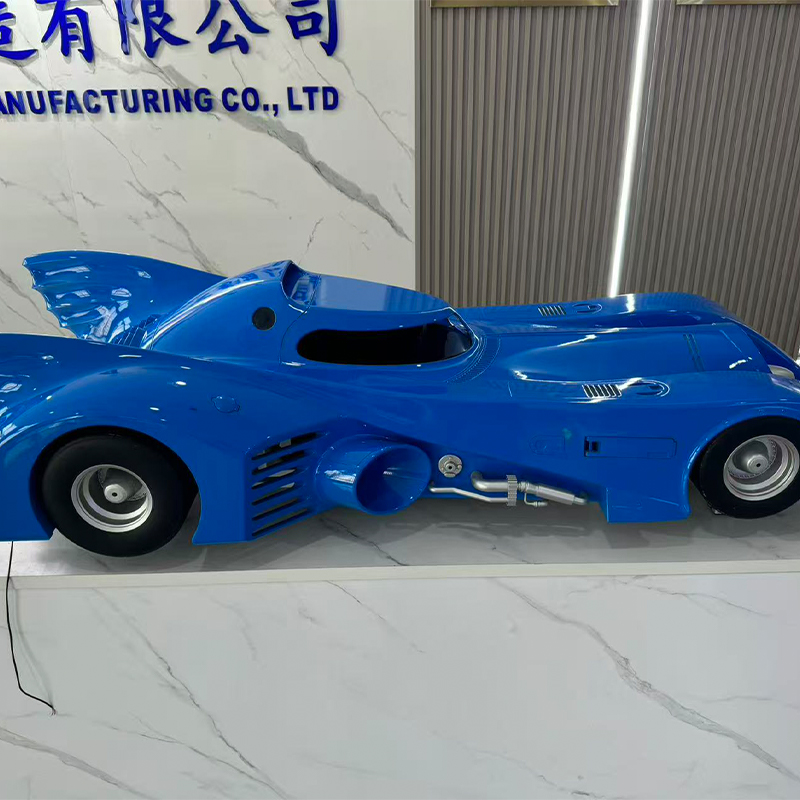
Eri toimialat esittävät erilaisia kysymyksiä prototyypistä. Autoteollisuudessa prototyyppiä voidaan käyttää asennustelineen, verhoilun sovituksen, liitinkotelon tai kokoonpanolinjan kiinnittimen tarkistamiseen. Osa saattaa joutua kestämään tärinää, lämpöä tai kemikaaleja. Hartsi visuaalinen malli voi vahvistaa pakkauksen, mutta koneistettua tai metalliosaa voidaan tarvita todellisessa kuormakotelossa. Toimittajan tulee tietää, onko osa konepellin alla, sisä- vai ulkopuolelta, koska se muuttaa materiaali- ja viimeistelykeskustelun.
Kulutuselektroniikkaprojektit etenevät usein nopeasti ulkonäöstä kokoonpanoon. Kotelo saattaa vaatia sileän maalatun pinnan, tarkan napin avaamisen ja napsautussovituksen, joka kestää toistuvan käytön. Hartsipainatus voi tuottaa nopean ulkoasun mallin. CNC-työstöllä voidaan tuottaa kotelo, jossa on todellisia kierteitä ja inserttejä. Tyhjiövalu voi tuottaa pienen erän kohderyhmiä tai myyntinäytteitä varten. Pintakäsittely voi vastata haluttua väriä ja kiiltoa. Tärkeintä on testata tunnetta ja kokoonpanoa ajoissa, ei vain muotoa.
Drone- ja eVTOL-projektit keskittyvät usein painoon, jäykkyyteen ja integraatioon. Prototyyppivarren, telineen tai kotelon on ehkä oltava kevyt ja vahva, kun se sopii elektroniikan ympärille. SLS-nailon, koneistettu alumiini ja hiilikuituvahvisteiset FDM-materiaalit voivat olla tärkeitä, mutta valinta riippuu kuormituksesta ja ympäristöstä. Liian painava tai liian joustava prototyyppi voi johtaa tiimiä harhaan lopullisen suunnittelun suhteen.
Robotiikkaprojektit tarvitsevat usein mukautettuja tarttuja, kansia, kiinnikkeitä ja anturitelineitä. Prototyyppiä voidaan käsitellä karkeasti, koota ja purkaa useita kertoja tai käyttää esittelyssä. Tämä tekee pinnan kestävyydestä ja kiinnikkeiden suunnittelusta tärkeitä. Koneistettu tai tyhjiövalettu osa oikeilla välikkeillä voi olla hyödyllisempi kuin hauras painettu malli, vaikka painettu malli olisikin nopeampi valmistaa.
Luottamuksellisuus ja maailmanlaajuinen toimitus
Prototyyppien tekemiseen liittyy usein julkaisemattomia malleja, asiakasluetteloita ja julkaisun ajoitusta. Luottamuksellisuus on siis valmistusvaatimus, ei lakisääteinen jälkikäteen. Toimittajan tulee pystyä selittämään, kuka näkee tiedostot, kuinka pääsyä rajoitetaan ja miten fyysisiä näytteitä säilytetään. Yksinkertainen NDA on hyödyllinen, mutta se ei korvaa sisäisiä käsittelysääntöjä. Asiakkaan tulee myös kysyä, käyttääkö toimittaja alihankkijoita ja jos on, miten nämä osapuolet suojataan.
Globaali toimitus lisää uuden kerroksen. Prototyypin on ehkä oltava perillä ennen arvostelua, messua tai asiakaskäyntiä. Toimittajan tulee pystyä keskustelemaan pakkauksesta, tulliasiakirjoista ja lähetystavasta ilman, että se pitää niitä valmistusaikatauluun liittymättöminä. Osa, joka valmistuu ajoissa, mutta joka on ollut kuljetuksessa, on jäänyt tarkistamatta. Hyvä viestintä sisältää seurannan, valokuvat ennen lähetystä ja selkeän yhteyspisteen, kun jokin muuttuu.
Ulkomaisille OEM-asiakkaille aikavyöhykeerot voivat olla hyödyllisiä tai haitallisia. Toimittaja, joka vastaa selkeillä kirjallisilla yhteenvedoilla ja valokuvilla, vähentää toistuvien puheluiden tarvetta. Toimittaja, joka luottaa lyhytsanomiin ilman mittoja tai viimeistelyhuomautuksia, luo epäselvyyttä. Paras työtyyli on yleensä lyhyt kirjallinen yhteenveto jokaisen päätöksen jälkeen: materiaali, prosessi, viimeistely, määrä, tarkastus ja lähetyspäivä.
Tutustu vastaaviin tuotantoresursseihin
Jos haluat lisätietoa siitä, miten 3D-tulostus, CNC-koneistus ja tyhjiövalu sopivat yhteen Kiinassa sijaitsevassa valmistusohjelmassa, seuraavat resurssit ovat hyödyllisiä lähtökohtia.
Kiinan 3D-tulostuspalvelut ja CNC-koneistuksen valmistajan opas Zhejiang Jiahengin älykäs laitevalmistusUsein kysyttyjä kysymyksiä pikaprototyyppipalveluista
Mitä ovat nopeat prototyyppipalvelut?
Nopeat prototyyppipalvelut tuottavat fyysisiä osia CAD-tiedoista käyttämällä prosesseja, kuten 3D-tulostusta, CNC-työstöä, tyhjiövalua ja pintakäsittelyä. Niitä käytetään muodon, istuvuuden, toiminnan, ulkonäön ja kokoonpanon testaamiseen ennen mallin julkaisua tuotantoon. Parhaat palvelut antavat myös DFM-palautetta ja auttavat valitsemaan testiin sopivan prosessin.
Pitäisikö minun valita prototyypiksi 3D-tulostus vai CNC-koneistus?
Valitse 3D-tulostus, kun nopeus, monimutkainen geometria tai alhaiset asennuskustannukset ovat tärkeintä. Valitse CNC-koneistus, kun tarvitset tiukkoja toleransseja, aitoja teknisiä materiaaleja, kierteitä, teriä tai tuotantomaista pintaa. Monissa projekteissa käytetään molempia: painettua mallia varhaisiin lomaketarkistuksiin ja koneistettua osaa toiminnalliseen validointiin.
Millaista toleranssia nopean prototyyppien toimittajalla voi olla?
Se riippuu prosessista, materiaalista, geometriasta ja ominaisuuksista. Hartsitulostuksessa, SLS-nailonissa, CNC-koneistuksessa ja tyhjiövalussa on kullakin erilaiset ominaisuudet. Sen sijaan, että pyytäisit yhtä numeroa, tunnista kriittiset mitat ja kysy toimittajalta, kuinka niitä valvotaan ja tarkastetaan. Realistinen suvaitsevaisuuskeskustelu on hyödyllisempää kuin yleinen väite.
Voiko tyhjiövalu korvata ruiskupuristuksen pienessä erässä?
Tyhjiövalu voi tuottaa pienen erän osia, jotka näyttävät ja tuntuvat lähellä muovattua tuotantoa, erityisesti julkaisua edeltävien näytteiden, markkinatestien ja siltamäärien osalta. Se ei korvaa ruiskuvalua pysyvästi. Muotin käyttöikä, materiaalin ominaisuudet ja pitkäkestoisuus ovat erilaisia. Oikea valinta riippuu määrästä, materiaalista ja ohjelman kestosta.
Missä tiedostomuodossa minun tulee lähettää tarjous?
STEP tai IGES on yleensä parempi koneistetuissa ja valetuissa osissa, koska se säilyttää kiinteän geometrian. STL on yleinen 3D-tulostuksessa, mutta se voi menettää hienoja piirteitä, jos verkko on karkea. Alkuperäinen CAD-tiedosto voi olla hyödyllinen DFM-tarkistuksessa, kun luottamuksellisuus sen sallii. Sisällytä aina yksiköt, kriittiset mitat ja huomautus osan tarkoituksesta.
Kuinka suojaan mallini prototyyppien valmistuksen aikana?
Käytä NDA:ta, jaa vain tarjoukseen tarvittavat tiedostot ja kysy, kenellä toimittajan sisällä on pääsy. Selkeän tietojenkäsittelyn ja tietotarpeen prosessin omaavan valmistajan kanssa on yleensä helpompi työskennellä kuin sellaisen valmistajan kanssa, joka ei osaa selittää sisäistä valvontaansa. Myös fyysisiä näytteitä tulee käsitellä yhtä huolellisesti kuin digitaalisia tiedostoja.
Voiko prototyyppien toimittaja hoitaa vähäisen tuotantomäärän prototyypin jälkeen?
Monet voivat, mutta tarkka polku riippuu prosessista. Tyhjiövalu, CNC-työstö ja pienten erien viimeistely voivat yhdistää prototyypistä koetuotantoon. Jos lopullinen osa ruiskupuristetaan, prototyyppi voi silti validoida kokoonpanon, ergonomian ja asiakkaan vastauksen tuotantotyökalun suunnittelun aikana.
Mikä vaikuttaa nopeiden prototyyppipalveluiden toimitusaikaan?
Toimitusaikaan vaikuttavat prosessi, materiaalin saatavuus, osan koko, viimeistely, määrä ja tarkastusvaatimukset. Yksinkertainen hartsipainatus voi liikkua nopeasti, kun taas koneistettu osa anodisoituna tai tyhjiövaluerä värisovitetulla tavalla vaatii enemmän vaiheita. Toimittaja, joka antaa realistisen aikataulun riippuvuuksineen, on hyödyllisempi kuin sellainen, joka lupaa lyhimmän mahdollisen päivämäärän.
Nopeat prototyyppipalvelut toimivat parhaiten, kun niitä käsitellään oppimisvaiheiden sarjana yhden oston sijaan. Ensimmäisen osan tulee vastata kysymykseen, toisen pitäisi vähentää riskiä ja kolmannen tulee vahvistaa, että suunnittelu on valmis seuraavaan vaiheeseen. Toimittaja, joka voi siirtyä hartsitulostuksen, nailon- ja metallitulostuksen, CNC-työstön, tyhjiövalun ja pintaviimeistelyn välillä, antaa projektille enemmän tapoja vastata näihin kysymyksiin käynnistämättä keskustelua uudelleen.
Käytännön käytäntö on yksinkertainen: määritä päätös, nimeä kriittiset mitat, valitse prosessi, joka voi testata niitä, ja pyydä DFM-palautetta ennen koneen käynnistymistä. Tämä lähestymistapa ei tee jokaisesta prototyypistä täydellistä, mutta se tekee tuloksesta hyödyllisemmän, helpommin selitettävän ja vähemmän todennäköisen. Aikataulupaineessa olevalle tiimille se on luotettavan nopean prototyyppivalmistajan todellinen arvo.
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
