- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

Kiinan 3D-tulostuspalvelut ja CNC-koneistuksen valmistajan opas
Suora vastaus: Mitä integroitu älykäs tuotantoalusta todellisuudessa tarjoaa
Jos hankit osia Kiinasta 3D-tulostuspalvelut Valmistaja, hyödyllisin asia, joka sinun on tiedettävä, on tämä: prosessireitillä on vähemmän merkitystä kuin sillä, hallitseeko yksi toimittaja koko ketjua digitaalisesta tiedostosta valmiiseen, tarkastettuun osaan . Ostaja, joka lähettää mallin yhdelle toimittajalle tulostettaviksi, lähettää tuotoksen toiselle toimittajalle koneistettaviksi ja sitten kuorma-autot osat kolmannelle toimittajalle maalausta varten, menettää tyypillisesti seitsemästä kahteentoista työpäivää pelkästään vaihtoon, ja jokainen vaihto on paikka, jossa toleranssivastuu muuttuu epäselväksi. Integroitu älykäs valmistusalusta poistaa nämä puutteet pitämällä suunnittelun tarkastelun, additiivinen valmistus, vähennystyöstö, silikonimuottien replikointi, pintakäsittely ja mittatarkastus yhden tuotantojärjestelmän sisällä yhdellä laatutietueella.
Käytännössä se tarkoittaa yhtä insinöörikeskustelua kolmen sijasta, yhtä yksisuuntaista tulkittua piirustussarjaa ja yhtä osapuolta vastuussa, kun poraus palaa 0,05 mm ylimitoitettuna. 3D-tulostuspalvelujen tarjoajia arvioivien insinöörien tarkistuslista on lyhyt ja konkreettinen: voivatko he tulostaa hartsille, nailonille ja metallille; voivatko he seurata painettua osaa CNC-työstyksellä kriittisillä ominaisuuksilla; voivatko ne muodostaa pienen erän tilavuuden ilman kovia työkaluja; ja voivatko he dokumentoida sen kaiken. Toimittaja, joka vastaa kyllä kaikkiin neljään, tarjoaa yhden luukun tarkkuusvalmistusratkaisut yhden prosessin työpajan sijaan.
Tämän artikkelin loppuosassa kerrotaan, kuinka kukin ominaisuus toimii, missä kukin niistä on oikea valinta, mitä tarkkuutta ja läpimenoaikaa voit realistisesti odottaa, ja kuinka arvioida Kiinan CNC-koneistuspalveluiden valmistaja tai kiinalaisen teollisen 3D-tulostuspalvelun toimittaja ennen ohjelman sitomista heille. Jokainen alla oleva suositus on kirjoitettu tekniselle ostajalle, jonka on puolustettava hankintapäätöstä sisäisesti.
Miksi pirstoutunut hankinta maksaa enemmän kuin näyttää
Useimmat hankintatiimit vertaavat toimittajia tarjotussa rivikohdassa yhden toiminnon osalta. Tämä vertailu on epätäydellinen, koska pirstoutuneen toimitusketjun todellinen taakka on toimintojen välissä: uudelleen noteeraukset, kiinnitykset, uudelleentarkastukset, rahti laitosten välillä ja suunnittelutyötunnit, jotka kuluvat yhden myyjän oletusten kääntämiseen toisen toimittajan kielelle. Tulostusta, työstöä, helmipuhallusta ja maalausta vaativa osa kulkee neljän aikataulutusjonon läpi, kun se jaetaan neljälle toimittajalle, ja jonoaika on lähes aina prosessiaikaa pidempi.
Yhdistäminen yhteen teolliseen 3D-tulostuspalveluun, joka suorittaa myös koneistus- ja viimeistelylinjoja, muuttaa aritmetiikkaa. Painettua aihiota varten luotuja kiinnitystietoja käytetään uudelleen koneistusvaiheessa. Materiaalitodistukset seuraavat osaa sen sijaan, että ne saapuisivat erikseen sähköpostitse. Poikkeamat havaitaan asemalla, joka loi ne, eikä kolme viikkoa myöhemmin loppupään toimittajalta. Tyypillisissä vähäisen volyymin ohjelmissa konsolidointi vähentää vapautetusta tiedostosta tarkastettuun osaan kulunutta kokonaisaikaa 35–50 prosenttia. , vaikka yksittäiset prosessiajat eivät muutu.
Mihin päivät oikeasti menee
Alla olevassa kaaviossa verrataan yleisten prosessireittien tyypillisiä kuluneita läpimenoaikoja mitattuna siitä hetkestä, kun valmistettava tiedosto julkaistaan siihen hetkeen, jolloin osat pakataan lähetystä varten. Nämä ovat työpäiviä yksittäiselle työlle normaalisti kuormitetussa liikkeessä, eivät teoreettisia minimimääriä.
Tästä kaaviosta kannattaa lukea useita asioita sen ohitsemisen sijaan. Ensinnäkin hartsitulostus on nopein reitti fyysiseen kohteeseen, minkä vuoksi 3D-mallitulostuspalvelu on oletusarvoinen varhaisten muoto- ja istuvuusarviointien kohdalla, kun mekaaninen kuormitus ei vielä ole huolenaihe. Toiseksi metallin lisäosat ja ruostumattomasta teräksestä valmistetut osat sulautuvat suunnilleen samalla läpimenoajalla, koska molempia hallitsee jälkikäsittely pikemminkin kuin ensisijainen muovausvaihe: metallitulosteet tarvitsevat jännityksenpoistoa, tuen poistoa ja usein viimeistelyä, kun taas ruostumattoman teräksen koneistus vaatii hitaampia syöttöjä, enemmän työkalujen vaihtoa ja purseenpoistoa. Kolmanneksi silikonimuottireitti on kaavion pisin yksittäinen reitti, mutta tämä luku kattaa viisikymmentä valmiita kopiota yhden sijasta, joten sen kappalekohtainen aika on ylivoimaisesti pienin kuudesta. Neljänneksi alumiinin ja ruostumattoman teräksen koneistuksen välinen kuilu ei ole aikataulutusartefakti vaan fysiikka, ja yksikään niitä identtisiksi mainitseva toimittaja ei ole ajatellut tätä työtä. Lopuksi, mikään näistä luvuista ei paranna paljon valitsemalla nopeampi kone; ne parantavat poistamalla vaiheiden välistä odottelua, mikä on juuri sitä, mitä integroitu alusta on suunniteltu tekemään.
Ammattimaisten 3D-tulostuspalvelujen ominaisuudet
Ilmaus 3D-tulostuspalvelut kattaa prosessiperheen, jotka jakavat vain ajatuksen rakennusmateriaalista kerros kerrokselta. Niiden toleranssit, pintaominaisuudet, materiaaliominaisuudet ja taloudelliset makeat pisteet vaihtelevat valtavasti, ja väärän valinta on yleisin pettymys ensiostajassa. Osaava kiinalainen räätälöity 3D-tulostuspalvelun valmistaja ei vain hyväksy tiedostoa ja tulosta sitä millä tahansa koneella, joka on käyttämättömänä. se kysyy, mitä osan on säilyttävä, kuinka monta niitä tarvitaan ja mitä tapahtuu osalle sen jälkeen, kun se lähtee rakennuskammiosta.
Hartsiprosessit visuaaliseen ja mittatarkkuuteen
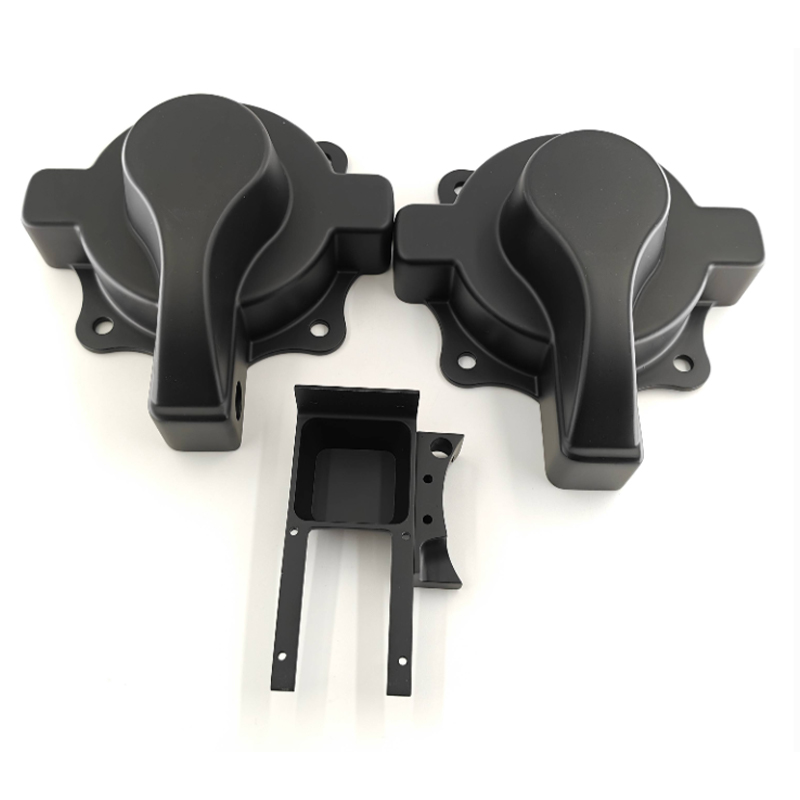
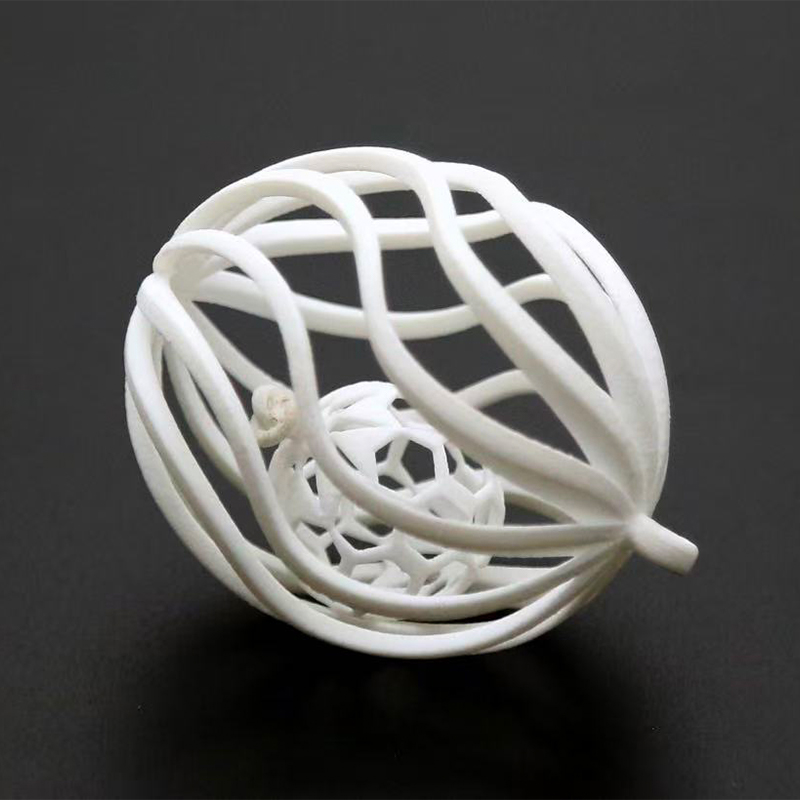
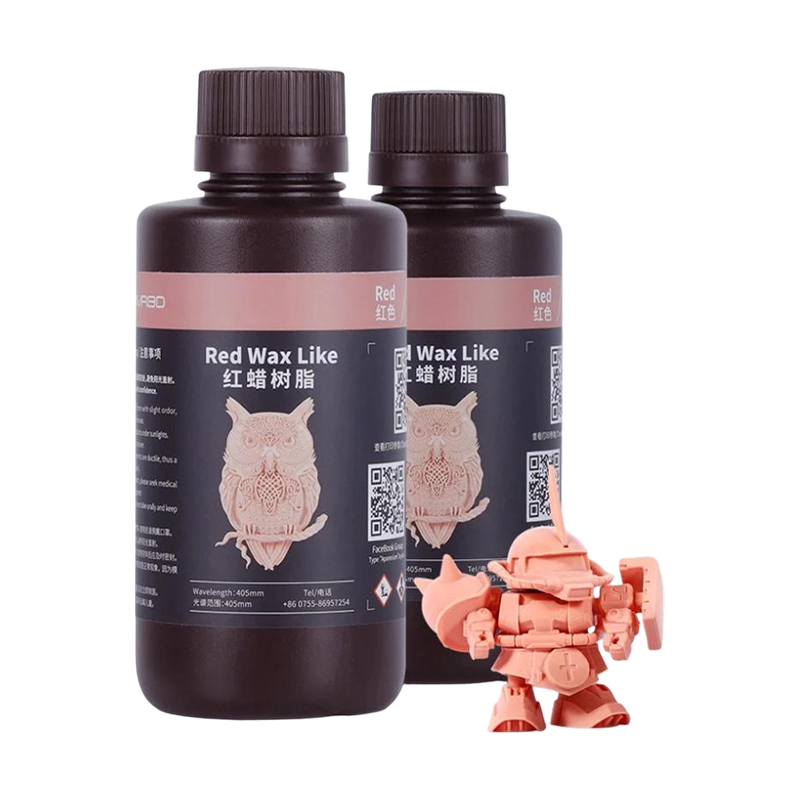
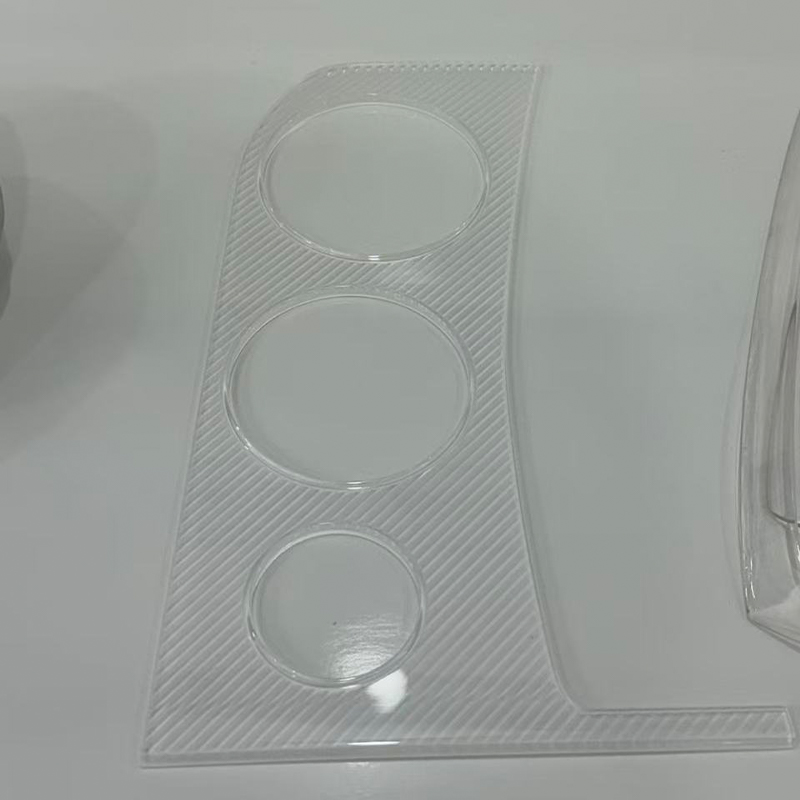
Stereolitografia ja siihen liittyvät hartsiteknologiat tuottavat tasaisimmat lisäainevalmistuksessa saatavilla olevat valmiit pinnat, joiden kerroskorkeudet ovat yleensä 0,025–0,1 mm. Tämä tekee niistä oikean työkalun ulkonäkömalleihin, läpinäkyviin valojohtimiin, hienoihin ristikkorakenteisiin ja silikonimuotteihin tarkoitettuihin mestarikuvioihin. Kompromissi on mekaaninen: standardihartsit ovat suhteellisen hauraita ja menettävät jäykkyytensä, kun niitä pidetään korotetussa lämpötilassa, joten hartsiosa on yleensä viestintälaite tai kuvio eikä kantava komponentti. Tekniset hartsit, joilla on suurempi lämpöpoikkeutus ja parannettu sitkeys, kaventavat tätä rakoa, ja ne ovat oikea spesifikaatio, kun painettua osaa on käsiteltävä toistuvasti testilaitteessa.
Nylonjauheprosessit toiminnallisiin osiin
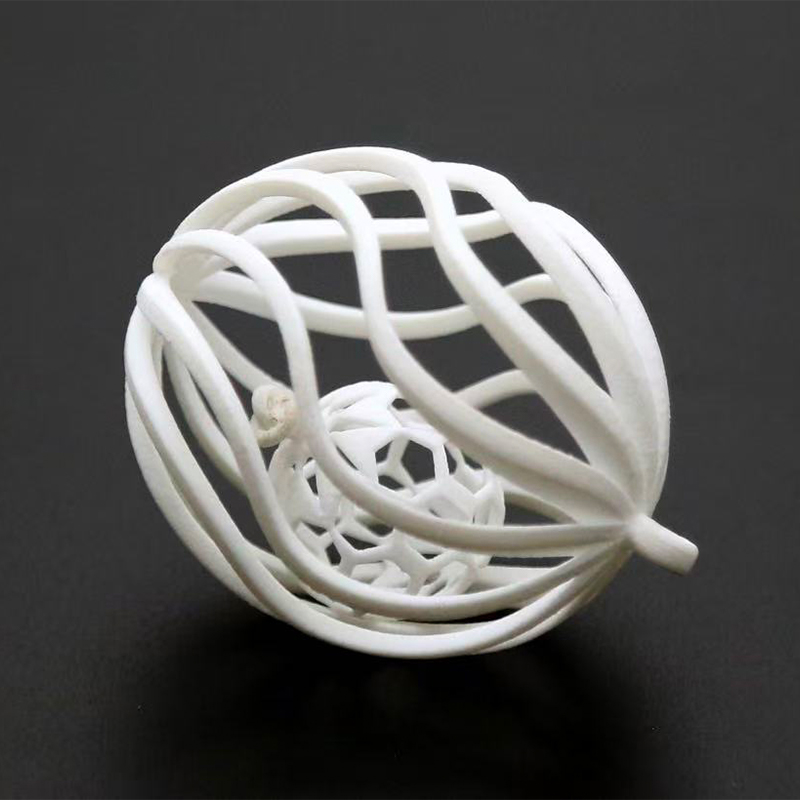
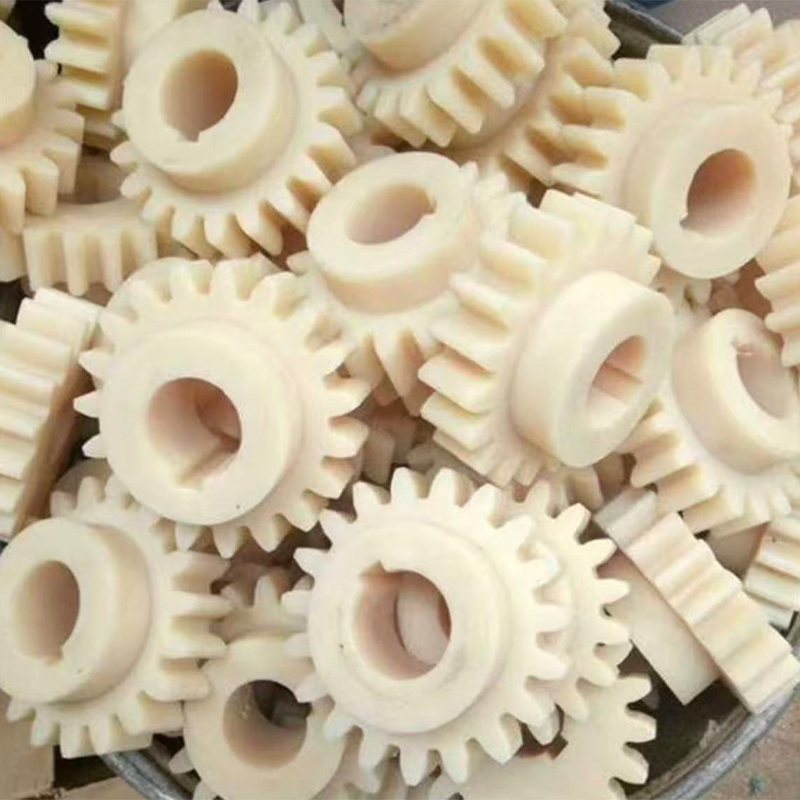
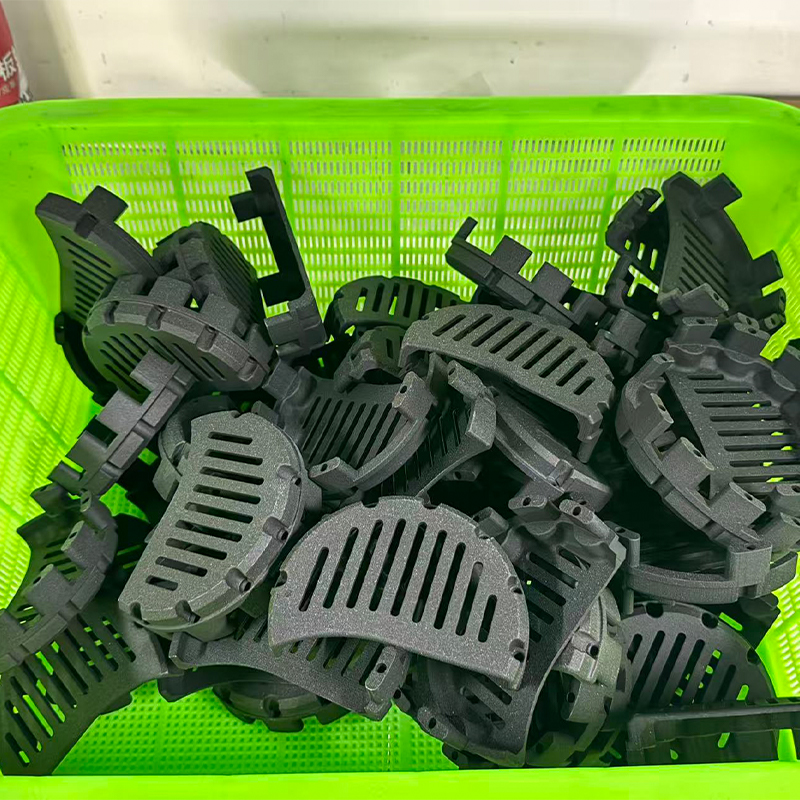
Jauhepeti-nailonprosessit rakennetaan ilman tukirakenteita, mikä vapauttaa suunnittelijan sisäkkäin monimutkaisia geometrioita, sisäisiä kanavia ja eläviä saranoita, joita mikään muu reitti ei voi tuottaa taloudellisesti. Osat tulevat ulos yhtenäisellä mattapintaisella pinnalla ja riittävän isotrooppisilla ominaisuuksilla toimiakseen aidoina toiminnallisina komponentteina: kannakkeet, kanavat, kotelot, jigit ja loppukäyttökannet. Lasitäyttöiset ja hiilitäytteiset nailonlaadut lisäävät jäykkyyttä ja mittojen vakautta kalusteissa, joiden on pidettävä peruspiste puristuskuorman alaisena. Insinööreille tärkeä ominaisuus ei ole yläosan vetolujuus vaan kyky yhdistää kymmeniä erilaisia osia yhdeksi rakennukseksi ja vastaanottaa ne kaikki samassa neljän päivän ikkunassa .
Metallilisäaineiden valmistus geometrialle, jota ei voida koneistaa
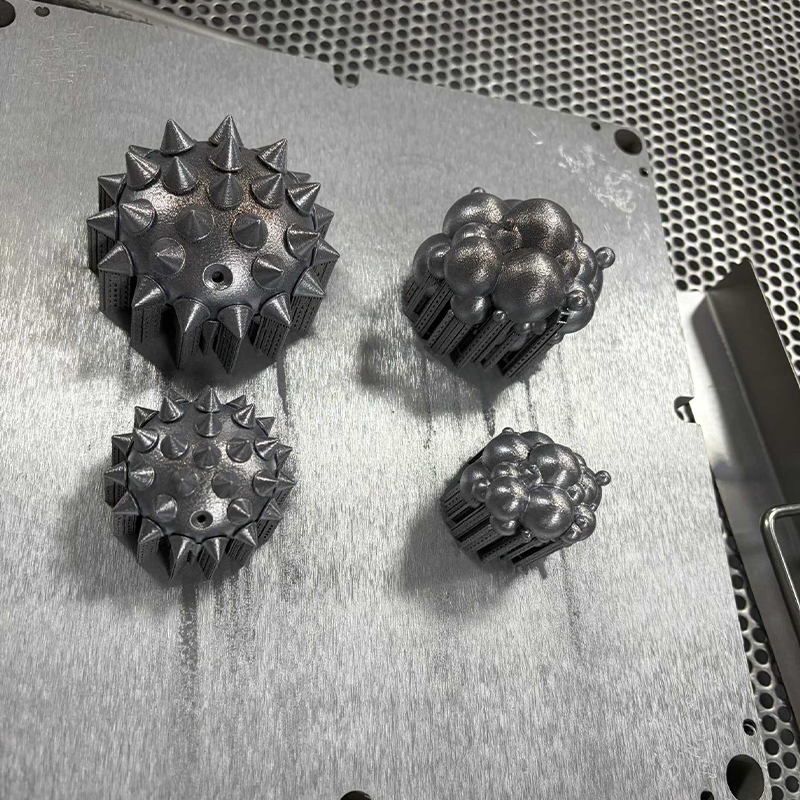
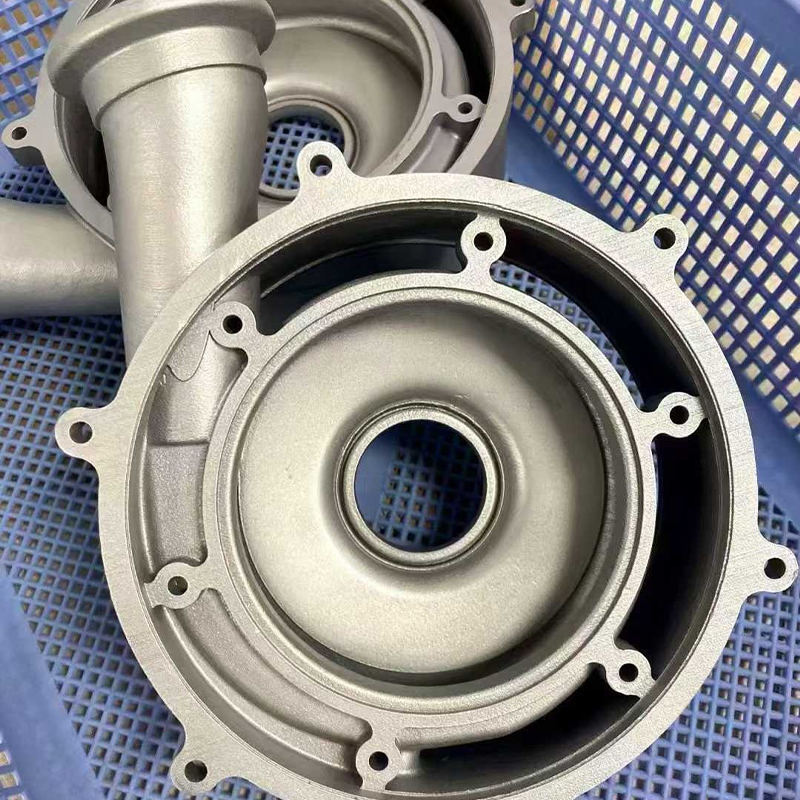
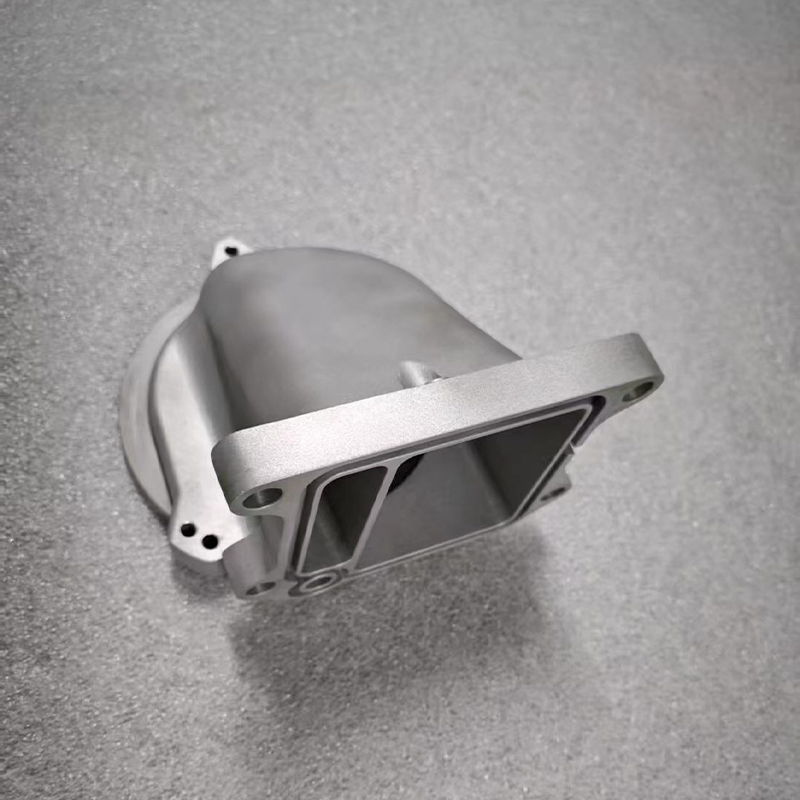
Metallipainatus ansaitsee paikkansa, kun osa sisältää konformisia jäähdytyskanavia, sisäisiä jakoputkia, topologiaan optimoituja kuormitusteitä tai ohutseinäisiä ristikoita, joihin leikkuri ei yksinkertaisesti pääse käsiksi. Alumiiniseokset, ruostumattomat teräkset, työkaluteräkset ja titaani käsitellään rutiininomaisesti. Kuri, joka erottaa vakavan toimittajan tavallisesta, on jälkikäsittely: oikea jännityksenpoisto ennen kuin osa lähtee rakennuslevystä, hallittu tuen poisto, kuumaisostaattinen puristus, jossa huokoisuus ratkaisee, ja jokaisen tiivistepinnan, laakerin istukan ja kierrereiän viimeistelytyöstö. Metalliprinttiä, jota ei ole viimeistelty koneistettu, ei saa koskaan käsitellä tarkkuuskomponenttina.
Prosessi vaatimusten mukaiseksi: vertailutaulukko
Alla olevassa taulukossa on yhteenveto kunkin reitin käytännön kirjekuoresta, koska sen toimittaa normaalisti teollinen 3D-tulostuspalvelu, joka käyttää myös koneistus- ja muovauslinjoja. Toleranssit on ilmoitettu tyypillisesti saavutettaviksi hyvin suunnitellulla geometrialla, ei absoluuttisina rajoituksina, ja niissä oletetaan, että osan valmistettavuus on tarkistettu ennen työn vapauttamista.
| Prosessin reitti | Tyypillinen toleranssi | Valmistettu pinta | Materiaaliperhe | Taloudellinen erä |
|---|---|---|---|---|
| Hartsi SLA | ±0,1 mm | Ra 3-6 µm | Vakio- ja tekninen hartsi | 1–20 |
| Nylon puuterisänky | ±0,2 mm | Ra 10-15 µm | PA12, PA11, täytetty nylonia | 1-500 |
| Metallinen laserjauhesänky | ±0,2 mm | Ra 8-20 µm | Alumiini, ruostumaton, työkaluteräs, titaani | 1–100 |
| 3-akselinen CNC-työstö | ±0,02 mm | Ra 1,6–3,2 µm | Alumiini, teräs, messinki, tekninen muovi | 1–2000 |
| 5-akselinen CNC-työstö | ±0,01 mm | Ra 0,8–1,6 µm | Alumiini, ruostumaton, titaani, superseos | 1–2000 |
| Silikonimuotin replikointi | ±0,15 mm | Peilaa mestaria | PU-hartsit simuloivat ABS:tä, PP:tä, kumia | 20-200 |
Lue taulukko sarakkeittain rivin sijaan. Toleranssisarake näyttää, miksi viimeistelykoneistus tulostuksen jälkeen ei ole valinnainen tarkkuusominaisuuksille: listan paras lisäainetoleranssi on edelleenkin suuruusluokkaa löysempi kuin rutiini 5-akselinen koneistus . Pintapylväs selittää, miksi maalatut kosmeettiset osat alkavat melkein aina hartsimestareista tai koneistetuista aihioista nailonprinttien sijaan. Eräsarake on se, jonka ostajat useimmiten jättävät huomiotta, ja se määrittää, pysyykö ohjelma kannattavana volyymien kasvaessa.
Laajamittainen 3D-tulostuspalvelu: Rakentaminen yli standardin kirjekuoren
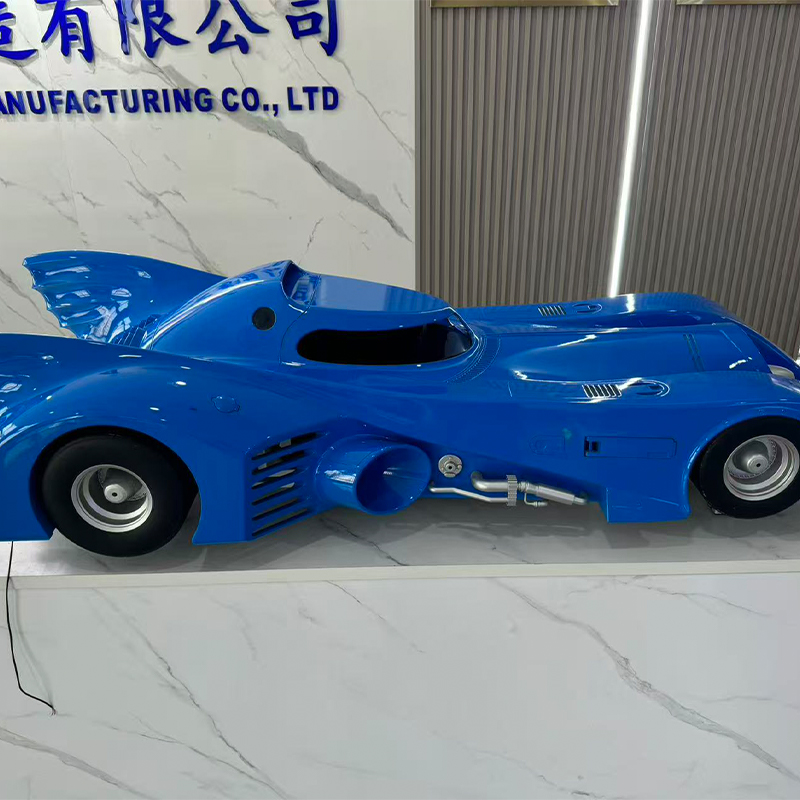
Suuren 3D-tulostuspalvelun kysyntä on kasvanut nopeammin kuin koneenrakennusvolyymit, ja käytännöllinen vastaus ylimitoitettuun geometriaan on harvoin yksi valtava kone. Se on älykästä leikkausta: mallin halkaisu rakenteellisista ja kosmeettisista syistä valittuja tasoja pitkin, segmenttien painaminen rinnakkain ja niiden liimaus tai mekaaninen yhdistäminen jakoon suunnitelluilla osilla. Hyvin tehtynä leikattu osa on vahvempi ja suorempi kuin samankokoinen yksiosainen painatus, koska jokainen segmentti kokee vähemmän lämpögradienttia rakentamisen aikana.
Alla olevassa kaaviossa verrataan pisintä yksittäistä ulottuvuutta, joka on rutiininomaisesti saavutettavissa kullakin reitillä, ennen kuin leikkaus tulee tarpeelliseksi. Se on kykykartta, ei ranking, ja se osoittaa, miksi laajamittainen 3D-tulostuspalvelu ja koneistusosasto ovat luonnollisia kumppaneita eikä kilpailijoita.
Tämä taulukko palkitsee huolellisen lukemisen kaikille, jotka määrittelevät ylimitoitettuja osia. Suurikokoinen suulakepuristus saavuttaa suurimman yksiosaisen mittasuhteen kaikista näytetyistä lisäainereitistä, minkä vuoksi se hallitsee sellaisia sovelluksia, kuten tarkastuskiinnikkeet, muotoilutyökalut, mallikotelot ja valimokuviot, joissa mittatoleranssi millimetrin kymmenesosissa on hyväksyttävä. Pukkijyrsintä ulottuu lähes yhtä pitkälle pitäen toleranssit noin kaksikymmentä kertaa tiukempana, joten nämä kaksi prosessia yhdistetään usein: tulostaa bulkkimuoto, sitten koneistaa peruspisteet ja liitospinnat samalla alustalla. Metallijauhepetijärjestelmät sijaitsevat kokoakselin alimmassa päässä, mikä on suurin yksittäinen rajoite metallin lisäaineiden käyttöönotolle ja miksi suuret metallikokoonpanot tulostetaan yleensä segmenteinä ja liitetään yhteen. Keskimmäisellä nauhalla on nailon ja teollisuushartsi, joka peittää mukavasti useimmat kuluttajatuotekotelot ja auton sisäosat yhtenä kappaleena. Käytännön johtopäätös on, että build envelopea tulee käsitellä suunnittelusyötteenä ensimmäisestä CAD-istunnosta, ei tarjouksessa havaittuna rajoitteena .
Mukautetut CNC-työstöpalvelut: missä tarkkuus todella luodaan
Additiivinen valmistus luo geometrian; koneistus luo tarkkuutta. Jokaisen Kiinan CNC-koneistuksen OEM-toimittajan, jonka kannattaa ottaa mukaan, tulisi kyetä selittämään ilman kehotusta, kuinka he pitävät asemansa toimintojen välillä, kuinka ne kompensoivat työkalun kulumista erässä ja kuinka he tarkistavat ensimmäisen tuotteen ennen loput julkaisua. Nämä kolme vastausta paljastavat enemmän todellisesta kyvystä kuin luettelo konemerkeistä koskaan.
Alumiinin työstöpalvelunäkökohdat
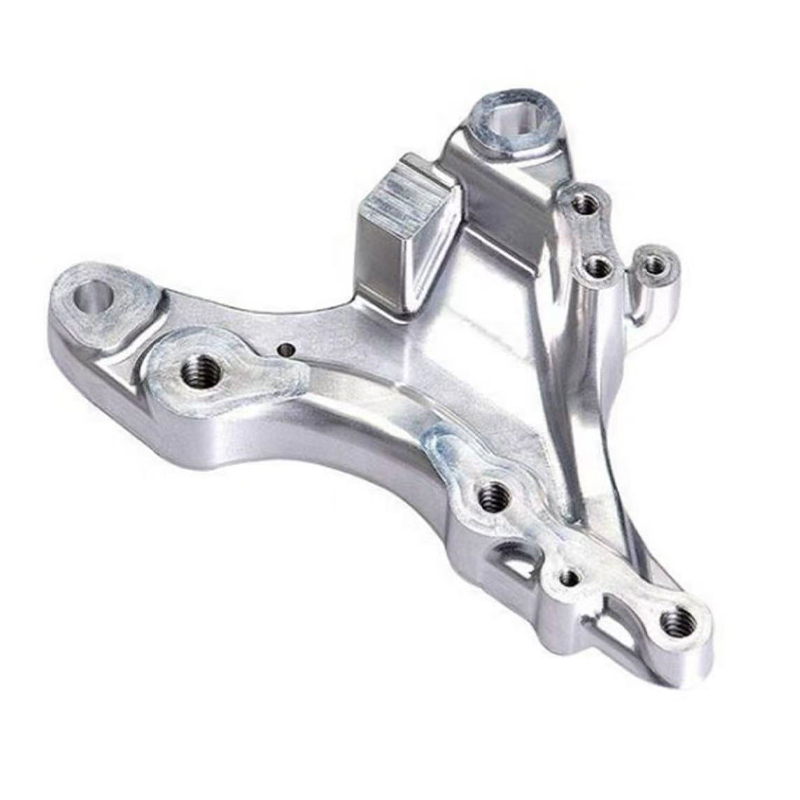
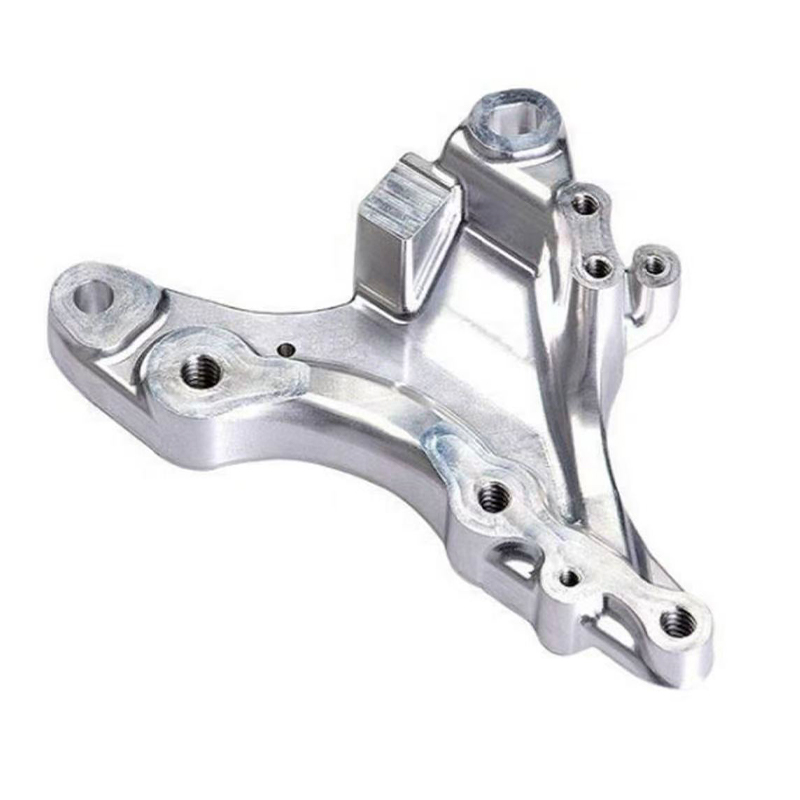
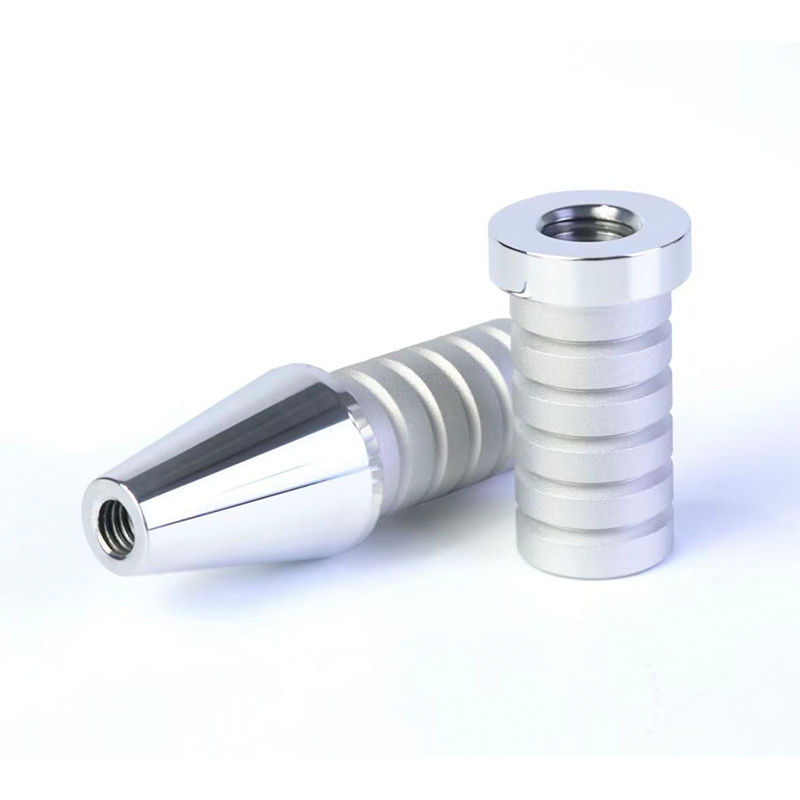
Alumiini on edelleen prototyyppien ja pienten tuotantomäärien työhevonen, koska se leikkaa nopeasti, kestää hyvin toleranssia ja hyväksyy laajan valikoiman viimeistelyjä. Tehokas alumiininen cnc-palvelu kiinnittää huomiota kolmeen yksityiskohtaan, jotka erottavat hyväksyttävät osat erinomaisista: lastujen poisto syvissä taskuissa, joihin lastujen uudelleenleikkaus jättää todistajanjälkiä; seinämän paksuus suhteessa puristusvoimaan, koska ohuet seinät taipuvat ja ponnaavat sitten takaisin toleranssista; ja oikea valinta 6061, 7075 ja 5052 välillä riippuen siitä, onko etusijalla koneistettavuus, lujuus vai muovattavuus. Hyvin suunniteltu alumiiniosa voi siirtyä raaka-aineesta valmiiksi komponentiksi yhdellä asennuksella 5-akselisessa koneessa, mikä eliminoi pinoamisvirheen, jonka kolme erillistä asennusta aiheuttaisivat.
Ruostumattoman teräksen ja kovemman metallin cnc-palvelut
Ruostumattoman teräksen cnc-työstöpalvelut vaativat erilaista ajattelutapaa. Työkarkaisu tarkoittaa, että työkalu, joka viipyy tai hankaa leikkaamisen sijaan, muodostaa kovetetun kerroksen, joka tuhoaa seuraavan ajon. Lämmönhallinta, jäykkä kiinnitys, terävämpi työkalugeometria ja harkitut syöttöstrategiat ovat kaikki tärkeämpiä kuin raakakaran nopeus. 316- ja duplex-laaduilla kiertoaika voi olla kahdesta kolmeen kertaa vastaavan alumiiniosan kierrosaika, minkä vuoksi ruostumattoman teräksen toimittajan rehelliset läpimenoajat ovat pidemmät ja eroa huomioimaton tarjous kannattaa kyseenalaistaa.
Miksi 5-akseliset cnc-työstöpalvelut muuttavat suunnittelukeskustelua
Samanaikainen viiden akselin työ mahdollistaa leikkurin lähestymisen työkappaleeseen jatkuvasti vaihtelevista kulmista. Tekniset hyödyt ovat konkreettisia: lyhyemmät, jäykemmät työkalut saavuttavat syvät ominaisuudet ilman tärinää; alaleikkaukset ja yhdistelmäkulmat koneistetaan ilman mukautettuja kiinnikkeitä; ja mikä tärkeintä, ominaisuudet, joiden on oltava samankeskisiä toistensa kanssa, leikataan yhteen kokoonpanoon, joten niiden suhteen määrittää kone ennemmin kuin käyttäjän uudelleenkiinnitys. Monimutkaisissa koteloissa, juoksupyörissä, jakoputkissa ja lääketieteellisissä instrumenteissa tämä on ero koottavan osan ja melkein koottavan osan välillä.
Kolmen ydinreitin vertailu tärkeillä kriteereillä
Insinöörit valitsevat harvoin prosessin yhdellä akselilla. Alla olevassa tutkakaaviossa pisteytetään täyden palvelun alustan tarjoamat kolme ydinreittiä kuudessa kriteerissä, jotka näkyvät johdonmukaisesti hankintapäätöksissä, asteikolla yhdestä viiteen. Se on tarkoitettu päätöksenteon apuvälineeksi projektin ensimmäiseen keskusteluun, kun prosessia ei ole vielä saatu kuntoon.
Muodot kertovat selkeämmän tarinan kuin yksittäiset pisteet. 3D-tulostus muodostaa korkean, kapean profiilin, joka saavuttaa geometrisen vapauden ja yksiosaisen nopeuden huipussaan samalla kun toleranssi ja viimeistely vähenevät, mikä on täsmälleen tunnusmerkki prosessille, jota käytetään varhaiseen iteraatioon ja muotoihin, joita ei voida leikata. CNC-työstö muodostaa laajan, tasapainoisen profiilin, jonka vahvimmat kohdat ovat toleranssi, materiaalivalikoima ja viimeistely, mikä vahvistaa roolinsa reittinä, joka muuttaa konseptin laadukkaaksi komponentiksi. Silikonimuotin replikointi on näiden kahden välissä, ja se tarjoaa pienellä tarkkuudella kykyä tuottaa kymmeniä identtisiä kosmeettisia osia yhdeltä mestarilta. Ratkaisevaa on, että kolme polygonia menevät päällekkäin eivätkä mene sisäkkäin, mikä tarkoittaa, että mikään yksittäinen prosessi ei hallitse, ja oikea vastaus useimmille todellisille ohjelmille on sekvenssi eikä valinta. Käytännön seuraus on, että toimittaja, joka tarjoaa vain yhden näistä kolmesta muodosta, voi palvella vain yhtä vaihetta tuotteen elinkaaresta , kun taas integroitu alusta voi kuljettaa saman osan konseptimallista pilottierään vaihtamatta toimittajaa.
Silikonimuotin replikointi: silta prototyypin ja tuotannon välillä
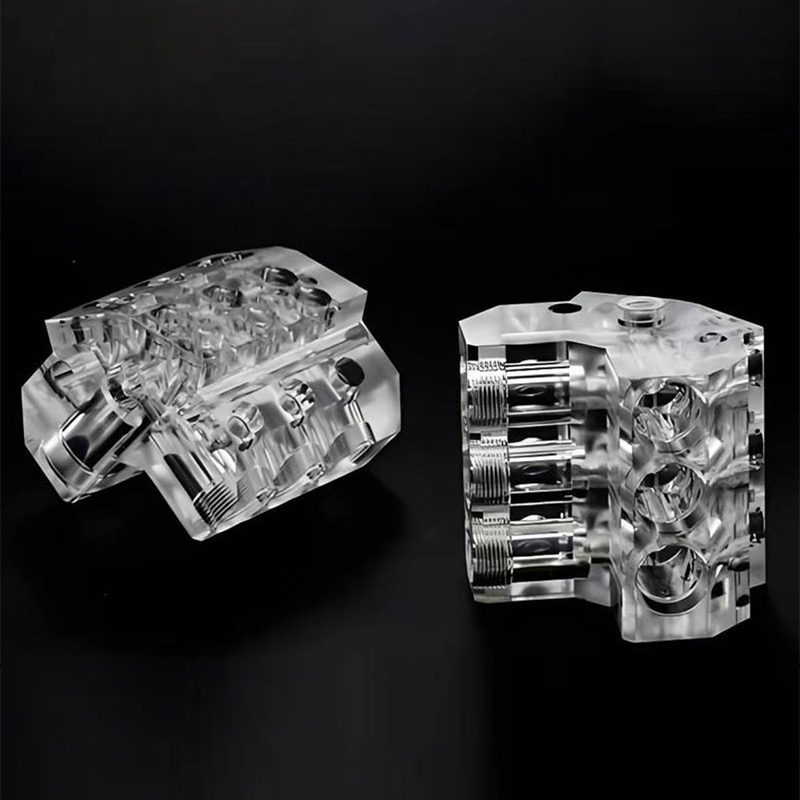
Kertatulostuksen ja kovaterästyökalujen välillä on aukko, joka yllättää monet ohjelmat. Tiimi tarvitsee viisikymmentä tai sata osaa kenttäkokeilua, sertifiointihakemusta tai kaupan lanseerausta varten, mutta määrä ei voi oikeuttaa tuotantomuottia eikä aikajana voi käyttää työkalujen läpimenoaikaa. Silikonimuotin replikointi, jota kutsutaan myös tyhjiövaluksi tai uretaanivaluksi, täyttää tämän aukon tarkasti.
Työnkulku on suoraviivainen. Pääkuvio valmistetaan, tyypillisesti korkearesoluutioisella hartsipainatuksella tai koneistamalla, ja viimeistellään täsmälleen lopullisen osan vaatimaan pintaan, koska silikoni kopioi uskollisesti kaikki yksityiskohdat, myös puutteet. Mestari on ripustettu kehyksiin ja koteloitu nestemäiseen silikoniin, joka kovetetaan ja leikataan sitten auki huolellisesti suunniteltua jakolinjaa pitkin. Polyuretaanihartsit, jotka on valittu simuloimaan ABS:ää, polypropeenia, kumia, lasitäytteistä nylonia tai läpinäkyvää akryylia, kaadetaan sitten tyhjiössä onteloon. Yksittäinen muotti tuottaa tyypillisesti tulosta 20–25 laatukopiota, ennen kuin mittojen siirtyminen vaatii uuden työkalun , joten sadan kappaleen tilaus suunnitellaan neljän tai viiden rinnakkain kulkevan muotin ympärille.
Alla oleva kaavio näyttää keskimääräiset tuotantotunnit valmiita kappaleita kohti eräkoon kasvaessa, mikä on selkein tapa nähdä, missä kukin reitti ansaitsee paikkansa.
Näistä käyristä seuraa viisi havaintoa. Yhden erän kohdalla silikonimuovaus on ylivoimaisesti vähiten tehokkain tapa, koska koko muotinvalmistus on ladattu yhdelle kappaleelle, minkä vuoksi kukaan ei tee yksittäistä kappaletta. Kymmenen kappaleen verran silikonikäyrä on romahtanut dramaattisesti ja on jo lähellä kahta muuta osoittaen kuinka nopeasti homeen poisto toimii ostajan eduksi. Viidenkymmenen kappaleen jälkeen kaikki kolme käyrää litistyvät, mikä tarkoittaa, että lisätilavuus ei enää paljon muuta osakohtaista työtä ja päätös siirtyy sen sijaan materiaalin ominaisuuksiin ja toleranssiin. 3D-tulostuskäyrä on tasaisin koko valikoimalla, mikä on sen hiljainen etu: se on ennustettavissa millä tahansa määrällä, ilman suunnitteluvaihetta. CNC-käyrä laskee edelleen loivasti yli kahdensadan kappaleen, koska ohjelmointi ja kiinnitys ovat kertaluonteisia ponnisteluja, jotka jakautuvat kasvavalle ajolle, minkä vuoksi mukautetuista cnc-työstöpalveluista tulee usein tehokkain reitti juuri sellaisilla volyymeillä, joissa prototyyppimenetelmät lopettavat skaalauksen .
Pintakäsittely: vaihe, joka määrittää koetun laadun
Mittasuhteeltaan täydellinen osa, jossa on epäjohdonmukainen viimeistely, tuomitaan epäonnistuneeksi jokainen, joka ei pidä jarrusatulaa. Pintakäsittely ei siis ole kosmeettinen koristelu; se on vaihe, jossa suunnittelutyö tulee näkyviin, ja se tulisi määritellä yhtä tarkasti kuin toleranssihuomautus.
Alla on lueteltu tärkeimmät yhden luukun alustassa saatavilla olevat hoidot ja mihin kukin todellisuudessa on tarkoitettu.
- Hionta ja kiillotus, joka poistaa kerrosviivat painetuista osista ja valmistelee pinnan maalausta tai pinnoitusta varten.
- Helmi- ja hiekkapuhallus, joka tuottaa tasaisen mattapinnan, joka piilottaa pienet työkalujäljet ja antaa pinnoitteille mekaanisen avaimen.
- Ruiskumaalaus kiilto-, satiini-, matta-, pehmeä- ja teksturoiduissa järjestelmissä, jotka on sovitettu toimitettuun väriviittaukseen sanallisen kuvauksen sijaan.
- Alumiinin anodisointi, joka lisää kontrolloidun oksidikerroksen korroosionkestävyyttä ja väriä varten ilman merkittävää mittamuutosta.
- Jauhemaalaus teräs- ja alumiiniosille, jotka tarvitsevat paksun iskunkestävän kalvon.
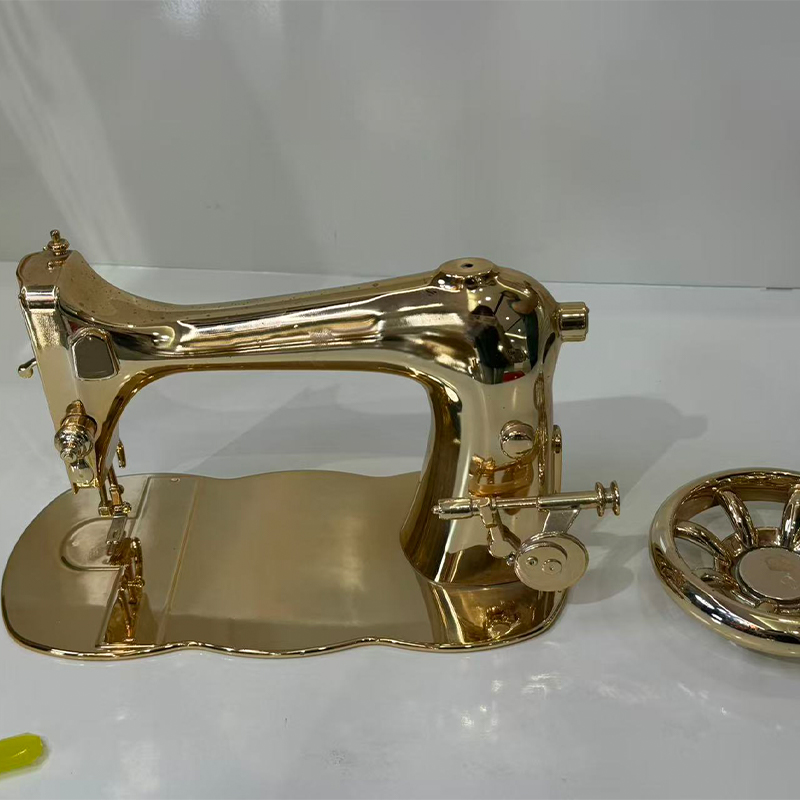
- Galvanointi ja tyhjiömetallointi heijastaville ja koristeellisille pinnoille sekä metalli- että muovialustoille.
- Silkkipainatus, tampopainatus ja lasermerkintä logoille, legendoille ja jäljitettävyyskoodeille.
Kaksi lajia erottaa hyvän viimeistelyn keskinkertaisesta viimeistelystä. Ensimmäinen on peittäminen: kierteet, laakerien reiät, tiivistyspinnat ja sähköiset kosketuspinnat on suojattava, jotta kalvon rakentaminen ei kuluta toleranssia, jonka saavuttamiseksi koneistaja on työskennellyt. Tyypillinen maalijärjestelmä lisää 30-60 mikronia pintaa kohden, mikä riittää muuttamaan mukavan liukuvan sovituksen häiriösovitukseksi jos se levitetään peittämättömään poraukseen. Toinen on värinsäätö standardoidussa valaistuksessa, koska työpajaloistelamppujen alla hyväksytty väri ei sovi esittelytilan valaistukseen, ja uudelleentyöstö siinä vaiheessa on tuskallista kaikille.
Mikä työ todella saapuu yhden luukun alustalle
Vakiintuneen toimittajan käsittelemien projektien tyypillisen yhdistelmän ymmärtäminen auttaa ostajaa arvioimaan, ovatko hänen omat vaatimuksensa rutiinia vai poikkeuksellisia kyseiselle myymälälle. Alla oleva jakauma kuvastaa edustavaa mallia saapuvasta työstä teollisuusasiakkaiden kesken.
Tämä jakelu sisältää useita opetuksia ostajille. Toiminnallinen prototyyppien valmistus on edelleen suurin yksittäinen luokka, mikä vahvistaa, että useimmat nykyaikaiselta alustalta lähtevät osat on tarkoitettu testattavaksi eikä vain katsottavaksi, ja siksi ne on rakennettava materiaaleista, joissa on merkityksellisiä mekaanisia tietoja. Pienimääräiset loppukäyttöosat muodostavat toiseksi suurimman lohkon, ja niiden kasvu on selkein todiste siitä, että lisä- ja siltaprosessit ovat siirtyneet mallipajasta todelliseen tuotantoon. Suunnittelun validointimallit muodostavat edelleen noin viidenneksen saannista, mikä heijastaa sitä, kuinka paljon arvoa tiimit edelleen antavat fyysisen esineen pitämiselle tarkastuksen aikana. Työkalu- ja muottimestarit ovat pienempi, mutta teknisesti vaativa osuus, koska mestarikuviot on viimeisteltävä loppuosan tasolle ennen replikoinnin aloittamista. Jälkimarkkinat ja varaosat edustavat nopeimmin kasvavaa segmenttiä monilla aloilla, koska digitaalinen varasto poistaa tarpeen varastoida hitaasti liikkuvia komponentteja. toimittaja, joka säilyttää validoidut prosessitiedostot, voi kopioida lopetetun osan vuosia alkuperäisen ajon jälkeen .
Kuinka arvioida Kiinan 3D-tulostuspalvelutehdas ennen kuin sitoudut
Valinta 3D-tulostuspalveluntarjoajien ja koneistustoimittajien joukosta on jäsenneltyä harjoittelua, ei vaistonvaraista. Alla oleva järjestys heijastaa sitä, missä järjestyksessä kysymyksillä on merkitystä, ja se kannattaa käydä läpi ennen ensimmäistä järjestystä kuin ensimmäisen tehtävän jälkeen.
- Vahvista prosessin leveys. Kysy, tehdäänkö hartsi, nailon, metalli, koneistus, valu ja viimeistely talon sisällä vai alihankintana, ja pyydä vastausta prosessi kerrallaan.
- Pyydä todellisen tiedostosi suunnittelun valmistusta koskeva tarkistus. Palautteen laatu, ei sen nopeus, paljastaa suunnittelun syvyyden.
- Luoda tarkastuskäytäntö. Kysy mitä mitataan, millä laitteilla, millä taajuudella ja mikä raportti toimituksen mukana.
- Selvitä materiaalin jäljitettävyys. Todistuksissa tulee mainita osissasi käytetty tietty erä, ei luokka yleensä.
- Testaa viestintää teknisellä kysymyksellä, johon ei ole yksinkertaista vastausta, ja tarkkaile, saatko insinöörin vai myyntivastauksen.
- Tarkista immateriaalioikeuksien käsittely, mukaan lukien luottamuksellisuusehdot, tiedostojen säilytyskäytäntö ja onko geometriaa koskaan käytetty esittelynä.
- Suorita maksullinen pilotti aidolle osalle ennen ohjelman siirtoa ja arvioi pilottia dokumenttien sekä itse osien perusteella.
Kaksi varoitusmerkkiä ansaitsevat erityistä huomiota. Toimittaja, joka hyväksyy kaikki vaatimukset ilman kysymystä toleranssitavoitteesta, peruspisteen valinnasta tai toiminnallisista pinnoista, ei todennäköisesti ole avannut tiedostoa. Ja toimittaja, joka ilmoittaa samanlaisen läpimenoajan hartsille, nailonille, metallille ja koneistetuille ruostumattomille osille, lainaa mallia eikä kapasiteettia. Luotettavin menestyvän pitkäaikaisen suhteen ennustaja on ennen ensimmäisen osan tekemistä esitettyjen kysymysten laatu.
Suunnittelusta tuotteeseen työnkulku yhdellä alustalla
Integroidun älykkään valmistusalustan arvo on helpoimmin havaittavissa, kun koko reitti piirretään yhtenä jatkuvana ketjuna ostotilausten sarjan sijaan. Alla oleva kaavio kartoittaa seitsemän vaihetta, jotka tyypillinen osa kulkee ensimmäisestä keskustelusta pakattuun lähetykseen.
Jokainen vaihe tässä ketjussa on olemassa suojellakseen seuraavaa. Suunnittelun ja valmistettavuuden tarkastelussa havaitaan geometrian ongelmat, vaikka ne on edelleen halpoja korjata CAD:ssä, ja tämä estää suurimman osan vältettävistä viiveistä. Digitaalinen prosessisuunnittelu korjaa asennukset, kiinnikkeet ja työstöradat ennen kuin materiaalia kuluu, joten myymälä toteuttaa suunnitelman improvisoinnin sijaan. Materiaalin ja reitin valinta on päätöspiste, jossa aikaisempia vertailukaavioita todella sovelletaan tiettyyn osaan. Valmistuslohko on piirretty yhdeksi yksiköksi tarkoituksella, koska painatus ja koneistus tehdään usein samalle komponentille sen sijaan, että ne olisivat vaihtoehtoja. Alemmalla rivillä näkyy viimeistelyketju, jossa silikonireplikointi moninkertaistaa validoidun osan eräksi, pintakäsittely antaa sille lopullisen identiteetin ja tarkastus sulkee silmukan vertaamalla fyysistä tulosta alkuperäiseen tarkoitukseen. mitään ei toimiteta ilman todisteita siitä, että se vastaa mallia, josta se on peräisin .
Tietoja Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. on teollisen innovaation ja valmistuksen edelläkävijä. Asiantunteva suunnittelutiimimme tekee asiakkaiden ideoista käytännöllisiä, esteettisiä tuotemalleja. Tarjoamme 3D-tulostusta hartsille, nailonille, metallille ja muille materiaaleille, ja meillä on edistynyt koneistus. Silikonimuottien replikointi mahdollistaa edullisen ja erittäin tarkan pientuotannon. Pintakäsittelyt, kuten maalaus, parantavat tuotteen ulkonäköä. Yhden luukun palvelumme ansiosta asiakkaat voivat viimeistellä suunnittelusta tuotteeksi -prosessin yhdellä alustalla, mikä säästää aikaa ja kustannuksia. Tavoitteenamme on olla luotettava pitkäaikainen kumppani teollisuuden kehittämisessä.
Käytännössä tämä rakenne tarkoittaa, että asiakas voi saapua luonnoksen, toiminnallisen vaatimuksen tai vanhan komponentin kanssa, josta ei enää ole piirustuksia, ja lähteä tarkastetuilla, valmiilla osilla ilman, että hän koskaan hallitsee toista toimittajaa. Suunnittelutiimi kääntää tarkoituksen valmistettavaksi geometriaksi, lisäaine- ja koneistusosastot tuottavat sen, replikointilinja moninkertaistaa sen, kun erää tarvitaan, ja viimeistelyosasto toimittaa sen loppumarkkinoiden odottamassa kunnossa. Jokaisella vaiheella on sama osanumero, sama toleranssitietue ja sama yhteyspiste.
Teollisuuden sovellukset ja mihin jokainen reitti sopii
Autot ja liikkuvuus
Kehitysohjelmat perustuvat painettuihin sisäverhoiluihin sopivuustutkimuksia varten, nailonkanaviin ja kannakkeisiin konepellin pakkauskokeisiin sekä koneistetuihin alumiinikoteloihin voimansiirron ja akun testauslaitteille. Moottoriurheilu- ja erikoisajoneuvojen rakentajat käyttävät samaa yhdistelmää aidosti pienimääräisiin loppukäyttöosiin, joissa kova työkalu ei koskaan olisi perusteltua.
Lääketieteelliset laitteet ja laboratoriolaitteet
Instrumenttikotelot, kirurgiset ohjaimet, käsikappaleiden rungot ja nesteen jakoputket hyötyvät monimutkaisen painetun geometrian ja koneistettujen tiivistyspintojen yhdistelmästä. Ruostumattoman teräksen cnc-työstöpalvelut määritellään täällä usein komponenteille, jotka on steriloitava toistuvasti, eikä jäljitettävien materiaalien dokumentaatio ole neuvoteltavissa.
Kulutuselektroniikka ja kodinkoneet
Ulkoasumallit, jotka on valmistettu hartsimestareista ja maalattu väristandardin mukaan, ovat taajuusmuuttajan suunnittelukatsaukset, kun taas valetut uretaani-erät tarjoavat pilottirakennuksia ja sertifiointinäytteitä. Koneistetut alumiiniset keskikehykset ja lämmönlevittimet näkyvät samoissa ohjelmissa, minkä vuoksi kaupallinen 3D-tulostuspalvelu, joka myös koneistaa, on paljon hyödyllisempi kuin ei.
Teollisuusautomaatio ja robotiikka
Varren päätytyökalut, mukautetut tarttujat, anturikiinnikkeet ja suojat ovat klassisia ehdokkaita cnc-koneistuksen prototyyppipalveluun, jota tukee lisäysominaisuus. Vaatimukset muuttuvat, kun tuotantolinja otetaan käyttöön, joten kyky tarkistaa valaisinta ja saada uusi versio muutamassa päivässä on arvokkaampi kuin marginaalinen parannus yksittäisessä prosessissa.
Valmistelee tiedostoja ja teknisiä tietoja, jotka saavat hyvät osat takaisin
Toimittajat voivat työskennellä vain sillä, mitä he saavat, ja yllättävän suuri osa laatukiistoista juontuu pikemminkin puutteellisista tiedoista kuin valmistusvirheistä. Parametrisen tiedoston, kuten STEP, lähettäminen minkä tahansa mesh-viennin kanssa antaa toimittajalle mahdollisuuden rakentaa työstöradat tarkasti uudelleen, koska verkko hylkää kaarevan pinnan matemaattisen määritelmän ja pakottaa koneistajan arvioimaan sitä.
Toleransseja tulee soveltaa valikoivasti. Jokaisen mittasuhteen merkitseminen kriittiseksi ei kerro toimittajalle mitään ja pakottaa heidät käsittelemään löyseimpiä ominaisuuksia yhtä huolellisesti kuin tiukimpana. Kun tunnistat kolmesta viiteen ominaisuutta, jotka todella ohjaavat toimintoa, koko prosessisuunnitelma voidaan organisoida niiden suojaamisen ympärille. Peruspisteen valinta ansaitsee saman pohdinnan: peruspistekaavion tulee heijastaa osan sijoittelua kokoonpanossaan, jotta tarkastusraportti vastaa kysymykseen, jota suunnittelu todella kiinnostaa.
Ilmoita lopuksi käyttötarkoitus. Toimittaja, joka tuntee kiinnikkeen näkevän tärinää korotetussa lämpötilassa, ohjaa materiaalivalintaa eri tavalla kuin se, joka olettaa sen olevan näyttömalli. Tämä yksittäinen kontekstilause estää usein koko iteraatiosilmukan, eikä sen sisällyttäminen ensimmäiseen viestiin maksa mitään.
Usein kysytyt kysymykset
Q1: Kuinka voin valita 3D-tulostuspalvelujen ja CNC-koneistuksen välillä uutta osaa varten?
Aloita toleranssista ja geometriasta. Jos kappaleessa on sisäisiä kanavia, ristikoita tai orgaanisia muotoja, joihin leikkuutyökalu ei pääse käsiksi, lisäainevalmistus on luonnollinen tapa. Jos osa tarvitsee ±0,05 mm:n tai sitä tiukempia ominaisuuksia, tarvitsee tietyn sertifioidun metalliseoksen tai tarvitsee hienon koneistetun pintakäsittelyn, koneistus on ratkaisu. Monet todelliset komponentit tarvitsevat molempia, jolloin bulkkimuoto tulostetaan ja kriittiset pinnat koneistetaan jälkeenpäin, ja molempia ominaisuuksia käyttävä toimittaja voi suunnitella tämän sarjan yhteen prosessidokumenttiin kahden ostotilauksen sijaan.
Q2: Mitä tiedostomuotoja ja tietoja minun tulee lähettää pyynnön kanssa?
Lähetä STEP- tai IGES-tiedosto geometrisena master-tiedostona sekä 2D-piirustus, joka näyttää kriittiset mitat, peruspisteet, pinnan viimeistelyvaatimukset ja materiaalispesifikaatiot. Sisällytä määrä, suunniteltu sovellus ja mahdollinen lainsäädännöllinen konteksti. Jos värillä tai tekstuurilla on merkitystä, anna fyysinen viittaus tai tunnistettu värikoodi sanallisen kuvauksen sijaan. Jos verkkomuotoa, kuten STL-muotoa, käytetään puhtaasti additiivisessa työssä, vahvista vientiresoluutio, koska karkea verkko näyttää näkyvät viisteet kaarevilla pinnoilla.
Q3: Voidaanko painettuja osia käyttää todellisina tuotantokomponentteina vai vain prototyyppeinä?
Ne voivat olla aitoja tuotantokomponentteja, kun materiaali ja prosessi valitaan tietoisesti. Nailonjauhepetiosat, erityisesti täytetyt lajikkeet, toimivat loppukäyttöön kiinnikkeinä, koteloina, kanavina ja kiinnikkeinä monilla teollisuudenaloilla. Metallipainettuja osia käytetään tuotannossa, jossa geometriaa ei voida valmistaa muulla tavalla, edellyttäen, että ne on oikein kuormitettu ja viimeistelty toiminnallisille pinnoille. Käytännön rajoituksia ovat pinnan viimeistely, saavutettavissa oleva toleranssi ilman toissijaista työstöä ja pitkäaikainen käyttäytyminen ultraviolettialtistuksessa tai jatkuvassa lämmössä, jotka kaikki on vahvistettava tietyssä materiaalitietolomakkeessa.
Q4: Kuinka monta osaa yksi silikonimuotti voi tuottaa ennen kuin laatu heikkenee?
Tyypillinen muotti tuottaa noin 20-25 hyväksyttävää kopiota, vaikka tarkka luku riippuu osan geometriasta, alaleikkauksista ja käytetystä valuhartsista. Aggressiiviset alaleikkaukset ja terävät sisäkulmat kuluttavat silikonia nopeammin. Suurempia vaatimuksia varten useita identtisiä muotteja valmistetaan samasta isosta ja niitä käytetään rinnakkain, mikä säilyttää johdonmukaisuuden koko erässä ja lyhentää kokonaisaikataulua. Koska jokainen muotti on otettu yhdeltä isännältä, muottien välinen mittasuhde on yleensä hyvin läheinen.
Q5: Mitkä toleranssit ovat realistisesti saavutettavissa koneistetuissa alumiini- ja ruostumattomassa teräsosissa?
Rutiininomainen 3-akselinen työ kestää ±0,02 mm hyvin tuetuissa ominaisuuksissa ja samanaikainen 5-akselinen työ kestää ±0,01 mm osissa, jotka on suunniteltu yksivaiheiseen koneistukseen. Näiden lukujen saavuttaminen riippuu seinämän paksuudesta, osan pituudesta, kiinnitysstrategiasta ja lämpöstabiilisuudesta leikkauksen aikana. Pitkät ohuet ominaisuudet ja syvät taskut ovat aina väljempiä kuin kompaktit kiinteät taskut. Tuottavin lähestymistapa on määrittää tiukat toleranssit vain silloin, kun toiminta sitä vaatii, ja keskustella näistä erityispiirteistä toimittajan kanssa ennen prosessisuunnitelman vahvistamista.
Q6: Miten omistusoikeudellisten mallien luottamuksellisuutta käsitellään?
Salassapitosopimus tulee tehdä ennen tiedostojen siirtoa, ja sen tulee kattaa tiedostojen säilytys, sisäinen pääsy, alihankkijan paljastaminen sekä isäntien, kalusteiden ja jäännösmateriaalin hävittäminen projektin päätyttyä. Kysy erityisesti, voisiko geometriasi koskaan esiintyä markkinointinäytteissä tai kykynäytöissä, ja kirjoita vastaus kirjallisesti. Toimittajalla, joka on tottunut työskentelemään kehitysohjelmien kanssa, on jo määritelty prosessi tätä varten ja hän pystyy kuvailemaan sitä epäröimättä.
liittyvät tuotteet
-
 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
 Off-White Resin 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 HT-PLA korkean lämpötilan PLA-materiaalin 3D-tulostuspalvelu
-
 Standard FDM-materiaalien 3D-tulostuspalvelu (PLA, PETG, ABS)
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
