- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

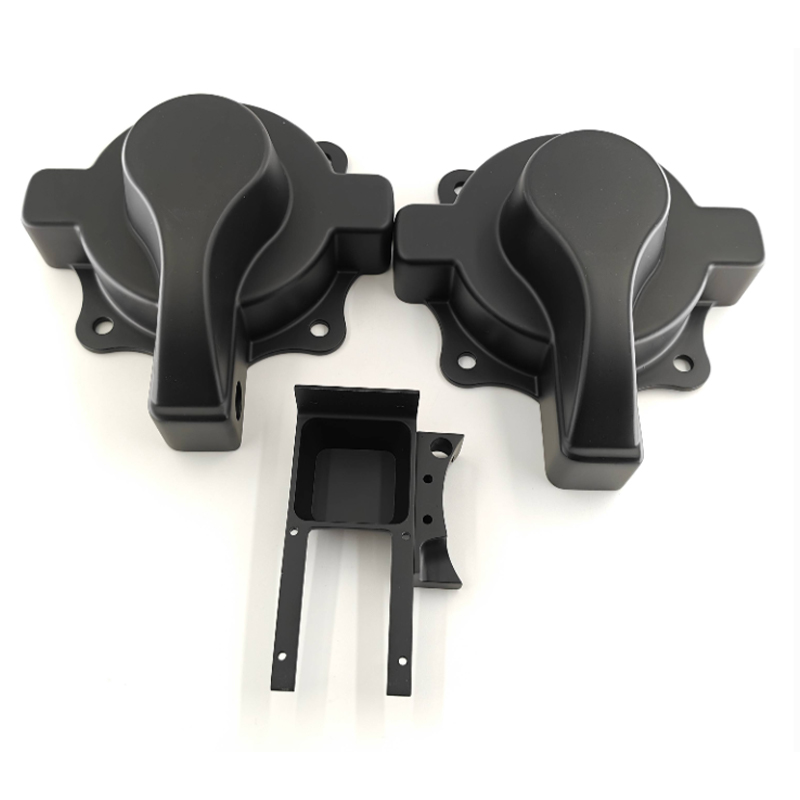
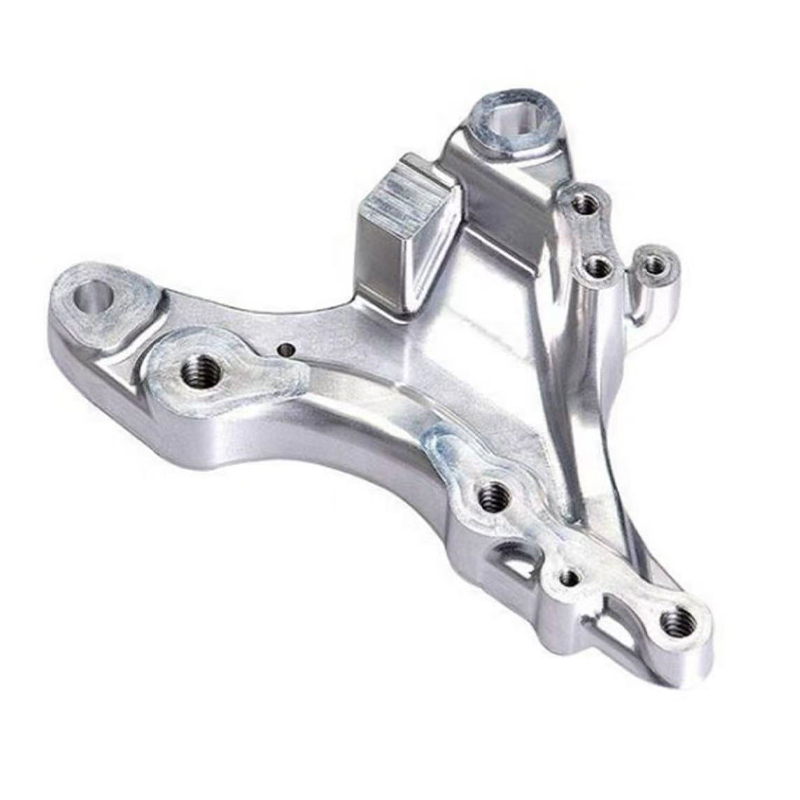
CNC-työstöpalveluopas: 3-akselinen, 4-akselinen, 5-akselinen vertailu
Mitä CNC-työstöpalvelut tarjoavat alumiini- ja metalliosille
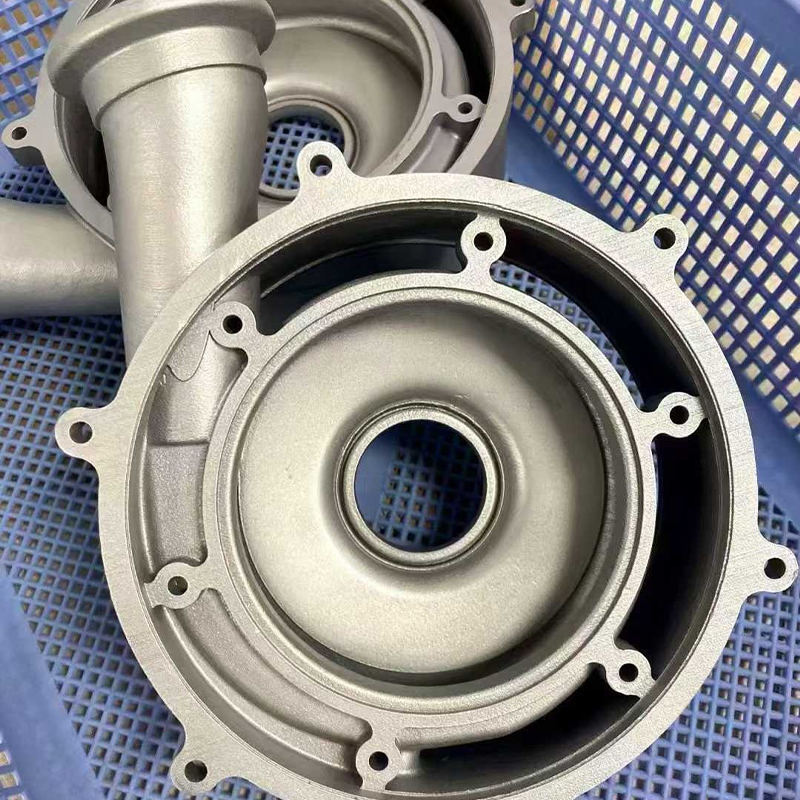
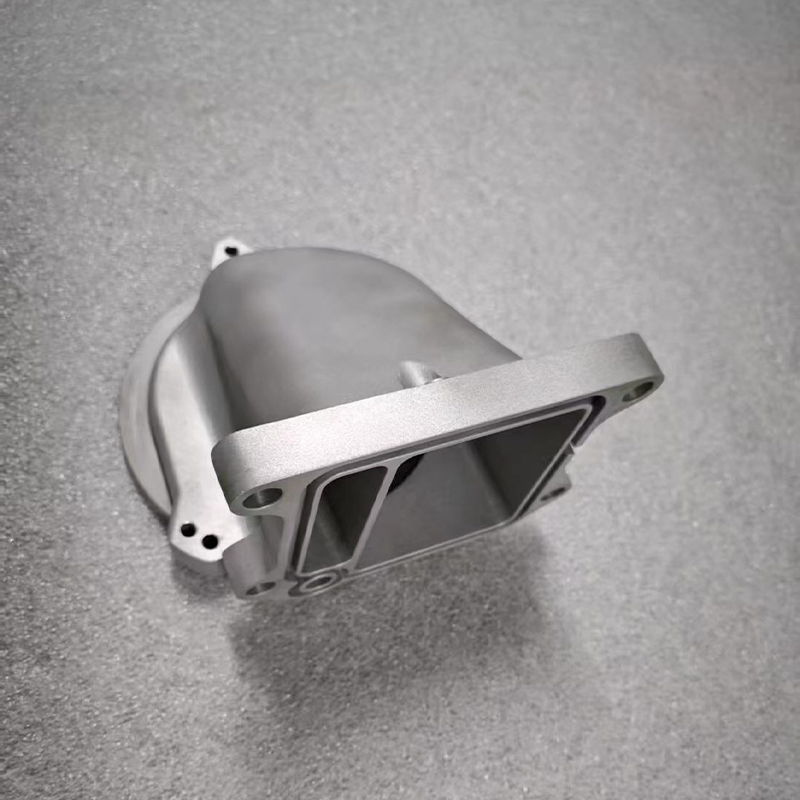
Luotettava CNC-työstöpalvelut kumppanin tulee kyetä ottamaan osaa piirtämisestä valmiiksi komponentiksi tiukoilla, toistettavilla toleransseilla, tasaisella pinnan viimeistelyllä ja materiaalin ominaisuuksilla, jotka vastaavat suunnittelun tarkoitusta. CNC-työstö käyttää tietokoneohjattuja leikkaustyökaluja materiaalin poistamiseen kiinteästä kappaleesta tai tankosta tarkasti ohjelmoidussa järjestyksessä, minkä vuoksi se on edelleen vakiovalinta osille, jotka tarvitsevat mittatarkkuutta, jota lisäys- tai valuprosessit eivät aina pysty yksin takaamaan. Ostajat, jotka etsivät alumiini cnc-palvelu tai laajempaa metalliset cnc-palvelut toimittajat yrittävät tyypillisesti ratkaista yhden kolmesta ongelmasta: he tarvitsevat toiminnallisen prototyypin, joka on koneistettu lopulliseen toleranssiin, he tarvitsevat toistettavan rakenne- tai mekaanisten komponenttien tuotantoajon tai he tarvitsevat monimutkaista geometriaa, joka vaatii samanaikaista moniakselista työkalun liikettä.
Tässä viimeisessä kategoriassa tehdään ero tavallisen kolmiakselisen koneistuksen ja 5-akseliset cnc-työstöpalvelut tulee tärkeäksi. Viisiakselinen kone voi lähestyä työkappaletta lähes mistä tahansa kulmasta yhdellä asennuksella, mikä vähentää uudelleenasemointivirhettä ja avaa geometrioita, kuten kaarevia pintoja, alileikkauksia ja kulmikkaita piirteitä, jotka muutoin edellyttäisivät useita kiinnikkeitä tai erillisiä toimintoja. Kokenut alumiinin työstöpalvelu toimittaja yleensä arvioi osan geometrian, toleranssivaatimukset ja materiaalin käyttäytymisen ennen kuin suosittelee, sopiiko kolmiakselinen, neliakselinen vai viisiakselinen koneistus tiettyyn projektiin.
Seuraavat osiot kattavat yleisimmät CNC-prosessityypit ja niiden ominaisuudet, kuinka CNC-järjestelmät rakentuvat ja kuinka ne leikaavat materiaalia, mihin kukin kokoonpano sopii parhaiten, yksityiskohtaisen vertailun, käytännön huolto-ohjeita ja vastauksia kysymyksiin, joita ostajat useimmiten kysyvät ennen tuotteen valintaa. CNC-työstö Services kumppani.
Oikea CNC-työstötapa riippuu osan geometriasta ja toleranssivaatimuksista, ei pelkästään siitä, kuinka monta akselia kone mainostaa.
CNC-työstöpalveluiden yleiset tyypit ja niiden ominaisuudet
Useimmat palveluntarjoajat CNC-työstö Services Järjestä kykynsä muutaman vakiintuneen konfiguraation ympärille, joista jokainen määrittää kuinka monta akselia leikkaustyökalu tai työkappale voi liikkua samanaikaisesti. Tämä vaikuttaa suoraan tuotettavan geometrian monimutkaisuuteen, osan tarvitsemien asetusten määrään ja saavutettavaan toleranssiin.
| Kokoonpano | Tyypilliset materiaalit | Soveltuu parhaiten |
|---|---|---|
| 3-akselinen jyrsintä | Alumiini, pehmeä teräs, tekniset muovit | Tasainen ja porrastettu geometria, kiinnikkeet, levyt |
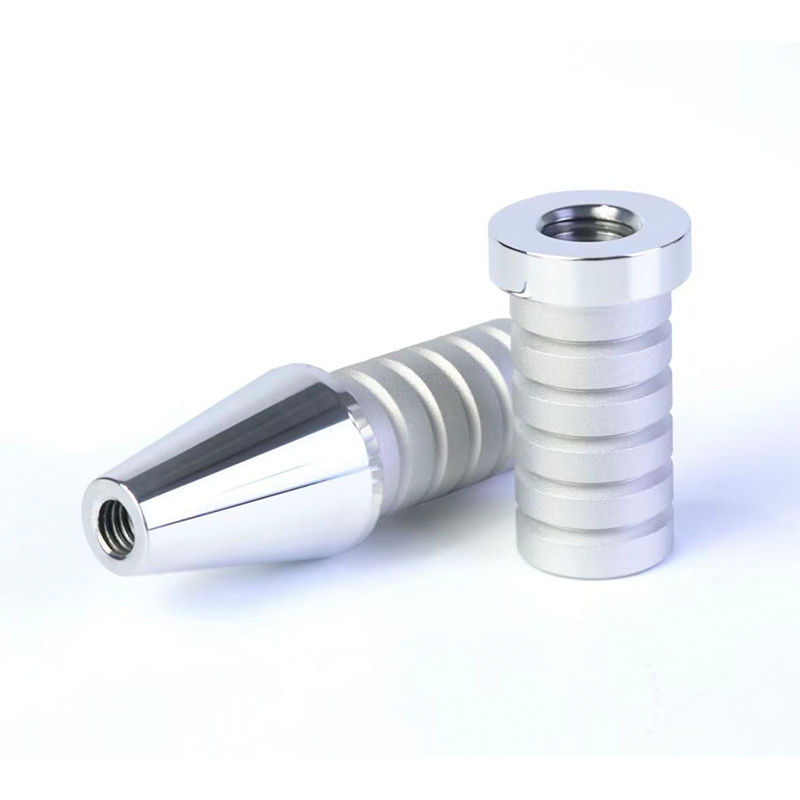
| CNC-sorvaus | Alumiinitankovarasto, ruostumaton teräs, messinki | Sylinterimäiset osat, akselit, holkit, liittimet |
| 4-akselinen koneistus | Alumiiniseokset, seosteräs | Osat, jotka tarvitsevat pyöriviä ominaisuuksia useilla pinnoilla |
| 5-akselinen CNC-työstö | Alumiini, titaani, ruostumaton teräs | Monimutkaiset muotoillut pinnat, ilmailu-avaruustyylinen geometria, yhden asennuksen tarkkuusosat |
Kolmiakselinen jyrsintä on edelleen työhevoskokoonpano suurelle osalle jokapäiväisiä osia, koska se käsittelee tasaiset pinnat, taskut ja porrastetut ominaisuudet tehokkaasti ja pienemmillä osakustannuksilla kuin monimutkaisemmilla kokoonpanoilla. CNC-sorvaus on vakioprosessi aina, kun osa on pohjimmiltaan sylinterimäinen, kuten akselit, holkit tai kierreliittimet ja alumiini cnc-palvelu pyöreisiin osiin keskittynyt parittaa tyypillisesti sorvauskeskukset jännitteellisiin työkaluihin lisätäkseen toissijaisia jyrsintää ilman erillistä asennusta. Neliakselinen koneistus lisää pyörimisakselin, joka antaa työkappaleen esittää useita kasvoja leikkaustyökalussa ilman manuaalista uudelleenasemointia, mikä parantaa sekä tarkkuutta että työkiertoaikaa osissa, joissa on ominaisuuksia useammalla kuin yhdellä sivulla.
Monimutkaisuuden yläpäässä 5-akseliset cnc-työstöpalvelut salli leikkaustyökalun lähestyä työkappaletta käytännössä mistä tahansa kulmasta yhdellä jatkuvalla asetuksella. Tämä on erityisen arvokasta alumiinin työstöprojekteissa, joissa on muotoiltuja pintoja, vinoasennusominaisuuksia tai ohutseinäisiä rakenneosia, joissa toistuva uudelleenasemointi aiheuttaisi kumulatiivisen toleranssin pinoamisen. Ostajat arvioivat an alumiinin työstöpalvelu Uuden osan osalta tätä taulukkoa tulisi käsitellä aloitussuodattimena, koska seinämän paksuus, vaadittu toleranssi ja pinnan viimeistelyvaatimukset määräävät lopulta sopivan kokoonpanon.
Osageometrian sovittaminen oikean akselin konfiguraatioon vähentää asetuksia, parantaa toleranssin hallintaa ja lyhentää yleistä läpimenoaikaa.
Miten CNC-työstöjärjestelmät toimivat: periaatteet ja rakenne
Jokainen CNC-työstö Services toiminta noudattaa samaa taustalla olevaa logiikkaa: CAD-malli muunnetaan CAM-työstöradoiksi, nämä työstöradat käännetään koneellisesti luettavaksi G-koodiksi, ja koneen ohjain suorittaa koodin siirtääkseen pyörivää leikkaustyökalua suhteessa kiinteään tai pyörivään työkappaleeseen. Konetyyppien välillä muuttuu se, kuinka moneen suuntaan suhteellinen liike voi tapahtua ja kuinka jäykästi koneen rakenne pitää toleranssin leikkaamisen aikana.
Ydinrakenneosat
- Jäykkä konealusta ja pilari, jotka kestävät taipumista leikkausvoimien vaikutuksesta, mikä vaikuttaa suoraan saavutettavaan toleranssiin ja pinnan viimeistelyyn
- Karakokoonpano, joka pyörittää leikkuutyökalua materiaaliin sopivilla nopeuksilla, jolloin alumiinilta vaaditaan yleensä korkeampia karanopeuksia kuin kovemmilla seoksilla
- Lineaariset ja pyörivät akselit, joita käytetään kuularuuveilla tai lineaarisilla moottoreilla ja jotka asettavat työkalun tai työkappaleen toistettavalla tarkkuudella
- Työkalunvaihtaja, joka vaihtaa automaattisesti leikkuutyökaluja toimintojen välillä, mikä vähentää manuaalista puuttumista pitkien tuotantoajojen aikana
- Jäähdytysnesteen ja lastunpoistojärjestelmät, jotka ohjaavat lämpöä ja kirkastaa materiaalia pois leikkausalueelta, mikä on erityisen tärkeää alumiinille, joka tuottaa pitkiä, sitkeitä lastuja suurilla syöttönopeuksilla
Konetarjoukseksi 5-akseliset cnc-työstöpalvelut , lisäpyörivät akselit ovat tyypillisesti nivelpöydän tai pyörivän karan pään muodossa, joista kumpi tahansa sallii työkalun kallistumisen suhteessa työkappaleeseen sen sijaan, että työkappaletta käsin suunnattaisiin uudelleen. Tällä kyvyllä on eniten merkitystä osissa, joissa on yhdistelmäkäyriä tai ominaisuuksia, joita ei ole kohdistettu yksinkertaiseen X-Y-Z-ristikkoon, koska se mahdollistaa työkalun pysymisen kohtisuorassa leikkauspintaan nähden koko toimenpiteen ajan, mikä parantaa pinnan viimeistelyä ja vähentää työkalun kulumista verrattuna kulmaan päin olevan pinnan lähestymiseen.
Materiaalien käyttäytyminen muokkaa myös koneen asetuksia. Alumiinin työstö toimii yleensä suuremmilla karan nopeuksilla ja syöttönopeuksilla kuin teräs tai titaani, koska materiaali on pehmeämpää ja lämpöä johtavampaa, mutta se vaatii myös huolellista lastunhallintaa ja asianmukaisia työkalupinnoitteita, jotta leikkaustyökalun reunat eivät muodostu. Osaava metalliset cnc-palvelut toimittaja säätää karan nopeutta, syöttönopeutta ja jäähdytysnestestrategiaa tietyn leikattavan metalliseoksen perusteella sen sijaan, että soveltaisi yhtä yleisohjelmaa kaikille materiaaleille.
Koneen jäykkyys, akselikonfiguraatio ja materiaalikohtaiset leikkausparametrit yhdessä määrittävät toleranssin ja viimeistelyn, jonka CNC-toimittaja voi jatkuvasti toimittaa.
Sovellusskenaariot ja valintakriteerit alumiinin ja metallin CNC-työstölle
Oikean valinta CNC-työstö lähestymistapa alkaa sovittamalla osan toiminto ja geometria prosessiin, joka pystyy täyttämään toleranssi- ja tilavuusvaatimukset taloudellisesti. Alla olevassa taulukossa esitetään yleiset sovellusskenaariot tärkeimpien valintatekijöiden ohella.
Yleiset sovellusskenaariot
| Keskeiset valintakriteerit
|
Osaa, jossa on ominaisuuksia vain yhdellä tai kahdella pinnalla, käsitellään usein tehokkaasti kolmiakselisella jyrsinnällä tai sorvauksella, jolloin työkiertoajat ja kustannukset pysyvät ennustettavissa. Osa, jossa on yhdistelmäkäyriä, alileikkauksia tai kulmikkaita ulokkeita useilla pinnoilla, on vahvempi ehdokas 5-akseliset cnc-työstöpalvelut , koska toimintojen yhdistäminen yhdeksi kokoonpanoksi vähentää toleranssipinoa, joka johtuu osan siirtämisestä useiden kiinnittimien väliin. Materiaalivalinnat ohjaavat myös prosessipäätöksiä: alumiinia suositaan yleensä kevyinä rakenneosina ja lämpöä haihduttavina komponentteina, kun taas ruostumaton teräs tai seosteräs valitaan, kun vaaditaan suurempaa lujuutta, kulutuskestävyyttä tai korroosionkestävyyttä, vaikka nämä materiaalit tyypillisesti koneistuvat hitaammin kuin alumiini.
Tilausmäärä muokkaa myös CNC-työn taloudellisuutta. Yksi prototyyppi tai kourallinen yksiköitä harvoin oikeuttaa laajaa kiinnityssuunnittelua, kun taas useiden satojen identtisten osien tuotantoajo hyötyy investoinneista erityiseen kiinnitykseen ja optimoituihin työstöradoihin, jotka lyhentävät kappalekohtaista työkiertoaikaa. Yritykset hankkivat a CNC-työstö Services toimittaja aliarvioi ensimmäistä kertaa usein kuinka paljon kiinnittimen suunnittelu- ja ohjelmointiaika vaikuttaa monimutkaisten osien kokonaistoimitusaikaan, erityisesti viisiakselisissa töissä, joissa työstöradan simulointi on välttämätöntä työkalun törmäysten välttämiseksi.
Geometrinen monimutkaisuus ja vaadittu toleranssi, ei pelkästään osan koko, määrittävät, tarvitseeko projekti kolmiakselista, neliakselista vai viisiakselista koneistusta.
Yksityiskohtainen vertailu: alumiinin CNC-työstöpalvelun toleranssi ja sykliaika
Alla oleva viivakaavio vertailee likimääräisiä saavutettavissa olevia toleranssialueita yleisissä CNC-kokoonpanoissa tavallisesta kolmiakselisesta jyrsinnästä viisiakseliseen koneistukseen osan monimutkaisuuden kasvaessa. Nämä arvot edustavat yleisiä teollisuuden alueita eikä minkään yksittäisen koneen taattua spesifikaatiota, ja todelliset tulokset riippuvat koneen kunnosta, työkaluista ja materiaalista.
Kaavio esittää johdonmukaista mallia CNC-kokoonpanoissa: ohjattavien akselien määrän kasvaessa saavutettava toleranssi yleensä kiristyy, koska rakennuksen aikana tarvitaan vähemmän manuaalisia uudelleenasemointivaiheita. Viisiakselinen koneistus pyrkii pitämään tiukimmat tässä esitetyt toleranssit, koska osa pysyy kiinnitettynä yhdessä asennuksessa koko toiminnan ajan, mikä eliminoi pienet kohdistusvirheet, joita kertyy, kun osa on irrotettu ja kiinnitetty uudelleen alemman akselin koneilla suoritettavien toimintojen välillä. Tavallinen kolmiakselinen jyrsintä pystyy edelleen hyvin yksinkertaisempaan geometriaan, mutta vaatii yleensä lisäasetuksia useille pinnoille, mikä lisää mahdollisuutta kumulatiivisiin virheisiin. Vaikka yleiset sorvaustoiminnot ovat erinomaisia sylinterimäisen tarkkuuden kannalta, ne osoittavat tässä laajemman alueen, koska se heijastaa laajaa yhdistelmää osien monimutkaisuutta yhden ominaisuuden sijaan. Ostajille, jotka painavat an alumiini cnc-palvelu a vastaan 5-akseliset cnc-työstöpalvelut toimittaja, tämä trendi selittää, miksi tiukemman toleranssin, monipuoliset osat ohjataan usein viisiakselisiin laitteisiin, vaikka kyseisen laitteen tuntihinta on tyypillisesti korkeampi kuin yksinkertaisemmissa kolmiakselisissa töissä.
Toleranssi yleensä kiristyy akselien määrän kasvaessa, pääasiassa siksi, että vähemmän asetuksia tarkoittaa vähemmän kumulatiivista kohdistusvirhettä.
Moniakselisen ja alumiinin CNC-koneistuksen käyttöönotto alalla
Edistyneempien CNC-konfiguraatioiden käyttöönotto on kasvanut tasaisesti, kun koneen kustannukset ovat laskeneet ja CAM-ohjelmistot ovat pystyneet luomaan törmäysvapaita moniakselisia työstöratoja. Teollisuuden yleisten valmistusraporttien mukaan alumiini on säilynyt yhtenä yleisimmin koneistetuista metalleista useilla sektoreilla sen edullisen lujuus-painosuhteen ja työstettävyyden vuoksi. Alla oleva pinottu pylväskaavio havainnollistaa koneen konfiguraation käytön likimääräisen jakautumisen kolmen laajan kysyntäsegmentin kesken ilmaistuna suhteellisina osuuksina absoluuttisten tuotantomäärien sijaan.
Segmenttien välinen kuvio osoittaa, että kolmiakselinen koneistus kantaa edelleen merkittävän osan prototyyppityöstä, suurelta osin siksi, että monilla alkuvaiheen osilla on suhteellisen yksinkertainen geometria, joka ei vaadi moniakselitoimintoa. Sovellusten siirtyessä kohti pienten volyymien tuotantoa ja erityisesti rakenteellisia tai ilmailu-tyyppisiä komponentteja, viisiakselisen koneistuksen osuus kasvaa huomattavasti, mikä heijastaa muotoillun, monitasoisen geometrian kasvavaa yleisyyttä näissä luokissa. Tämä suuntaus on linjassa laajemman alan kommentin kanssa, joka viittaa siihen, että kysyntää 5-akseliset cnc-työstöpalvelut on laajentunut, kun yhä useammat teollisuudenalat ottavat käyttöön kevyitä, monimutkaisia geometrisia alumiinikomponentteja raskaampien tai enemmän kokoonpanoa vaativien mallien tilalle. a metalliset cnc-palvelut toimittaja, tämä viittaa siihen, että on arvokasta ylläpitää kolmen akselin, neljän akselin ja viiden akselin laitteiden sekoitettua kalustoa sen sijaan, että erikoistuisi suppeaan, koska projektivalikoima voi vaihdella merkittävästi riippuen siitä, missä sovellussegmentissä asiakas toimii. Toimittajaa arvioivien ostajien tulee kysyä suoraan, kuinka suuri osa liikkeen kapasiteetista on viisiakselista, jos heidän projektinsa sisältää monimutkaisen geometrian.
Viiden akselin kapasiteetin osuus kasvaa geometrisen monimutkaisuuden myötä, mikä tekee sekakonfiguraatiomyymälästä paremmin mukautuvan prototyyppien, pienivolyymien ja rakenneprojektien kesken.
Pinnan viimeistelyn ja syöttönopeuden suhde metallin CNC-työstössä
Pinnan viimeistelyn laatu ja koneistuksen syöttönopeus ovat läheisesti yhteydessä toisiinsa metalliset cnc-palvelut palveluntarjoajan on tasapainotettava projektin määräaikoja. Nopeammat syöttönopeudet yleensä vähentävät työkiertoaikaa ja kustannuksia, mutta voivat jättää selvempiä työkalujälkiä, ellei niitä yhdistetä viimeistelyyn. Alla oleva sirontakaavio havainnollistaa yleistä, havainnollistavaa suhdetta syöttönopeuden ja tuloksena olevan pinnan karheuden välillä yleisten alumiinin työstöoperaatioiden näytteessä.
Sironneet pisteet suuntautuvat ylöspäin alavasemmasta yläoikeaan osoittaen, että syöttönopeuden kasvaessa pinnan karheus pyrkii myös lisääntymään tässä kuvaavassa näytteessä. Tämä yleinen suhde on hyvin dokumentoitu koneistuskäytännössä: suuremmat syöttönopeudet poistavat materiaalia nopeammin, mutta jättävät leveämpiä, näkyvämpiä kärkijälkiä työkalun siirtojen väliin, ellei jälkikäsittelyä lisätä pienemmällä syöttönopeudella. Pisteiden jakautuminen kullakin syöttönopeustasolla heijastaa myös sitä, että työkalun kunto, materiaalin kovuus ja jäähdytysnesteen käyttö aiheuttavat vaihtelua myös kiinteällä syöttöasetuksella, minkä vuoksi kokeneet koneistajat luottavat harvoin pelkkään syöttöarvoon viimeistelyn laadun ennustamisessa. Projekteissa, joissa on tiukat kosmeettiset tai tiivistyspinnan vaatimukset, an alumiinin työstöpalvelu tyypillisesti ohjelmoi rouhintakierron suuremmilla syöttönopeuksilla, jota seuraa hitaampi viimeistelykulku, jotta saavutetaan vaadittu pinnan karheus pidentämättä syklin kokonaisaikaa enemmän kuin on tarpeen. Ostajien, jotka määrittelevät tiukat pintakäsittelyvaatimukset, tulisi ilmoittaa tästä ajoissa, koska se vaikuttaa sekä ohjelmointistrategiaan että ilmoitettuun läpimenoaikaan.
Pinnan viimeistely ja syöttönopeus asettuvat toisiaan vastaan, joten tiukat kosmeettiset tai tiivistävät pinnat vaativat yleensä hitaamman viimeistelyn.
Koneen käyttö: Kapasiteetin tilannekuva CNC-koneistuspalveluista
Koneiden käyttöaste on käytännöllinen indikaattori siitä, kuinka tehokkaasti a CNC-työstö Services Shop hallinnoi laitteitaan prototyyppien ja tuotantotyön yli. Liikkeen käytössä oleva laitteisto erittäin alhaisella käyttöasteella voi viitata kapasiteetin vajaakäyttöön tai ajoituksen tehottomuuteen, kun taas monimutkaisilla viisiakselisilla laitteilla lähes täydessä käytössä oleva myymälä voi kohdata pidempiä toimitusaikoja uusille tilauksille. Alla oleva mittari näyttää havainnollistavan käyttötilanteen viisiakselisesta työstösolusta tyypillisen tuotantojakson aikana.
Tämän yleisen alueen käyttöluku viittaa siihen, että myymälä käyttää arvokkaampia viisiakselisia laitteitaan huomattavan osan käytettävissä olevista vuorotunneista säilyttäen silti jonkin verran joustavuutta uusien tai kiireellisten tilausten vastaanottamiseksi. Tämän alueen alapuolella oleva käyttöaste viittaa usein aliinvestointeihin myyntiputkessa tai ylikapasiteetin kysyntään nähden, kun taas noin 90 prosentin jatkuva käyttöaste on usein merkki siitä, että myymälän kapasiteetti on lähellä rajallista, mikä voi johtaa uusien viiden akselin töiden pidempiin toimitusaikoihin. Tämä mittari on yksi syy, miksi ostajat arvioivat 5-akseliset cnc-työstöpalvelut palveluntarjoajien tulisi kysyä suoraan nykyisistä läpimenoajoista sen sijaan, että luottaisivat pelkästään markkinoituun kapasiteettiin, koska teknisesti pätevä kone, joka on täynnä, ei auta projektia, jonka määräaika on lähellä. Liikkeet, jotka ylläpitävät kolmen akselin, neljän akselin ja viiden akselin laitteita, tarjoavat yleensä enemmän joustavuutta siirtää vähemmän monimutkaisia töitä pois rajoitetuista viisiakselisista soluista, mikä auttaa pitämään kokonaissuorituskyvyn paremmin ennustettavana asiakkaiden kannalta.
Nykyisen koneen käyttöasteen ja läpimenoajan varmistaminen on yhtä tärkeää kuin teknisen valmiuden vahvistaminen valittaessa CNC-kumppania.
CNC-työstölaitteiden huolto-opas
Tasainen osien laatu alkaen a CNC-työstö Services toimittaja on vahvasti riippuvainen kurinalaisesta laitteiden huollosta. Erityisesti moniakseliset koneet keräävät kulumista enemmän liikkuviin niveliin ja pyöriviin komponentteihin, mikä tekee ennaltaehkäisevästä hoidosta suurempi tekijä pitkän aikavälin tarkkuudessa kuin yksinkertaisemmissa laitteissa.
Rutiinihuollon tarkistuslista
- Tarkasta karan laakerit ja tarkkaile karan juoksua säännöllisesti havaitaksesi varhaiset kulumisen merkit ennen kuin se vaikuttaa pintakäsittelyyn
- Tarkista palloruuvit, lineaariohjaimet ja pyörivän akselin komponentit välyksen varalta ja voitele uudelleen määrätyn aikataulun mukaisesti
- Tarkista työkalun pitimen kunto ja työkalunvaihtajan kalibrointi, jotta vältät epäjohdonmukaisten työkalujen istukan aiheuttamat mittavirheet
- Tarkkaile jäähdytysnesteen pitoisuutta ja suodatusta, koska huonontunut jäähdytysneste nopeuttaa työkalun kulumista ja voi vaikuttaa alumiinipinnan laatuun
- Suorita säännölliset akselin kalibrointitarkistukset, erityisesti 5-akselisissa cnc-työstöpalveluissa käytetyille pyöriville akseleille varmistaaksesi, että paikannustarkkuus ei ole ajautunut
- Pidä ohjausohjelmistot ja jälkiprosessorit ajan tasalla ylläpitääksesi yhteensopivuutta nykyisen CAM-ohjelmoinnin kanssa ja välttääksesi työstöratavirheet
Ennaltaehkäisevien huoltovälien tulisi skaalata koneen todellisen käytön ja leikattavien materiaalien mukaan kiinteän yleisen kalenterin sijaan. Kone, joka käyttää lähes jatkuvia tuotantovuoroja kovemmilla seoksilla, kuten ruostumattomalla teräksellä, tarvitsee yleensä useammin työkalun ja karan tarkastuksen kuin kone, jota käytetään pääasiassa kevyempään alumiinin työstöön. Viisiakselisten koneiden pyörivät akselit ansaitsevat erityistä huomiota, koska jopa pieni kalibrointiryömintä niveltaulukossa voi johtaa paikkavirheen lisääntymiseen monimutkaisen, monitasoisen työstöradan yli. Luotettavat kaupat metalliset cnc-palvelut tyypillisesti dokumentoi nämä huoltovälit sisäisesti ja seuraa karan ja akselin suorituskykytietoja ajan mittaan, mikä mahdollistaa kulumisen havaitsemisen varhaisessa vaiheessa ennen kuin se vaikuttaa toimitettuihin osiin.
Myös materiaalinkäsittelykäytännöillä on merkitystä tasaisen tuloksen saavuttamiseksi. Alumiinivarasto tulee varastoida siten, että vältetään pinnan kontaminaatio ja käsittelyvauriot ennen koneistusta, koska pinnan epätasaisuudet voivat vaikuttaa kiinnitystarkkuuteen ja lopulliseen kosmeettiseen viimeistelyyn. Selkeä kirjaaminen materiaalieristä ja lämpökäsittelytodistuksista soveltuvin osin tukee rakenteellisissa tai turvallisuuden kannalta merkityksellisissä sovelluksissa käytettyjen osien jäljitettävyyttä.
Pyörimisakselin kalibrointi ja karan kunnonvalvonta ansaitsevat erityistä huomiota moniakselisissa koneissa, jotta vältetään asteittainen tarkkuuden siirtyminen.
CNC-koneistuspalvelukumppanin valinta
Valitsemalla a CNC-työstö Services Yhteistyökumppani tietyssä projektissa edellyttää valmiuksien, viestinnän ja loppupään tuen yhdistämistä siihen, mitä osa todella vaatii. Palveluntarjoaja, joka koneistaa vain osia tarkistamatta suunnitelmia valmistettavuuden kannalta, asettaa ostajan puolelle suuremman riskin, erityisesti monimutkaisissa geometrioissa, jotka saattavat vaatia pieniä rakennemuutoksia, jotta vältetään liialliset työkalun käyttöongelmat tai ohuet, tukemattomat seinäosat. Etsi kumppani, joka tarkistaa piirustuksista koneistettavuusongelmia, kuten pitkiä ja vähemmän jäykkiä työkaluja vaativat syvät taskut, ennen kuin sitoutuu tuotantoon.
On myös syytä arvioida, voiko toimittaja tukea projektia alkuperäisen koneistusoperaation jälkeen. Monet osat vaativat toissijaista viimeistelyä, kuten anodisointia, hiekkapuhallusta tai maalausta, ja valmistajan tai toimittajan, joka voi koordinoida nämä vaiheet koneistuksen rinnalla, koordinointi vähenee verrattuna erillisten toimittajien hallintaan kussakin vaiheessa. Palveluntarjoajat, jotka tarjoavat myös 3D-tulostusta varhaisen vaiheen prototyyppien valmistukseen ja silikonimuottien replikointia edulliseen, korkean tarkkuuden pienierätuotantoon, tarjoavat asiakkaille laajemman työkaluvalikoiman suunnittelun validoimiseksi ennen täydellisiin CNC-tuotantoajoihin sitoutumista.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. toimii tässä tilassa OEM-kaupallisena 3D-tulostuspalvelun valmistajana ja ODM:n suurten 3D-tulostuspalvelujen toimittajana, ja sen kyky ulottuu edistyneeseen koneistukseen hartsin, nailonin ja metallin 3D-tulostuksen ohella. Yhtiön suunnittelutiimi työskentelee asiakkaiden kanssa muuttaakseen varhaiset konseptit käytännöllisiksi, valmistettaviksi tuotesuunnitelmiksi, mikä on erityisen arvokasta silloin, kun osaa arvioidaan CNC-tuotantoa varten ja pienet geometrian muutokset voivat merkittävästi lyhentää koneistusaikaa. Sen silikonimuottien replikointiprosessi tukee edullista, erittäin tarkkaa pienten erien tuotantoa, kun suunnittelu on validoitu, ja pintakäsittelyjä, kuten maalausta, käytetään talon sisällä, jotta valmiit osat saadaan esittelyvalmiiksi. Koska suunnittelutuki, CNC-työstö, 3D-tulostus ja viimeistely sijaitsevat yhdellä alustalla, asiakkaat työskentelevät tällaisen yhden luukun avulla CNC-työstö Services kumppani voi siirtyä konseptista prototyypin kautta tuotantovalmiisiin alumiini- tai metalliosiin ilman useiden ulkoisten toimittajien hallintaa, mikä vähentää sekä koordinointikustannuksia että kokonaisprojektin aikaa. Olipa ostaja suunnittelustudion tukkumyyjä, joka hankkii pienen erän tarkkuuskomponentteja, tai valmistaja, joka skaalautuu toistuvaan tuotantoon, tällainen integroitu tuki osoittautuu yleensä arvokkaammaksi tuotteen elinkaaren aikana kuin minkään yksittäisen koneen tekniset tiedot.
Palveluntarjoaja, joka yhdistää suunnittelupalautteen, CNC-koneistuksen ja viimeistelyn saman katon alle, vähentää koordinointiriskiä koko tuotekehityssyklin ajan.
Usein kysytyt kysymykset
Milloin projekti tarvitsee 5-akseliset cnc-työstöpalvelut tavallisen 3-akselisen jyrsinnän sijaan?Viisiakselista koneistusta suositellaan yleensä, kun osassa on ominaisuuksia useilla kulmilla tai kaarevilla pinnoilla, jotka muutoin edellyttäisivät useita erillisiä asetuksia kolmiakselisessa koneessa. Näiden toimintojen yhdistäminen yhdeksi jatkuvaksi asetukseksi vähentää kumulatiivista toleranssivirhettä ja usein parantaa syklin kokonaisaikaa huolimatta viisiakselisten laitteiden korkeammasta tuntinopeudesta. |
Mitä toleransseja alumiini cnc-palvelu voi tyypillisesti saavuttaa?Saavutettavissa oleva toleranssi riippuu koneen konfiguraatiosta, osien geometriasta ja asennusstrategiasta, mutta hyvin huolletut CNC-laitteet voivat yleensä säilyttää muutaman sadasosan millimetrin toleransseja alumiiniosien osalta, ja tiukemmat toleranssit ovat johdonmukaisemmin saavutettavissa moniakselisilla laitteilla, jotka vaativat vähemmän asetuksia. |
Sopiiko CNC-työstö sekä prototyyppeihin että tuotantoajoihin?Kyllä, CNC-työstöä käytetään laajalti molempiin tarkoituksiin, koska sama prosessi ja monissa tapauksissa sama ohjelmointi voivat viedä osan alkuperäisestä prototyypistä pieneen tai keskimääräiseen tuotantoon, mikä on arvokasta sopivuuden ja toiminnan validoinnissa ennen skaalausta. |
Mitä materiaaleja metalli-cnc-palvelut tyypillisesti tukevat alumiinin lisäksi?Alumiinin lisäksi yleisiä materiaaleja ovat ruostumaton teräs, seosteräs, messinki ja titaani, joista jokainen valitaan lujuuden, korroosionkestävyyden tai painovaatimusten perusteella. Materiaalivalinta vaikuttaa karan nopeuteen, syöttöarvoon ja työkalujen valintaan, joten se tulee varmistaa tarjousprosessin alussa. |
Mitä minun pitäisi etsiä alumiinin työstöpalvelusta pitkäaikaisessa kumppanuudessa?Etsi valmistajaa tai toimittajaa, joka tarjoaa kolmen akselin, neljän akselin ja viiden akselin laitteita, selkeää palautetta valmistettavuudesta suunnittelusta, sisäistä viimeistelykykyä ja läpinäkyvää viestintää nykyisistä läpimenoajoista ja koneen käytöstä pitääksesi toistuvat tilaukset ennustettavissa. |
-
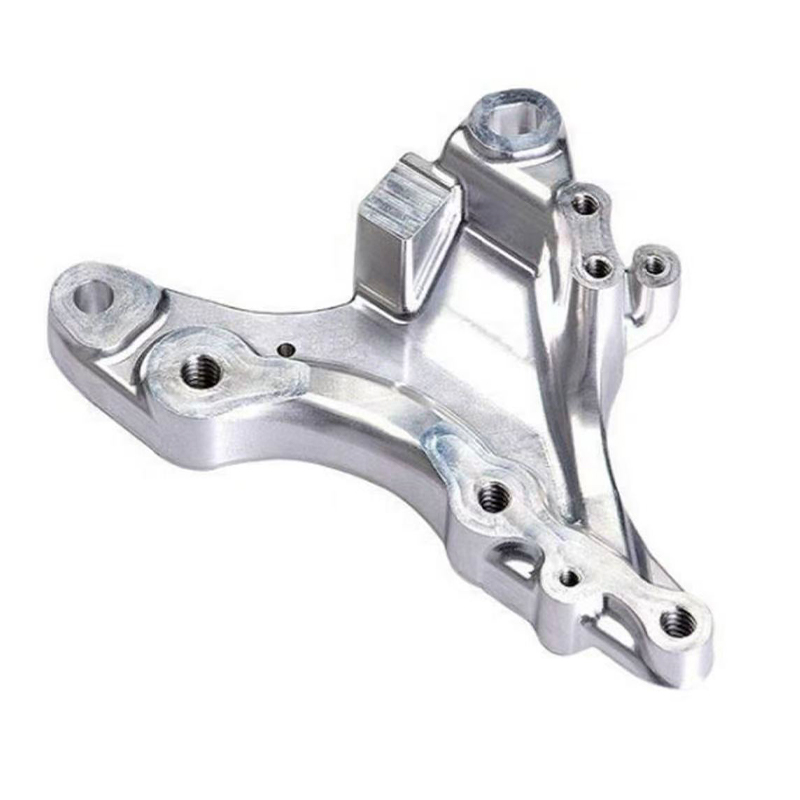 Titaaniseos Ti6Al4V 3D-tulostuspalvelu
-
 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
 Off-White Resin 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 HT-PLA korkean lämpötilan PLA-materiaalin 3D-tulostuspalvelu
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
