- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

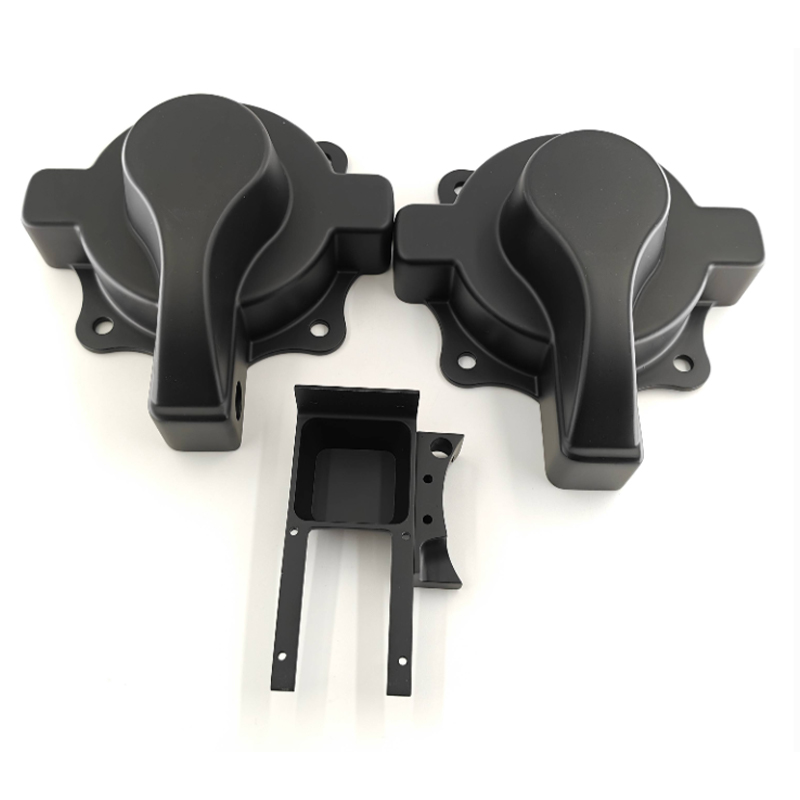
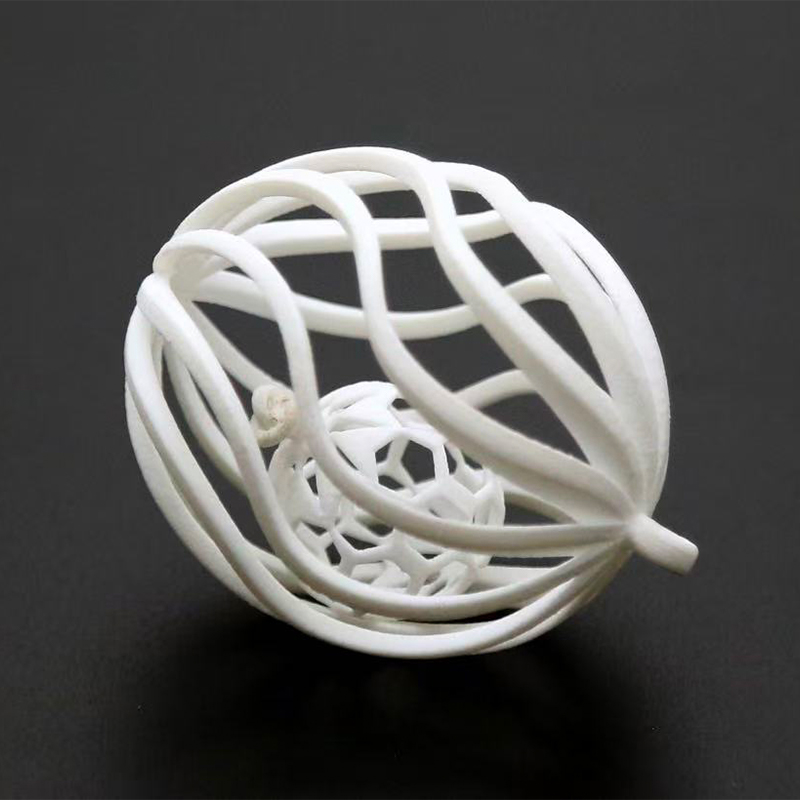
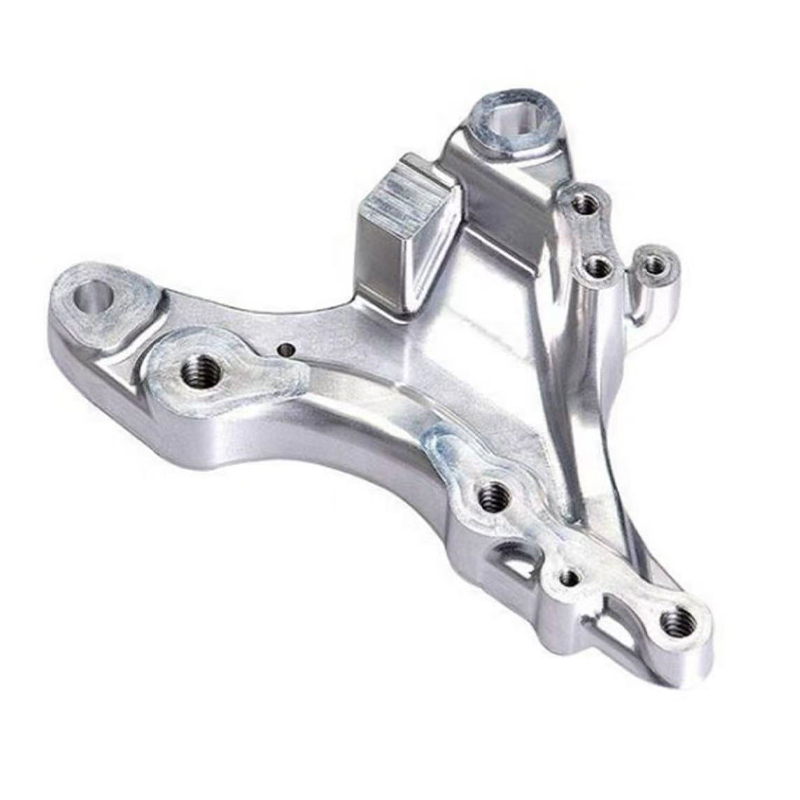
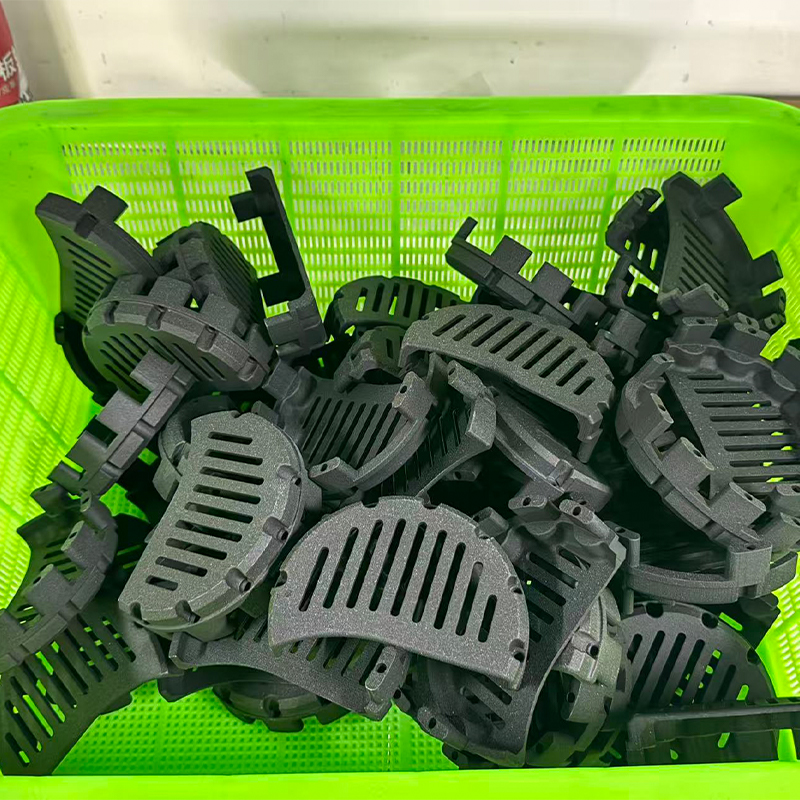
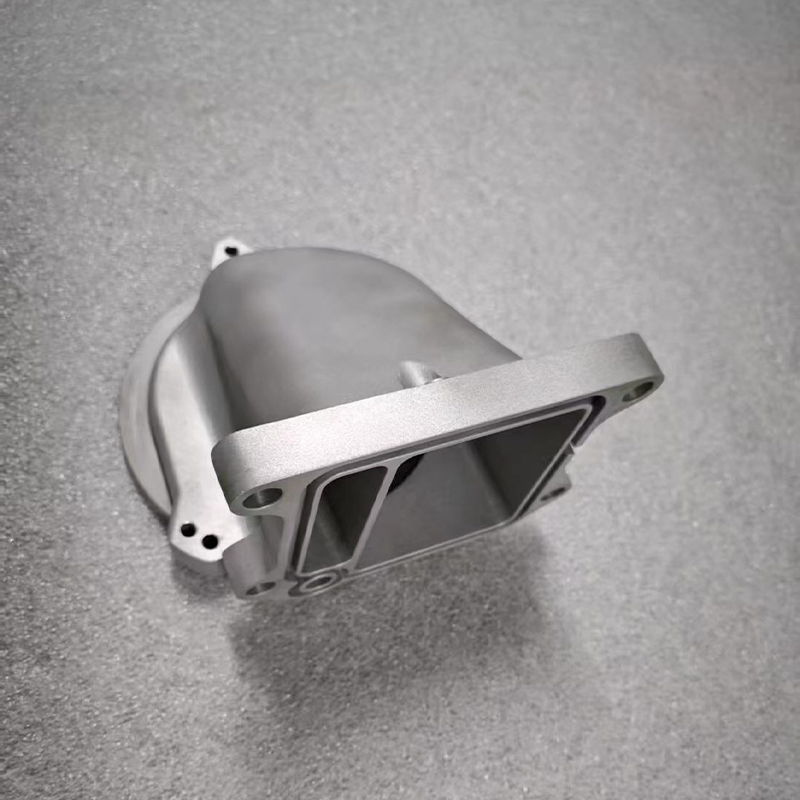
Teollisuuden 3D-tulostuspalveluopas: tyypit, käyttötarkoitukset, vertailu
Mitä kaupalliset 3D-tulostuspalvelut kattavat tänään
Luotettava kaupallinen 3D-tulostuspalvelu pitäisi pystyä siirtämään suunnitelma digitaalisesta tiedostosta fyysiseen osaan käyttämällä prosessia, materiaalia ja viimeistelymenetelmää, jotka sopivat osan todelliseen toimintoon, ei vain sitä konetta, joka sattuu olemaan saatavilla. Tämä tarkoittaa useiden polymeeri- ja metalliprosessien tarjoamista, suunnittelutukea valmistuksen palautteen saamiseksi ja selkeää tietä prototyypeistä pieniin tai suurempiin tuotantosarjoihin. Ostajat etsivät 3D-tulostuspalvelut He yrittävät yleensä ratkaista yhden kolmesta ongelmasta: he tarvitsevat toimivan prototyypin nopeasti, he tarvitsevat pienen tuotantomäärän ilman työkaluinvestointeja tai he tarvitsevat suuren, mittatarkan osan, jota tavalliset pöytätulostimet eivät pysty tuottamaan.
Tällä erolla on merkitystä, koska termi "3D-tulostus" kattaa nyt laajan valikoiman teknologioita, konekokoja ja materiaaliperheitä. An Teollinen 3D-tulostuspalvelu teknisten hartsien, nailonjauheiden tai metalliseosten kanssa työskentelevä toimittaja toimii hyvin eri tavalla kuin harrastajakokoinen painotalo sekä laiteinvestoinneissa että kuhunkin rakennelmaan sovellettavassa laadunvalvonnassa. Yritykset arvioivat a suuren mittakaavan 3D-tulostuspalvelu koteloiden, jigien, valaisimien tai arkkitehtonisten mallien osalta on ymmärrettävä koontimäärärajoitukset, kerroksen erottelukyvyn kompromissit ja jälkikäsittelyvaatimukset ennen kuin sitoudut toimittajaan.
Alla olevissa osissa käydään läpi yleiset prosessityypit, miten laitteet teollinen 3D-tulostuspalvelu todella toimii, mihin kukin tekniikka sopii parhaiten, miten tärkeimmät vaihtoehdot verrataan toisiinsa, kuinka tulostusjärjestelmät pysyvät toiminnassa luotettavasti ja kysymykset, joita ostajat kysyvät useimmin ennen kuin he valitsevat 3d-mallin tulostuspalvelu kumppani.
Keskeinen poiminta: oikean 3D-tulostuspalvelun määrittelee prosessimateriaalin sopivuus ja jälkikäsittelykyky, ei pelkkä tulostuskoko.
Yleisimmät 3D-tulostuspalvelutyypit ja niiden ominaisuudet
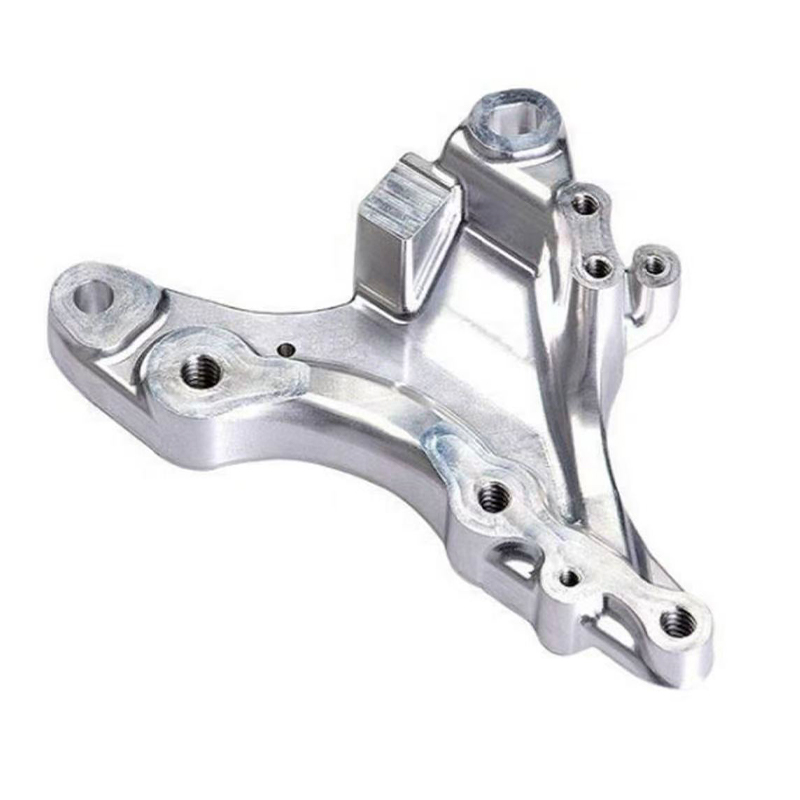
Useimmat palveluntarjoajat 3D-tulostuspalvelut Järjestä tarjontansa kourallisen vakiintuneiden prosessiperheiden ympärille. Jokaisessa perheessä rakennetaan osa kerros kerrokselta eri mekanismilla, mikä vaikuttaa suoraan pinnan viimeistelyyn, mekaaniseen lujuuteen, mittatarkkuuteen ja realistisesti yhtenä kappaleena valmistettavan osan kokoon.
| Prosessiperhe | Tyypilliset materiaalit | Soveltuu parhaiten |
|---|---|---|
| Stereolitografia (SLA/DLP) | Valopolymeerihartsit | Yksityiskohtaiset prototyypit, mestarimallit muovaukseen |
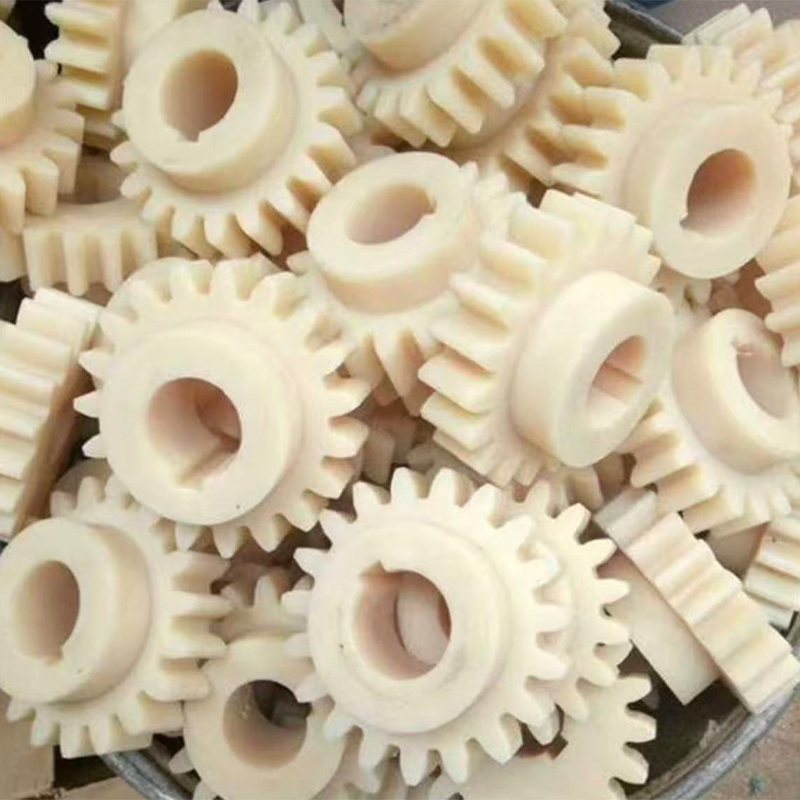
| Selektiivinen lasersintraus (SLS) | Nylonjauheet (PA11, PA12) | Toiminnalliset osat, napsautussovitukset, pientuotanto |
| Fused Deposition Modeling (FDM/FFF) | Kestomuovit (ABS, PLA, PETG, PC) | Suurikokoiset osat, jigit, kalusteet, edulliset prototyypit |
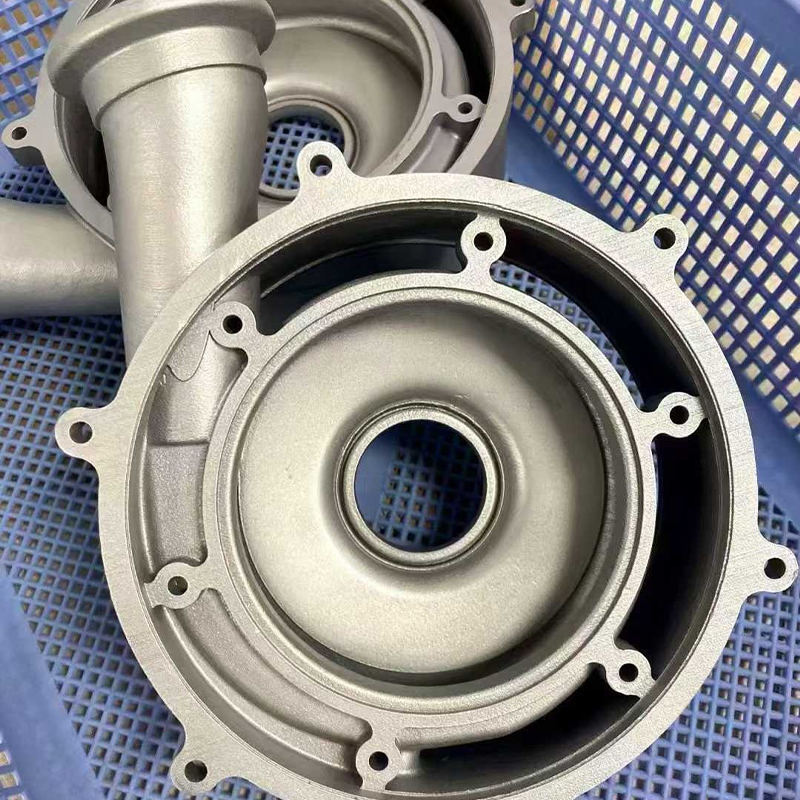
| Metallijauhesänky Fusion | Ruostumaton teräs, alumiini, titaaniseokset | Kantavat komponentit, työkaluterät, monimutkainen geometria |
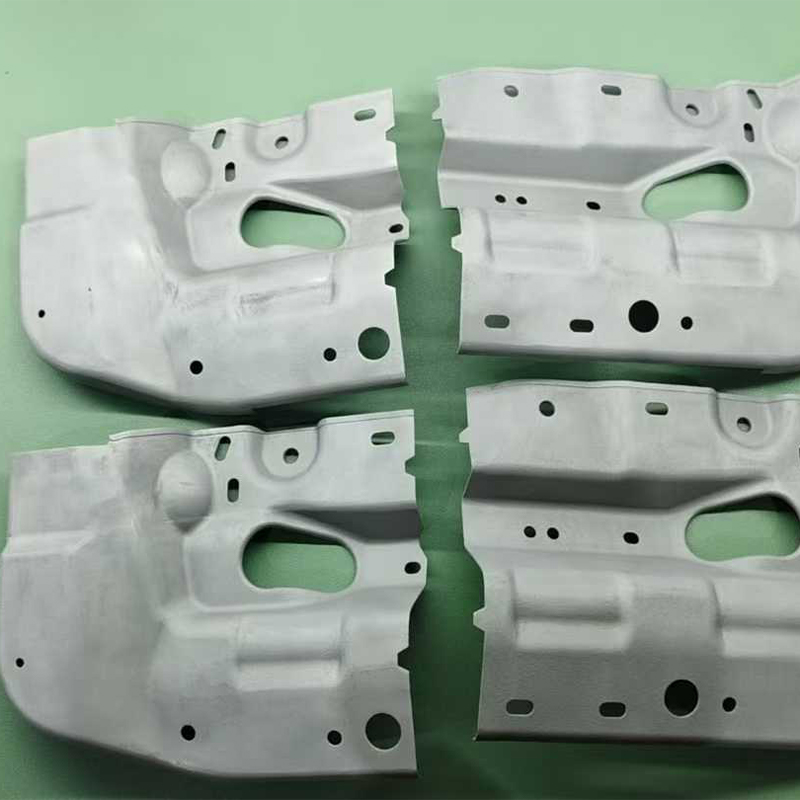
Jokainen näistä prosessiperheistä tuo erilaisia ominaisuuksia a kaupallinen 3D-tulostuspalvelu valikosta. Hartsipohjaiset prosessit tarjoavat hienoja pintayksityiskohtia, ja ne valitaan usein osiin, joita käytetään myöhemmin silikonityökalujen pääkuvioihin. Jauhepohjaisilla nailonprosesseilla on taipumus tuottaa isotrooppisia, kestäviä osia, jotka soveltuvat toistuviin toiminnallisiin testauksiin tai lyhyisiin tuotantoajoihin, koska osia tuetaan ympäröivällä sintraamattomalla jauheella lisättyjen tukirakenteiden sijaan. Suurikokoiset termoplastiset ekstruusiokoneet laajentavat tuotantomäärää huomattavasti enemmän kuin pöytätulostimet voivat saavuttaa, minkä vuoksi ne ovat useimpien laitteiden selkäranka. suuret 3D-tulostuspalvelut suunnattu ylisuuriin koteloihin, työkaluihin tai arkkitehtonisen mittakaavan malleihin. Metalliprosessit ovat kustannus- ja läpimenoaikaspektrin huipulla, mutta vapauttavat geometrioita ja materiaaliominaisuuksia, joita koneistus ei aina pysty vastaamaan taloudellisesti.
Ostajien tulisi käsitellä tätä taulukkoa aloitussuodattimena eikä lopullisena vastauksena. Seinämän paksuus, odotettu mekaaninen kuormitus, altistuminen lämmölle tai UV-säteilylle ja vaadittu toleranssi vaikuttavat kaikki siihen, mikä prosessi on aidosti sopiva, ja kokenut 3d-mallin tulostuspalvelu Toimittaja kysyy yleensä osan loppukäytöstä ennen materiaalin suosittelemista.
Mikään yksittäinen prosessiperhe ei kata kaikkia käyttötapauksia, minkä vuoksi usean prosessin toimittajat tarjoavat enemmän käytännön joustavuutta kuin yhden teknologian myymälät.
Kuinka teolliset 3D-tulostuspalvelujärjestelmät toimivat: prosessi ja rakenne
Tietystä tekniikasta riippumatta, an Teollinen 3D-tulostuspalvelu noudattaa samaa perustyönkulkua: 3D CAD -malli leikataan ohuiksi vaakasuoriksi kerroksiksi, kone laskee tai kiinteyttää materiaalia kerros kerrokselta kyseisen viipaletiedon mukaan ja valmis osa poistetaan, puhdistetaan ja jälkikäsitellään. Koneiden väliset erot ovat pääasiassa siinä, miten kukin kerros muodostetaan ja kuinka osaa tuetaan rakentamisen aikana.
Ydinrakenneosat
- Liikejärjestelmä (portaali, deltavarret tai robottivarsi), joka kohdistaa tulostuspään tai laserin toistettavalla tarkkuudella koko rakennustilavuuden yli
- Materiaalin syöttömekanismi, kuten suulakepuristussuutin, hartsiastia valonlähteellä tai jauhemaalausterä
- Suljettu, lämpötilasäädelty kammio, joka vähentää vääntymistä ja parantaa kerrosten tarttuvuutta, mikä on erityisen tärkeää suurikokoisille termoplastisille tulosteille
- Kokoonpanoalusta, joka laskee tai etenee, kun jokainen uusi kerros lisätään ja määrittää suurimman käytettävissä olevan koontimäärän
- Ohjausohjelmisto, joka hallitsee viipalointia, työstöradan luomista ja joissakin järjestelmissä kerroksen laadun reaaliaikaista seurantaa
a suuren mittakaavan 3D-tulostuspalvelu , liikejärjestelmä ja kammion suunnittelu ovat erityisen tärkeitä. Suuremmat portaalit tarjoavat enemmän mahdollisuuksia mekaaniseen taipumiseen, joten teollisuustason koneet käyttävät vahvistettuja kehyksiä, lineaarisia kiskoja ja suljetun silmukan moottorin takaisinkytkentää pitämään toleranssin rakennusalueella, joka voi ulottua reilusti yli metrin mittaan missä tahansa ulottuvuudessa. Myös lämmitetyt kammiot korostuvat osakoon kasvaessa, koska suuremmat poikkileikkaukset jäähtyvät epätasaisesti ja ovat alttiimpia vääntymiselle, jos ympäristön lämpötilaa ei valvota tiukasti.
Fyysisen rakentamisen jälkeen useimmat osat vaativat edelleen toissijaisia vaiheita, ennen kuin ne ovat toimivia tai edustavia. Polymeeriosille on tavallista tuen poisto, hionta, höyrytasoitus tai suihkupuhallus, kun taas metalliosat käyvät usein läpi jännityksenpoistolämpökäsittelyn, kriittisten pintojen koneistuksen ja joskus pintapinnoitteen. Osaava 3D-tulostuspalvelut toimittaja integroi nämä loppuvaiheet yhdeksi projektin aikajanaksi sen sijaan, että asiakas joutuisi hankkimaan useita toimittajia.
Kehyksen jäykkyys, kammion ohjaus ja integroitu jälkikäsittely erottavat teollisuustason järjestelmät suurikokoisista kuluttajatulostimista.
3D-mallitulostuspalvelun sovellusskenaariot ja valintakriteerit
Oikean valinta 3d-mallin tulostuspalvelu alkaa osan toiminnan sovittamisesta prosessiin, joka pystyy toimittamaan sen taloudellisesti. Alla olevassa taulukossa esitetään yleiset sovellusskenaariot sekä kunkin kohdalla tärkeimmät valintatekijät.
Yleiset sovellusskenaariot
| Keskeiset valintakriteerit
|
Esimerkiksi ulkokäyttöön tarkoitettu osa tarvitsee UV-kestävyyden ja lämpötilanvaihteluiden kestävän materiaalin, mikä sulkee pois useita hartsikoostumuksia riippumatta siitä, kuinka terävältä niiden pintayksityiskohdat näyttävät ensimmäisessä prototyypissä. Liikkuvaksi mekanismiksi koottava osa tarvitsee prosessin, joka tuottaa tasaisen seinämän paksuuden ja ennustettavan kutistumisen, koska pienikin mittapoikkeama voi aiheuttaa sopivuusongelmia mittakaavassa. Yritykset hankkivat a kaupallinen 3D-tulostuspalvelu Ensimmäistä kertaa aliarvioi usein kuinka paljon jälkikäsittelyaika lisää kokonaistoimitusaikaa, erityisesti metalliosien osalta, jotka vaativat lämpökäsittelyä tai yhteenliittyvien pintojen työstöä.
Tilausmäärä on toinen ratkaiseva tekijä. Yksi prototyyppi harvoin oikeuttaa metallijauhepetin sulatukseen liittyvää asennusaikaa, kun taas useiden satojen identtisten kiinnikkeiden luokka voi palvella paremmin ruiskuvalua, kun alkuperäiset mallit on validoitu 3D-tulostuksen avulla. Tässä on yhdistäminen 3D-tulostuspalvelut silikonimuottien replikointi pienissä erissä tarjoaa käytännöllisen keskitien kertatulostuksen ja täyden työkaluinvestoinnin välillä, jolloin tiimit voivat vahvistaa kysynnän ennen kuin sitoutuvat suurempiin tuotantomenetelmiin.
Osan toiminnon, odotetun tilavuuden ja viimeistelyvaatimusten yhteensopiminen etukäteen välttää kalliit uudelleentyöt tuotantosyklin myöhemmässä vaiheessa.
Yksityiskohtainen vertailu: Laajamittainen 3D-tulostuspalveluteknologiat
Alla olevassa kaaviossa verrataan likimääräistä suurinta käytännöllistä koontirakennetta yleisissä prosesseissa, joita a suuren mittakaavan 3D-tulostuspalvelu . Nämä luvut edustavat tyypillisiä teollisuustason laitesarjoja eikä yksittäisiä konemalleja. Kokoonpanomäärä on vain yksi muuttuja, mutta se on usein ensimmäinen suodattimen ostaja, joka ottaa käyttöön, kun projekti sisältää ylisuuren osan.
Kuten kaavio osoittaa, hartsi- ja jauhepohjaiset järjestelmät ovat yleensä huippuluokkaa yksittäisille komponenteille soveltuvissa kirjekuorissa kokonaisten kokoonpanojen sijaan, minkä vuoksi ne ovat edelleen vakiovalinta yksityiskohtakriittisille osille ylimitoitettujen rakenteiden sijaan. Suurikokoiset termoplastiset suulakepuristus- ja robottivarsiin perustuvat järjestelmät laajentavat tätä kuorta huomattavasti, mikä tekee niistä käytännöllisen valinnan, kun yksittäisen jatkuvan tulosteen on ylitettävä kaksi metriä missä tahansa mittasuhteessa. Tämä skaalausetu sisältää kompromisseja: suurikokoisessa suulakepuristuksessa käytetyt suuremmat suuttimet tuottavat tyypillisesti näkyvästi karkeampia kerrosviivoja kuin hartsi- tai jauheprosessit, joten sileä kosmeettinen viimeistely vaatii yleensä lisähionta- tai pinnoitustyötä. Myös läpimenoaika kasvaa rakennusmäärän myötä, koska suurempien osien tulostaminen kerros kerrokselta kestää pidempään jopa suuremmilla suulakepuristusnopeuksilla. Ostajille, jotka vertailevat a suuret 3D-tulostuspalvelut palveluntarjoajan kanssa pienemmän muodon myymälää vastaan, varmistaen sekä suurimman rakennusmäärän että tietyn materiaalin odotetun pinnan viimeistelyn ennen sitoutumista projektin aikajanaan.
Rakenna tilavuusasteikkoja prosessityypeillä, ja suurempikokoiset järjestelmät tarjoavat yleensä jonkin verran pintakäsittelyä mahdollisuuteen tulostaa ylisuuria osia yhtenä kappaleena.
Alan käyttöönottotrendit suurille 3D-tulostuspalveluille
Lisäainevalmistuksen teollinen käyttöönotto on laajentunut tasaisesti materiaalien ja koneiden luotettavuuden parantuessa. Teollisuuden valmistusraporttien mukaan niiden yritysten osuus, jotka käyttävät 3D-tulostusta toiminnallisiin osiin ja työkaluihin pelkkien visuaalisten prototyyppien sijaan, on kasvanut vuosi vuodelta. Alla oleva aluekaavio havainnollistaa tätä yleistä nousevaa suuntausta: Teollinen 3D-tulostuspalvelu tuotantosektoreiden valmiuksia viimeksi kuluneen monivuotisen ajanjakson aikana ilmaistuna suhteellisena käyttöönottoindeksinä eikä absoluuttisena lukuna.
Kuvatun ajanjakson nouseva kaltevuus heijastaa useita lähentyviä tekijöitä yhden syyn sijaan. Materiaalikirjastot ovat laajentuneet huomattavasti varhaisen sukupolven muovien ulkopuolelle sisältäen tekniset nailonit, kuituvahvisteiset komposiitit ja laajemman valikoiman metalliseoksia, mikä on tehnyt 3D-tulostamisesta käyttökelpoista osissa, jotka aiemmin vaativat perinteistä valmistusta. Myös koneen luotettavuus ja toistettavuus ovat parantuneet vähentäen epäonnistuneiden tulostusten määrää, joka teki teollisen mittakaavan tuotannon aikoinaan epäkäytännöllisiksi. Samaan aikaan useammat valmistajat ovat ottaneet käyttöön hybridimallin, joka yhdistää prototyyppien ja lyhyiden tulosten painamisen silikonimuottien replikointiin tai koneistukseen keskimääräistä tuotantoa varten, mikä laajentaa yksittäisen laitteen käytännöllistä ulottuvuutta. kaupallinen 3D-tulostuspalvelu suhdetta. Toimitusketjun häiriöt viime vuosina ovat myös työntäneet jotkin valmistajat kohti tilaushajautettuja tuotantomalleja, joissa paikallinen painatus vähentää riippuvuutta pitkän läpimenoajan työkaluista. Yhdessä nämä tekijät viittaavat jatkuvaan, asteittaiseen käyttöönoton kasvuun lyhyen aikavälin piikkien sijaan, mikä on hyödyllinen konteksti ostajille päättäessään rakentaako sisäistä kapasiteettia vai luottaako ulkoiseen 3D-tulostuspalvelut kumppani.
Käyttöönotto on kasvanut tasaisesti materiaalivaihtoehtojen ja koneen luotettavuuden parantuessa, ei yksittäisen teknologian läpimurron vuoksi.
Palvelutyyppien mukaan painotetut valintakriteerit
Eri ostajat punnitsevat valintaperusteita eri tavalla riippuen siitä, tarvitsevatko he nopean prototyypin, tarkkuuskomponentin vai suuren rakenneosan. Alla olevassa tutkakaaviossa vertaillaan, kuinka neljä yleistä prioriteettia, nopeus, pinnan viimeistely, mekaaninen lujuus ja kustannustehokkuus, tyypillisesti painotetaan valittaessa hartsitulostuksen ja suuren mittakaavan 3D-tulostuspalvelu käyttämällä suurimuotoista ekstruusiota. Jokainen akseli pisteytetään suhteellisella asteikolla yhdestä viiteen tyypillisten prosessiominaisuuksien perusteella eikä tietyn koneen teknisten tietojen perusteella.
Vertailu korostaa, miksi prosessien valinnassa on harvoin kyse siitä, että yksi teknologia on yleisesti ylivoimainen. Hartsipainatus saavuttaa vahvat pisteet pinnan viimeistelyssä, mikä selittää sen suosion mestarikuvioissa ja kosmeettisissa prototyypeissä, mutta sen pisteet ovat alhaisemmat maksimikoon ja kustannustehokkuuden suhteen mittakaavassa. Suurikokoinen suulakepuristus näyttää päinvastaisen kuvion, sillä se saa paremmat pisteet rakennekoon ja suurten osien kustannustehokkuuden suhteen, kun taas pintakäsittelyn laatu heikkenee, mikä on yleensä korjattava hiomalla tai pinnoittamalla. Kumpikaan profiili ei ole luonnostaan parempi; oikea valinta riippuu siitä, mikä akseli on tärkein kyseisen osan kannalta. Tämä on hyödyllinen kehys, jonka ostajat voivat hakea sisäisesti ennen yhteydenottoa 3d-mallin tulostuspalvelu palveluntarjoaja, koska se selventää, mitkä kompromissit ovat hyväksyttäviä tietyssä hankkeessa. Useita prosessiperheitä tarjoava palveluntarjoaja voi myös auttaa ostajia jakamaan yhden projektin eri teknologioiden välillä, esimerkiksi painamaan kosmeettisen kuoren hartsiin ja käyttämällä suurimuotoista ekstruusiota rakenteellisen sisäisen kehyksen luomiseen.
Mikään prosessi ei voita joka akselilla, joten ostajien tulee asettaa kaksi tärkeintä prioriteettiaan ennen teknologian valitsemista.
Laajamittaisten 3D-tulostussovellusten teollisuusjakelu
Kysyntä suuret 3D-tulostuspalvelut ei ole jakautunut tasaisesti toimialojen kesken. Jotkut alat ovat vahvasti riippuvaisia suurikokoisesta tulostuksesta toiminnallisten työkalujen ja rakennemallien osalta, kun taas toiset käyttävät sitä pääasiassa näyttömalleihin tai varhaisen vaiheen konseptien validointiin. Alla oleva donitsikaavio erittelee laajamittaisten painotuotteiden kysynnän kuvaavan jakauman toimialasegmentein perustuen yleisiin tuotanto- ja suunnittelusektoreilla havaittuihin malleihin.
Kuluttajat ja arkkitehtoninen tai näyttömallinnus muodostavat yhdessä merkittävän osan suurformaattitulostuksen kysynnästä, mikä johtuu suurelta osin siitä syystä, että molemmat sektorit tarvitsevat säännöllisesti ylikokoisia, kertaluonteisia tai lyhytaikaisia kappaleita, joissa työkaluinvestointeja on vaikea perustella. Teollisuuden laitevalmistajat käyttävät laajamittaista tulostusta ensisijaisesti jigeihin, kiinnikkeisiin ja suojakoteloihin, jotka tukevat sisäisiä tuotantolinjoja, eikä suoraan loppuasiakkaille myytäviin osiin. Autojen työkalut edustavat pienempää mutta johdonmukaista osuutta, ja usein keskitytään sisäverhoilumalleihin ja pienimääräisiin työkalujen apuvälineisiin ajoneuvon rakenneosien sijaan. Laaja "muu/sekoitettu" -kategoria heijastaa sitä, kuinka laajasti sovellettavissa olevaa suurformaattitulostusta on tullut, ja se kattaa kaiken näyttelyesityksistä räätälöityihin huonekalujen prototyyppeihin. a kaupallinen 3D-tulostuspalvelu Tämä kysynnän jakautuminen korostaa useiden materiaalien ja viimeistelyvaihtoehtojen tukemisen arvoa sen sijaan, että erikoistuisi vain yhteen toimialaan.
Suurkokotulostuksen kysyntä kattaa monia toimialoja, mikä suosii laajan materiaali- ja viimeistelykyvyn omaavia toimittajia kapeiden asiantuntijoiden sijaan.
Teollisten 3D-tulostuslaitteiden huolto-ohjeet
Johdonmukainen tulos an Teollinen 3D-tulostuspalvelu riippuu suuresti laitteiden kurinalaisesta huollosta. Erityisesti suuremmat koneet kuluttavat enemmän liikkuvia osia ja kattavat enemmän etäisyyttä tulostusta kohden, mikä tekee säännöllisestä huollosta suurempi tekijä tulosteen laadussa kuin pienemmissä pöytäkoneissa.
Rutiinihuollon tarkistuslista
- Tarkista ja puhdista suuttimet tai hartsioptiikka säännöllisesti estääksesi tukkeutumisen ja säilyttääksesi tulostustarkkuuden
- Tarkista lineaarikiskojen, hihnat ja johtoruuvit kulumisen varalta ja voitele liikkuvat osat uudelleen määrätyn aikataulun mukaisesti
- Kalibroi rakennusalusta ja alustan tasaus ennen suuria tai pitkiä tulosteita välttääksesi tulostuksen puolivälissä tapahtuvat epäonnistumiset
- Tarkkaile kammion lämpötilaa ja kosteutta, koska materiaalin ominaisuudet, kuten nailonjauheen kosteuspitoisuus, ovat herkkiä ympäristöolosuhteille
- Vaihda hartsi- ja jauhejärjestelmien suodatuskomponentit suojaamaan käyttäjiä ja säilyttämään tasaisen materiaalin laadun
- Pidä laiteohjelmisto ja viipalointiohjelmisto päivitettynä hyötyäksesi parannetuista työstörataalgoritmeista ja virheenkorjauksista
Ennaltaehkäisevät huoltoaikataulut tulisi skaalata koneen käytön mukaan eikä noudattaa kiinteää kalenteriväliä. Suurikokoinen suulakepuristusjärjestelmä, joka käyttää lähes jatkuvia tuotantovuoroja, tarvitsee useammin suuttimien tarkastusta ja hihnan kireyden tarkastuksia kuin vain satunnaisesti käytetty kone. Metallijauhepetijärjestelmät vaativat erityisen huolellista kaasuvirtaus- ja suodatusjärjestelmien huoltoa, koska epäjohdonmukainen suojakaasupeitto voi vaikuttaa suoraan osien tiheyteen ja mekaanisiin ominaisuuksiin. Palveluntarjoajat, jotka tarjoavat a paras 3d-tulostuspalvelu kokemus yleensä dokumentoi nämä huoltovälit sisäisesti ja seuraa koneen suorituskykytietoja ajan mittaan, jolloin ne havaitsevat varhaiset merkit suuttimien kulumisesta tai liikejärjestelmän ajautumisesta ennen kuin ne vaikuttavat asiakkaan osiin.
Käyttäjien tulee myös pitää selkeää kirjaa materiaalieristä ja varastointiolosuhteista, koska jauheet ja hartsit voivat hajota, jos niitä säilytetään suositeltujen lämpötila- ja kosteusrajojen ulkopuolella. Tämä jäljitettävyys tulee erityisen tärkeäksi toiminnallisille tai kantaville osille, joissa erien väliset epäjohdonmukaiset materiaaliominaisuudet voivat vaikuttaa suorituskykyyn tavoilla, jotka eivät ole nähtävissä pelkän ulkoisen tarkastuksen perusteella.
Huoltovälien tulee seurata todellista koneen käyttöä ja materiaalinkäsittelyolosuhteita, ei yleistä kiinteää aikataulua.
Parhaan 3D-tulostuspalveluntarjoajan valitseminen
Tunnistaminen a paras 3d-tulostuspalvelu Yhteistyökumppani tietyssä projektissa edellyttää valmiuksien, kommunikoinnin ja loppupään tuen sovittamista siihen, mitä projekti todella vaatii. Palveluntarjoaja, joka tulostaa vain osia ja luovuttaa ne takaisin ilman suunnittelupalautetta, asettaa ostajan puolelle suuremman riskin, etenkin tiimeille, joilla ei ole omaa lisäainevalmistuskokemusta. Etsi kumppani, joka tarkistaa tiedostoista tulostettavuusongelmia, kuten tuemattomia ylityksiä tai seinämän paksuusongelmia, ennen kuin sitoudut painosmäärään, koska näiden ongelmien havaitseminen ajoissa välttää materiaalin hukkaan ja aikatauluviiveet.
On myös syytä arvioida, voiko palveluntarjoaja tukea projektia alkuperäisen painon jälkeen. Monet projektit kehittyvät yhdestä prototyypistä pieneksi tuotantosarjaksi, ja valmistajan tai toimittajan, joka voi siirtyä 3D-tulostuksesta silikonimuottien replikointiin edullista ja tarkkaa pienierätuotantoa varten tai CNC-koneistukseen tiukempia toleransseja varten, säästää huomattavasti koordinointiponnisteluja verrattuna erillisten toimittajien hallintaan kussakin vaiheessa. Pintakäsittelykyky, kuten maalaus tai pinnoitus, on toinen tekijä, joka jää usein huomiotta, kunnes asiakas tarvitsee esitysvalmis osan lyhyellä varoitusajalla.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. toimii tässä tilassa OEM-kaupallisten 3D-tulostuspalvelujen valmistajana ja ODM-suurten 3D-tulostuspalvelujen toimittajana, joka työskentelee asiakkaiden kanssa hartsi-, nailon- ja metalli-3D-tulostuksen parissa edistyneen koneistuskyvyn ohella. Yrityksen suunnittelutiimi tukee asiakkaita muuttamaan varhaiset konseptit käytännöllisiksi, valmistettaviksi tuotesuunnitelmiksi, ja sen silikonimuottien replikointiprosessi antaa tiimeille mahdollisuuden siirtyä edulliseen ja erittäin tarkkaan pienierätuotantoon, kun suunnittelu on validoitu. Pintakäsittelyt, kuten maalaus, tehdään talon sisällä, jotta osat saadaan lähemmäs viimeisteltyä, esittelyvalmiutta. Koska suunnittelu, tulostus, koneistus, muottien replikointi ja viimeistely sijaitsevat yhdellä alustalla, asiakkaat työskentelevät tällaisen yhden luukun avulla teollinen 3D-tulostuspalvelu voi siirtyä konseptista fyysiseen tuotteeseen ilman useiden ulkoisten toimittajien hallintaa, mikä vähentää sekä koordinoinnin yleiskustannuksia että kokonaisprojektin aikaa. Olipa ostaja pieni suunnittelustudion tukkumyyjä, joka hankkii kourallisen prototyyppejä, tai valmistaja, joka skaalautuu pieniin eriin, tällainen integroitu tuki on yleensä arvokkaampaa tuotteen elinkaaren aikana kuin minkään yksittäisen koneen spesifikaatiot.
Palveluntarjoaja, joka yhdistää painatuksen, koneistuksen, muotin replikoinnin ja viimeistelyn saman katon alle, vähentää koordinointiriskiä koko tuotekehityssyklin ajan.
Usein kysytyt kysymykset
Minkä kokoisia osia suurikokoinen 3D-tulostuspalvelu tyypillisesti voi tuottaa?Suurikokoiset ekstruusio- ja robottivarsipohjaiset järjestelmät voivat yleensä tulostaa yksittäisiä osia, joiden pituus on yli kaksi metriä yhdessä tai useammassa mitassa, kun taas hartsi- ja jauhepohjaiset teollisuuskoneet sopivat yleensä paremmin alle metrin osiin. Tarkat rajat vaihtelevat koneen ja materiaalin mukaan, joten on parasta varmistaa rakennusmäärä suoraan tietyn projektin toimittajalta. |
Kuinka valitsen hartsin, nailonin ja metallin välillä teolliseen 3D-tulostuspalveluprojektiin?Valinta riippuu ensisijaisesti mekaanisista vaatimuksista ja viimeistely-odotuksista. Hartsi sopii erittäin yksityiskohtaisiin, kosmeettisiin tai master-kuvioihin; nailonjauhe sopii toimiville, toistetuille osille, jotka tarvitsevat kestävyyttä ilman metallikustannuksia ja läpimenoaikaa; ja metalli on varattu kantaviin tai korkean lämpötilan sovelluksiin, joissa muovimateriaalit eivät täytä suorituskykyvaatimuksia. |
Sopiiko kaupallinen 3D-tulostuspalvelu tuotantoajoille, ei vain prototyypeille?Kyllä, pienille tai kohtalaisille määrille, varsinkin kun se yhdistetään prosesseihin, kuten silikonimuottien replikointi, jotka vähentävät yksikkökustannuksia, kun suunnittelu on valmis. Suuremman volyymin tuotannossa ruiskuvalu tai muut perinteiset valmistusmenetelmät tulevat yleensä kustannustehokkaammiksi, joten 3D-tulostusta käytetään usein suunnittelun validointiin ennen kuin skaalataan näihin menetelmiin. |
Mitä jälkikäsittelyä minun pitäisi odottaa 3D-mallin tulostuspalvelulta?Yleiseen jälkikäsittelyyn kuuluu tuen poisto, hionta, höyrytasoitus, väliainepuhallus ja polymeeriosien maalaus tai pinnoitus, kun taas metalliosat voivat vaatia lämpökäsittelyä ja kriittisten pintojen työstöä. Kysy palveluntarjoajalta, mitkä vaiheet sisältyvät heidän tavalliseen työnkulkuunsa verrattuna lisäpalveluun. |
Mitä minun pitäisi etsiä parhaalta 3D-tulostuspalvelun tarjoajalta pitkäaikaista kumppanuutta varten?Etsi valmistaja tai toimittaja, joka tarjoaa useita tulostusprosesseja, omaa koneistusta ja viimeistelyä, selkeää suunnittelupalautetta valmistusta varten ja kykyä skaalata prototyypeistä pienten erien tuotantoon vaihtamatta toimittajaa. Johdonmukainen viestintä ja dokumentoidut laatuprosessit ovat tärkeitä myös toistuvien tilausten luotettavuuden ylläpitämisessä. |
-
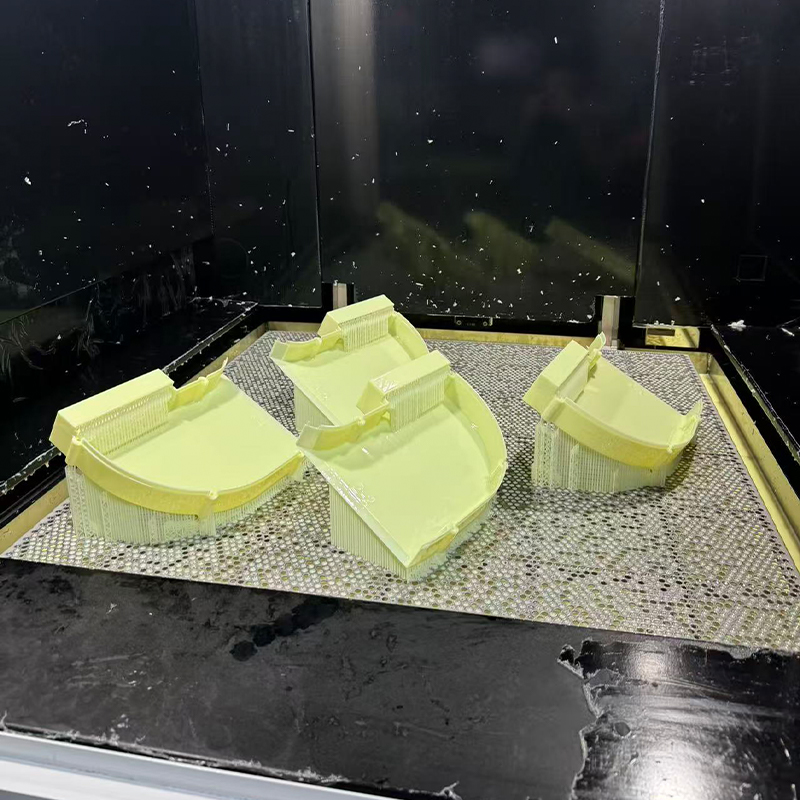 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
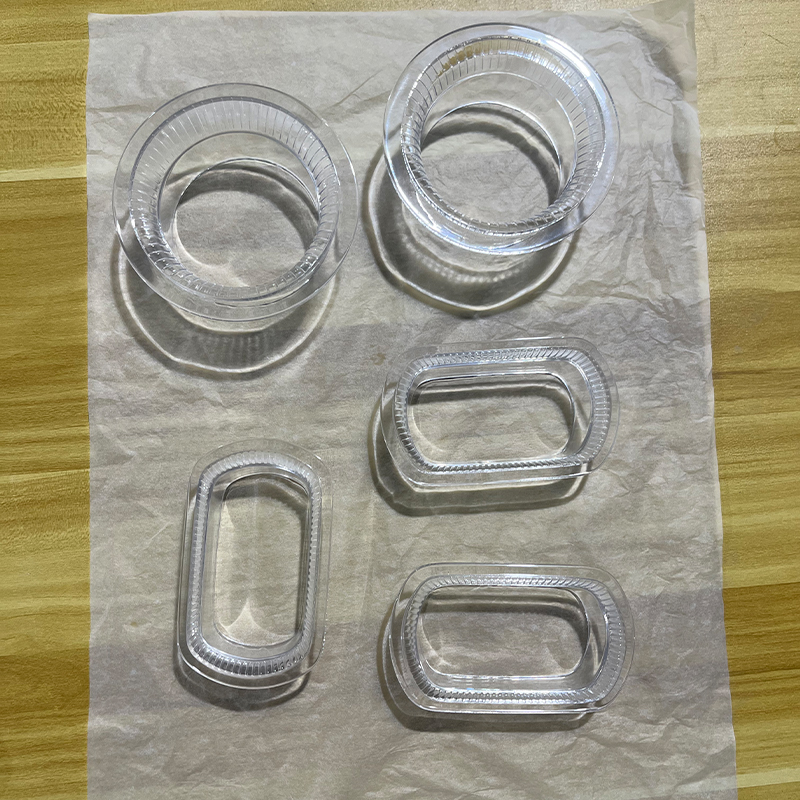 Läpinäkyvä hartsi 3D-tulostuspalvelu
-
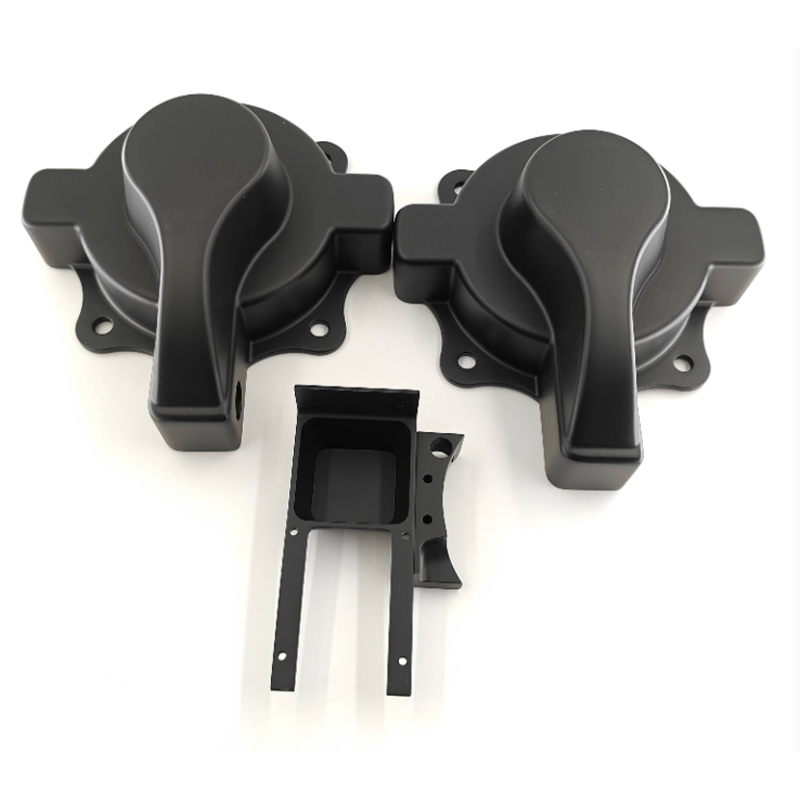 Black Resin 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
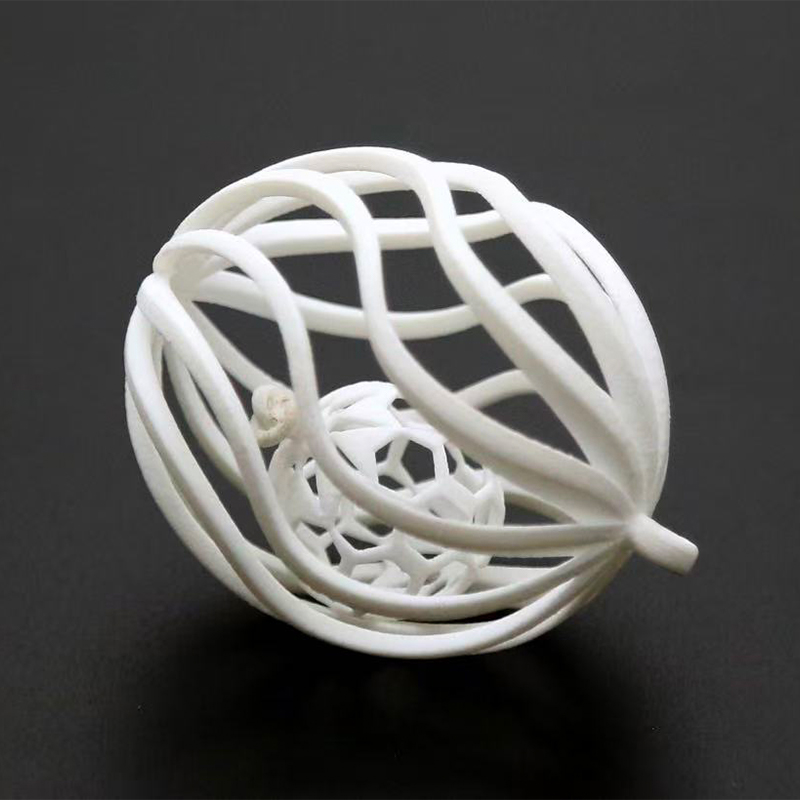 Valkoinen nylon 3D-tulostuspalvelu
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
