- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

CNC-työstöpalvelut: kuinka valita oikea toimittaja
Mitä CNC-työstöpalvelut toimitetaan sisällä integroitu älykäs valmistusalusta
CNC-työstöpalvelut muuntavat digitaalisen 3D-mallin tarkaksi fyysiseksi osaksi leikkaamalla materiaalia kiinteästä lohkosta tietokoneen ohjauksessa, ja integroitu älykäs valmistusalusta yhdistää tämän leikkausvaiheen suunnittelun tarkasteluun, prosessin suunnitteluun, tarkastukseen, pinnan viimeistelyyn ja toimitukseen yhdessä hallitussa työnkulussa. Insinööreille ja ostajille käytännön arvo on selkeä: vähemmän myyjän vaihtoja, selkeämpi viestintä, toistettavampi osien laatu ja lyhyempi reitti piirtämisestä koottavaan ja testattavaan osaan. Jos osasi tarvitsevat tiukkoja toleransseja, metallia tai teknisiä muoveja tai luotettavaa toistettavuutta ensimmäisestä kappaleesta viimeiseen, CNC-koneistus on yleensä ensimmäinen arvioinnin arvoinen prosessi.
Ilmaus CNC tarkoittaa tietokoneen numeerista ohjausta. Työstökone lukee ohjelman, joka on yleensä generoitu CAD- ja CAM-ohjelmistoista, ja liikuttaa leikkaustyökalua tai pyörivää työkappaletta ohjelmoituja akseleita pitkin. Jyrsintä, sorvaus, poraus, kierteitys ja poraus suoritetaan koordinaattiohjeita noudattaen käsin käsipyörän säätämisen sijaan. Yleisten koneistuskäsikirjojen ja laajalti käytettyjen valmistuskoulutusviitteiden mukaan tätä lähestymistapaa arvostetaan, koska samaa ohjelmaa voidaan ajaa uudestaan ja uudestaan tasaisin tuloksin, mikä on toistettavan tuotannon perusta.
Moderni integroitu älykäs valmistusalusta lisää digitaalisen kerroksen koneiden päälle. Sen sijaan, että tarjous, suunnittelutarkastus, aikataulutus, koneistus, tarkastus ja lähetys käsitettäisiin erillisinä, eri yritysten hoitamina töinä, alusta säilyttää osatiedot, versiohistorian, prosessihuomautukset ja tarkastustulokset yhdessä yhdistetyssä ketjussa. Ostaja lataa mallin ja piirustuksen, saa valmistettavuuspalautteen, hyväksyy suunnitelman ja seuraa sitten työtä jokaisen vaiheen läpi. Tämä on yhden luukun valmistusmallin idea, ja siksi monet hankintatiimit etsivät nyt CNC-koneistustoimittajaa, joka toimii alustana eikä yksittäisenä konepajana.
Tämä opas on kirjoitettu tuotekehittäjille, hankintapäälliköille ja operatiivisille tiimeille, jotka tarvitsevat käytännön vastauksia. Se selittää yleisimmät CNC-työstöpalveluiden tyypit, kuinka koneet ja työnkulut rakentuvat, miten prosessi sovitetaan sovellukseen, miten CNC vertautuu muihin tuotantoreitteihin ja kuinka koneita ja valmiita osia huolletaan. Se sisältää myös usein kysyttyjen kysymysten osion, joka vastaa kysymyksiin, joita ostajat herättävät useimmiten, kun he lähestyvät CNC-koneistuksen valmistajaa ensimmäistä kertaa.
Nopeat vastaukset ennen yksityiskohtia
- Tyypillinen istuvuus: tarkkuuskomponentit metallista tai teknisestä muovista, yhdestä prototyypistä toistuviin eriin.
- Tyypilliset vahvuudet: mittatarkkuus, laaja materiaalivalikoima, vahvat mekaaniset ominaisuudet ja hyvä pinnanlaatu suoraan koneesta.
- Tyypilliset rajat: syvät sisäiset ontelot, suljetut ontot muodot ja erittäin ohuet tukemattomat seinät ovat vaikeampia leikata kuin painaa tai valaa.
- Miksi alustalla on väliä: suunnittelupalaute, työstö, viimeistely ja tarkastus pysyvät yhteydessä, mikä vähentää viestintävirheiden aiheuttamaa korjaustyötä.
Koko tässä artikkelissa termi CNC-työstöpalvelut viittaa täydelliseen tarjoukseen, jonka asiakas saa valmistajalta: suunnittelutuki, ohjelmointi, koneistus, jäysteenpoisto, viimeistely, tarkastus ja pakkaus. Koko ketjun ymmärtäminen, ei vain leikkausvaihe, erottaa onnistuneen hankintaprojektin turhauttavasta.
CNC-työstöpalvelu tuottaa eniten lisäarvoa, kun koneistus, viimeistely ja tarkastus hoidetaan yhdessä yhdellä integroidulla alustalla.
CNC-työstöpalveluiden yleiset tyypit ja niiden ominaisuudet
CNC-työstö on prosessiperhe, ei yksittäinen operaatio. Jokainen tyyppi poistaa materiaalia eri tavalla ja jokainen sopii eri osan geometriaan. Erojen tunteminen auttaa sinua kuvailemaan tarpeitasi selkeästi, kun pyydät tarjousta CNC-työstötoimittajalta, ja se auttaa arvioimaan, onko ehdotettu prosessi järkevä piirustuksesi kannalta.
CNC-jyrsintä Pyörivä leikkuri liikkuu kiinteän tai indeksoidun työkappaleen poikki. Sopii hyvin tasaisille pinnoille, taskuille, koloihin, reikiin ja muotoilluille pinnoille koteloissa, kannakkeissa ja levyissä. CNC-sorvaus Työkappale pyörii, kun kiinteä työkalu leikkaa sitä. Sopii hyvin akseleihin, tappeihin, holkkeihin, holkkeihin ja muihin pyöreisiin tai aksiaalisesti symmetrisiin osiin. Moniakselinen koneistus Kolme, neljä tai viisi akselia toimivat yhdessä, joten työkalu saavuttaa useamman pinnan harvemmilla asetuksilla. Hyödyllinen monimutkaisille muodoille, juoksupyörille ja osille, joissa on kulmat. Jyrsintäsorvaus Yhdistetty kone sorvaa ja jyrsii yhdessä kokoonpanossa. Vähentää uudelleenkiinnitystä ja auttaa pitämään sorvattujen ja jyrsittyjen osien samankeskisyyden. Poraus ja kierteitys Erikoisreikien tekoa pienistä tarkkuusrei'istä kierreominaisuuksiin, usein yhdistettynä jyrsintäohjelmiin. Leikkausten hionta ja viimeistely Hieno materiaalin poisto tasaisuuden, pyöreyden tai pinnan laadun vuoksi, kun tavallinen katkaisu ei riitä.
CNC-jyrsintäpalvelut
Jyrsintä on yleisimmin pyydetty CNC-prosessi, koska useimmat mekaaniset osat sisältävät tasaisia pintoja, taskuja, reikiä ja uria. Kolmiakselinen jyrsin liikuttaa työkalua X-, Y- ja Z-suunnassa, mikä riittää useille levyille, kansille ja kehyksille. Kun osassa on ominaisuuksia useilla pinnoilla, käyttäjä joko kiinnittää sen uudelleen toisessa asennuksessa tai käyttää indeksointikiinnitystä. Jokainen lisäasetus lisää pienen paikkavirheen mahdollisuuden, joten asetusten määrän suunnittelu on tärkeä osa hyvää prosessisuunnittelua.
CNC-sorvauspalvelut
Sorvaus on luonnollinen valinta pyöreille osille. Sorvi pitää tankoa tai aihiota istukassa ja pyörittää sitä samalla kun työkalu muotoilee ulkohalkaisijaa, sisäreikää, uria ja kierteitä. Koska pyörimisakseli on kiinteä, sorvatut ominaisuudet ovat yleensä samankeskisiä ja johdonmukaisia. Nykyaikaisten sorvauskeskusten live-työkalut mahdollistavat myös poikkireikien ja tasojen jyrsimisen ilman, että kappaletta irrotetaan koneesta, minkä vuoksi sorvaus ja jyrsintä menevät yhä enemmän päällekkäin.
Moniakselinen CNC-työstö
Neliakseliset koneet lisäävät kiertoa yhden akselin ympäri ja viisiakseliset koneet lisäävät kiertoa kahden akselin ympäri. Suurin hyöty on pääsy: työkalu voi lähestyä työkappaletta monesta kulmasta yhdellä kiinnityksellä. Tämä vähentää käsiteltävyyttä, parantaa ominaisuuksien kohdistamista ja mahdollistaa lyhyemmät työkalut, jotka taipuvat vähemmän. Kompromissi on, että ohjelmointi ja simulointi vaativat enemmän huolellisuutta, koska törmäystarkistus tulee vaativammaksi liikkuvien akselien määrän kasvaessa.
| Palvelun tyyppi | Tyypilliset osat | Tärkein etu | Pääasiallinen huomio |
|---|---|---|---|
| CNC-jyrsintä | Kotelot, levyt, kannattimet, kiinnikkeet | Joustava useille geometrioille | Lisää asetuksia monipuolisille osille |
| CNC-sorvaus | Akselit, tapit, holkit, renkaat | Voimakas samankeskisyys pyöreissä osissa | Rajoitettu ei-pyöreille muodoille |
| Moniakselinen koneistus | Monimutkaiset kotelot, juoksupyörät, lääketieteelliset ja ilmailutyyliset osat | Vähemmän asetuksia ja parempi pääsy | Lisää ohjelmointi- ja todentamisponnisteluja |
| Jyrsintäsorvaus | Sorvatut ja jyrsityt osat | Yksittäinen kiinnitys erilaisille ominaisuuksille | Tarvitsee sopivan osakoon ja tankovaraston |
| Hionta ja hieno viimeistely | Tarkkuussovitukset, tiivistävät pinnat | Tiukempi tasaisuus ja pinnan hallinta | Lisätty prosessivaihe ja käsittely |
Monet projektit käyttävät useampaa kuin yhtä näistä palveluista peräkkäin. Tyypillinen esimerkki on sorvattu akseli, joka vastaanottaa jyrsityt tasot, poratut poikkireiät, purseenpoiston ja pintakäsittelyn. Kun yksi valmistaja käsittelee kaikki nämä vaiheet integroidulla alustalla, osaa seurataan raakavarastosta lopputarkastukseen ilman, että sitä lainataan tai selitetään uudelleen jokaisessa vaiheessa.
Valitse ensin CNC-prosessi kappalegeometrian mukaan: jyrsintä prismaattisia muotoja varten, sorvaus pyöreille osille ja moniakselinen monimutkainen käsittely.
Kuinka CNC-koneistus toimii: periaatteet ja koneen rakenne
Perusperiaatteen ymmärtäminen auttaa lukemaan lainausta, tulkitsemaan prosessisuunnitelmaa ja esittämään parempia kysymyksiä. CNC-työstö noudattaa toistettavaa ketjua: CAD-malli määrittelee muodon, CAM-ohjelmisto muuntaa muodon työkalun poluiksi, jälkiprosessori kääntää nämä polut konekohtaiseksi koodiksi ja kone suorittaa koodin samalla, kun anturit ja käyttäjät tarkkailevat tulosta.
CAD-mallista valmiiksi osaksi
- Suunnittelun syöttö: Asiakas toimittaa 3D-mallin ja mieluiten 2D-piirustuksen, jossa luetellaan toleranssit, materiaalit, kierteet ja pintavaatimukset.
- Valmistettavuuskatsaus: insinöörit tarkistavat seinämän paksuuden, sisäkulman säteet, reiän syvyyden ja toleranssipinon ja ehdottavat sitten säätöjä.
- CAM-ohjelmointi: työkaluradat, leikkuutyökalut, nopeudet, syötteet ja kiinnitys suunnitellaan ja simuloidaan näytöllä.
- Asennus ja ensimmäinen artikkeli: käyttäjä puristaa materiaalin, asettaa työsiirrot ja työkalun pituudet ja suorittaa ensimmäisen osan tarkastusta varten.
- Tuotantoajo: ohjelma toistuu, kun prosessinaikaiset tarkastukset valvovat työkalun kulumista ja mittapoikkeamaa.
- Viimeistely ja tarkastus: purseenpoisto, pintakäsittely ja lopullinen mittaus tehdään ennen pakkaamista.
Koneen ydinrakenne
CNC-työstökone on rakennettu jäykän alustan ja rungon ympärille, joka vaimentaa leikkausvoimia. Lineaariset ohjaimet tai laatikkoradat kantavat liikkuvia akseleita, kun taas kuularuuvit tai lineaarimoottorit muuttavat servomoottorin pyörimisen tarkaksi liikkeeksi. Kara pitää ja pyörittää leikkuutyökalua tai sorvissa työkappaletta. Työkalunvaihtaja säilyttää useita työkaluja, joten eri toiminnot voidaan suorittaa ilman manuaalista puuttumista. Ohjain tulkitsee ohjelmaa, koordinoi akseleita ja käsittelee koodereilta tulevaa palautetta. Jäähdytysjärjestelmät ohjaavat lämpöä ja huuhtelevat lastut pois leikkausalueelta.
Mekaaniset elementit
| Ohjaus- ja tukielementit
|
Valmiin osan tarkkuus riippuu koko ketjusta, ei vain koneesta. Karan lämpökasvu, työkalun kuluminen, kiinnittimen vakaus ja tasainen työpajan lämpötila vaikuttavat kaikki tulokseen. Ammattitaitoiset valmistajat hallitsevat näitä muuttujia lämmitysrutiinien, työkalun käyttöiän rajojen, mittausjaksojen ja prosessinaikaisten tarkastusten avulla. Yleisten koneistuskäytäntö-oppaiden mukaan kiinnitystavan ja työjärjestyksen suunnittelu on usein yhtä tärkeää kuin itse koneen valinta.
Missä vaiva menee tyypillisessä projektissa
Ostajat olettavat joskus, että suurin osa projektiajasta kuluu metallin leikkaamiseen. Todellisuudessa leikkaaminen on vain yksi osa työnkulkua. Suunnittelun tarkastelu, ohjelmointi, asennus, tarkastus ja viimeistely yhdessä vievät yleensä suuremman osan työstä kuin koneistusvaihe yksin. Seuraavassa kaaviossa on havainnollinen jakautuminen tyypilliselle mukautetulle osalle, jota käsitellään integroidun työnkulun kautta.
Kaavio on toimituksellinen kuva, joka perustuu yleisiin projektimalleihin, ei mitattuun toimialatilastoon, ja todelliset suhteet muuttuvat osan monimutkaisuuden mukaan. Se on mukana osoittamaan, miksi koordinaatiolla on yhtä paljon merkitystä kuin kara-ajalla. Lue se suunnittelun apuvälineenä eikä vertailukohtana.
Huomaa, kuinka suurin yksittäinen siivu kuuluu koneistukseen, mutta silti yhdistetyt suunnittelu- ja verifiointipalat painavat sen enemmän.
Donitsikaavio osoittaa, että koneistus edustaa noin kolmannesta tämän havainnollistavan projektin kokonaistyöstä, kun taas loput kaksi kolmasosaa jakautuvat tarkastelun, ohjelmoinnin, tarkastuksen ja viimeistelyn kesken. Tämä jakelu selittää, miksi näitä vaiheita koordinoiva alusta voi vähentää viiveitä tehokkaammin kuin myymälä, joka optimoi vain leikkausnopeuden. Suunnittelutarkastelulla ja DFM:llä on pienempi osuus, mutta siellä tehdyt päätökset vaikuttavat jokaiseen myöhempään siivuun, joten pieni huomioinvestointi tässä vaiheessa voi estää jälkityöskentelyn. Ohjelmointi ja asetus ottavat huomattavan osan, koska huolellinen kiinnitys ja simulointi suojaa sekä osaa että konetta. Tarkastus on erillinen osio, koska mittaus on suunniteltu toimenpide, ei jälkikäteen. Viimeistely ja pakkaus näkyvät kontrastivärisinä muistuttamaan lukijoita siitä, että ulkonäkö ja suojaus ovat osa tuotetta. Ryhmät, jotka suunnittelevat aikataulunsa kaikille viidelle siivulle, löytävät yleensä vähemmän yllätyksiä toimituksen yhteydessä.
Leikkaus on vain osa työtä, joten arvioi CNC-koneistuksen toimittaja koko työnkulun perusteella, ei vain konemäärän perusteella.
Materiaalit, toleranssit ja pintavaihtoehdot CNC-koneistetuille osille
Materiaalin valinta on yksi CNC-projektin varhaisimmista ja merkittävimmistä päätöksistä. Se vaikuttaa lujuuteen, painoon, korroosiokäyttäytymiseen, koneistusaikaan, työkalujen kulumiseen ja käytettävissä oleviin pintakäsittelyihin. Asiantunteva CNC-koneistuksen valmistaja kysyy käyttöympäristöstä, kuormituksesta, lämpötilasta ja liitososista ennen materiaalin suosittelemista.
Yleiset metallit
- Alumiiniseokset: käytetään laajalti koteloissa, kannakkeissa ja lämpöä haihduttavissa osissa, koska ne koneistetaan tehokkaasti ja tarjoavat hyvän lujuus-painosuhteen.
- Ruostumattomat teräkset: valittu korroosionkestävyyden ja lujuuden vuoksi laitteissa, elintarvikekosketuksessa ja meriympäristöissä, vaikka ne vaativatkin tarkempia leikkausparametreja.
- Hiili- ja seosteräkset: valittu lujuutta vaativiin ja lämpökäsiteltävissä oleviin akseleihin, hammaspyöriin ja rakenneosiin.
- Messinki ja kupariseokset: arvostettu sähkönjohtavuudesta, laakereiden käyttäytymisestä ja houkuttelevasta ulkonäöstä.
- Titaaniseokset: käytetään, kun suuri lujuus ja keveys ovat tärkeitä, hitaamman leikkaamisen ja suuremman työkalun tarpeen vuoksi.
Tavallinen tekninen muovi
- POM (asetaali): mitoiltaan vakaa ja vähäkitkainen, suosittu hammaspyörissä, holkeissa ja tarkkuusohjaimissa.
- Nylon: sitkeä ja kulutusta kestävä, sopii teloille, kulutustyynyille ja rakennemuoviosiin.
- PEEK ja vastaavat korkean suorituskyvyn muovit: käytetään siellä, missä lämpötilalla ja kemikaalien kestävyydellä on merkitystä.
- Akryyli ja polykarbonaatti: valittu läpinäkyviin kansiin, valonohjaimiin ja suojapaneeleihin.
| Materiaaliryhmä | Koneistettavuus | Tyypillinen käyttö | Yleisiä viimeistelyvaihtoehtoja |
|---|---|---|---|
| Alumiiniseokset | Yleensä helppoa | Kotelot, kehykset, jäähdytyslevyt | Anodisointi, helmipuhallus, maalaus |
| Ruostumattomat teräkset | Kohtalainen vaativaan | Korroosionkestävät komponentit | Passivointi, kiillotus, helmipuhallus |
| Seosteräkset | Kohtalainen | Akselit, vaihteet, kiinnikkeet | Lämpökäsittely, pinnoitus, pinnoitus |
| Messinkiä ja kuparia | Yleisesti hyvä | Liittimet, liittimet, koristeosat | Kiillotus, pinnoitus |
| Tekniset muovit | Hyväkuntoinen, lämmönsäädöllä | Eristimet, ohjaimet, kannet | Höyrykiillotus, maalaus, teksturointi |
Toleranssi ja pintaodotukset
Yleisessä koneistusohjauksessa käsitellään usein noin plus-miinus 0,05 mm:n toleranssia tavallisena CNC-työn lähtökohtana, ja tiukemmat arvot ovat mahdollisia, kun piirustus, materiaali ja koneen kokoonpano tukevat niitä. Tiukemmat toleranssit vaativat yleensä huolellisempaa kiinnitystä, tarkastusta ja joskus viimeistelyä, joten on viisasta kiristää vain mittoja, joilla on todella merkitystä istuvuuden ja toiminnan kannalta. Jokaisen ulottuvuuden merkitseminen kriittisiksi tekee osan valmistamisesta ja todentamisesta vaikeampaa ilman, että sen suorituskyky paranee.
Pinnan karheus riippuu työkalusta, syötöstä, materiaalista ja strategiasta. Juuri työstetyssä pinnassa voi näkyä hienoja työkalujälkiä, jotka ovat hyväksyttäviä sisäisille piirteille, mutta eivät näkyville pinnoille. Toissijaiset käsittelyt, kuten helmipuhallus, anodisointi, maalaus, kiillotus tai pinnoitus, voivat parantaa ulkonäköä ja suojata pintaa. Koska Jiaheng tarjoaa maalauksia ja muita pintakäsittelyjä yhdessä koneistuksen kanssa, asiakkaat voivat määritellä lopullisen ilmeen osana samaa projektia erillisen viimeistelytoimittajan koordinoinnin sijaan.
Määritä tiukat toleranssit vain silloin, kun istuvuus ja toiminta sitä edellyttävät, ja sovita materiaali ja viimeistely työympäristöön.
Integroitu älykäs tuotantoalusta: miten työnkulku rakentuu
Integroitu älykäs valmistusalusta on yhdistetty tuotantoympäristö, jossa suunnittelutietoja, prosessisuunnitelmia, konekapasiteettia, laaturekisteriä ja logistiikkaa hallitaan yhden järjestelmän ja yhden tiimin kautta. Sana älykäs viittaa vähemmän mihinkään yksittäiseen vempaimeen vaan enemmän tiedonkulkutapaan. Kun osaversio muuttuu, alusta päivittää ohjelman, tarkastussuunnitelman ja aikataulun yhdessä, mikä vähentää riskiä, että yksi tiimi työskentelee vanhentuneen piirustuksen pohjalta.
Integroidun alustan pääkerrokset
- Asiakaskäyttöliittymätaso: tiedostojen lataus, vaatimusten taltiointi, tarjouspalaute ja tilausten seuranta.
- Tekninen kerros: valmistettavuuden tarkistus, prosessin valinta, CAM-ohjelmointi ja simulointi.
- Tuotantokerros: CNC-työstö, 3D-tulostus, silikonimuottien replikointi ja kokoonpanotuki ajoitettu käytettävissä olevan kapasiteetin mukaan.
- Laatukerros: ensimmäinen artikkelin tarkastus, prosessinaikaiset tarkastukset, lopullinen mittaus ja osan tarkistamiseen liittyvät tallenteet.
- Viimeistely- ja toimituskerros: purseenpoisto, maalaus ja pintakäsittelyt, pakkaaminen ja lähetyksen valmistelu.
Tässä rakenteessa CNC-työstö on yksi useista tuotantoreiteistä, joilla on sama suunnittelu- ja laatuperusta. Projekti voi alkaa hartsista tai nailonista tulostettuna 3D-prototyyppinä muodon ja istuvuuden tarkistamiseksi, jatkaa CNC-koneistettuna metalliprototyyppinä toiminnan testaamiseksi ja sitten siirtyä silikonimuottien replikaatioon pienille valuosien erille. Koska jokainen askel on yhdellä alustalla, piirustukset ja muistiinpanot kulkevat projektin mukana sen sijaan, että niitä kirjoitettaisiin uudelleen jokaiselle uudelle toimittajalle.
Edut B2B-ostajille
Edut suunnittelutiimille
| Edut hankintatiimeille
|
OEM- ja ODM-asiakkaille integroitu lähestymistapa on erityisen hyödyllinen. OEM-ostaja toimittaa yleensä valmiit piirustukset ja odottaa todenmukaista jäljentämistä, joten toistettavuus ja dokumentaatio ovat tärkeitä. ODM-ostaja voi aloittaa konseptista tai karkeasta mallista ja odottaa valmistajan parantavan suunnittelua. Kokeneen suunnittelutiimin, koneistuskyvyn ja viimeistelyn saman katon alla käsittävä alusta voi palvella molempia malleja ilman, että asiakas joutuu jakamaan projektia useiden yritysten kesken.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. toimii tällä tavalla OEM- ja ODM-valmistajana. Sen suunnittelutiimi muuntaa asiakkaiden ideat käytännöllisiksi, houkutteleviksi tuotesuunnitelmiksi, ja sen palvelut kattavat 3D-tulostuksen hartsille, nailonille ja metallille, edistyneen koneistuksen, silikonimuottien replikoinnin tehokkaaseen pienierätuotantoon sekä pintakäsittelyt, kuten maalauksen. Tavoitteena on antaa asiakkaiden siirtyä suunnittelusta valmiiseen tuotteeseen yhdellä alustalla, mikä säästää viestintäaikaa ja vähentää koordinointiponnisteluja.
Integroitu alusta pitää suunnittelun, koneistuksen, viimeistelyn ja tarkastuksen yhdessä tietoketjussa, mikä lyhentää viestintäsilmukoita ja vähentää uudelleentyöstöä.
Sovellukset ja valintapisteet CNC-koneistuspalveluille
CNC-työstöä käytetään monilla eri teollisuudenaloilla, koska se käsittelee sekä prototyyppejä että tuotantoosia vaativissa materiaaleissa. Päätöksen käyttää sitä ja määrittämistäsi tulee noudattaa sovelluksen tarpeita. Alla olevassa taulukossa on eroteltu tyypilliset sovelluskentät niistä valintapisteistä, joilla on eniten merkitystä valittaessa CNC-koneistustoimittajaa.
Tyypilliset sovellusalueet
| Tarkastettavat valintapisteet
|
Kuinka valita projektivaiheen mukaan
Konseptivaiheessa nopeus ja joustavuus ovat tärkeämpiä kuin täydellinen pinnanlaatu, joten hartsi- tai nylon-3D-tulostus voi olla nopeampi tapa testata muotoa. Kun suunnittelua on testattava todellisissa materiaaleissa todellisilla kuormilla, CNC-koneistetuista prototyypeistä tulee parempi reitti. Pilottivaiheessa voidaan valmistaa pieniä eriä CNC-työstyksellä tai silikonimuottien replikaatiolla geometriasta ja materiaalista riippuen. Tuotantovaiheessa toistuvat CNC-tilaukset tai muut prosessit valitaan volyymin, kustannusrakenteen ja laatutavoitteiden perusteella.
Käytännön valintalista
- Määritä osan toiminta ja kuormitus, lämpötila ja ympäristö, johon se kohdistuu.
- Valitse materiaali ja varmista, että sopivat varasto- ja viimeistelyvaihtoehdot ovat olemassa.
- Merkitse kriittiset mitat ja rentoudu loput kohtuullisiin yleisiin toleransseihin.
- Pyydä valmistettavuusarviointi ja harkitse ehdotettuja säätöjä.
- Sovi pintakäsittelystä, tarkastuksen laajuudesta ja pakkauksesta ennen tuotannon aloittamista.
Tämän tarkistuslistan noudattaminen auttaa ostajia vähentämään korjauksia ja pitää keskustelun CNC-koneistuksen valmistajan kanssa keskittyneenä tosiasioihin. Se helpottaa myös tarjousten vertailua, koska jokainen toimittaja vastaa samaan selkeästi määriteltyyn vaatimukseen.
Kuinka hyvin CNC-koneistus sopii yleisiin vaatimuksiin
Ennen lopullista valintaa kannattaa tarkastella CNC-työstön vahvuuksia ja rajoja rinnakkain. Alla olevassa taulukossa on esitetty suhteellinen soveltuvuuspisteet kuudelle tyypilliselle vaatimukselle. Pisteet ovat toimituksellista arviota, joka perustuu yleiseen koneistustietoon, ei mitattuun tietoon.
Suuremmat arvot osoittavat, että CNC-työstö sopii yleensä hyvin tähän vaatimukseen, kun taas pienemmät arvot osoittavat, että toinen prosessi saattaa olla harkitsemisen arvoinen. Yksittäinen kontrastipalkki osoittaa alueen, jossa CNC-suunnittelu vaatii yleensä eniten huomiota.
Käytä kaaviota nopeana opastuksena ennen kuin pyydät yksityiskohtaisia neuvoja tietystä osasta.
Pylväskaavio osoittaa, että CNC-työstö saavuttaa korkeimman mittatarkkuuden, materiaalialueen ja erän toistettavuuden. Nämä kolme vahvuutta selittävät, miksi prosessi on niin yleinen toimiville prototyypeille ja tarkkuustuotantoosille. Myös pintakäsittelyn laatu on hyvä, koska koneistettu pinta tarvitsee usein vain kevyen viimeistelyn ennen kuin se on käyttövalmis tai pinnoitettu. Yksittäisten osien nopeus on hieman pienempi, koska ohjelmointi ja asennus vievät aikaa, vaikka tarvittaisiin vain yksi kappale. Alin tanko kuuluu monimutkaiseen sisägeometriaan, jossa suljettuihin onteloihin ja syviin sisäkanaviin on leikkaustyökalun vaikea päästä käsiksi. Kun osa on riippuvainen tällaisista ominaisuuksista, lisäainevalmistus tai valu voi olla parempi ensisijainen reitti tai suunnittelu voidaan jakaa useisiin koneistettuihin komponentteihin, jotka kootaan jälkeenpäin.
Yhdistä prosessi vaatimuksiin: CNC-työstö johtaa tarkkuuteen ja materiaalivalinnat, kun taas monimutkaiset sisäiset muodot voivat vaatia toisen reitin.
Yksityiskohtainen vertailu: CNC-koneistus vs 3D-tulostus vs silikonimuottien replikointi
Useimmat tuoteryhmät eivät valitse yhtä prosessia tuotteen koko elinkaaren ajaksi. Ne liikkuvat prosessien välillä määrän, materiaalin ja suunnittelun kypsyyden muuttuessa. Vertaamalla CNC-työstöä hartsi- tai nylon-3D-tulostukseen ja silikonimuottien replikointiin, näet, mihin jokainen reitti sopii ja miksi valmistaja, joka tarjoaa kaikki kolme yhdellä alustalla, voi ohjata siirtymistä sujuvasti.
| tekijä | CNC-työstö | 3D-tulostus | Silikonimuotin replikointi |
|---|---|---|---|
| Materiaalivalikoima | Metallit ja tekniset muovit | Hartsit, nailon ja jotkut metallit | Valetut polyuretaanityyppiset hartsit |
| Geometrian vapaus | Rajoitettu työkalujen pääsy | Korkea, mukaan lukien sisäiset kanavat | Riippuu pääosasta ja muotinjaosta |
| Tyypillinen tarkkuus | Korkea, sopii tarkkuuteen | Hyvä, vaihtelee tekniikan mukaan | Hyvä, seuraa mestariosaa |
| Pinnan kunto | Koneistettu pinta, viimeistely valinnainen | Kerrosviivat saattavat vaatia viimeistelyä | Sileä, toistaa pääpinnan |
| Paras määrävalikoima | Yksi pala erien toistamiseen | Yksi pala muutamaan kappaleeseen | Pienet erät samanlaisia osia |
| Mekaaninen lujuus | Sama kuin kiinteä materiaali | Vaihtelee materiaalin ja suunnan mukaan | Riippuu käytetystä hartsista |
| Tyypillinen rooli | Toimivat prototyypit ja loppukäyttöosat | Varhaiset muoto- ja istuvuusmallit | Pienen erän ulkonäkö ja toiminnalliset osat |
Taulukko osoittaa, että mikään kolmesta reitistä ei voita joka luokkaa. CNC-työstö on vahvinta siellä, missä materiaalin ominaisuuksilla ja tarkkuudella on merkitystä. 3D-tulostus on vahvin siellä, missä geometrian vapaus ja nopeus yksittäisessä konseptimallissa ratkaisevat. Silikonimuotin replikointi on vahvin, kun tiimi tarvitsee pienen määrän yhtenäisiä, hyvännäköisiä osia yhdeltä hyväksytyltä mestarilta. Käytännössä monet projektit käyttävät kaikkia kolmea eri kohdissa, ja järjestystä ohjaa se, mitä tiimin kussakin vaiheessa on opittava.
Kuinka toimitusaika muuttuu erän koon mukaan
Läpimenoaika riippuu muustakin kuin koneen nopeudesta. Se sisältää ohjelmoinnin, muotin valmistuksen, kovetuksen, viimeistelyn ja tarkastuksen, ja jokaisella reitillä on erilainen kiinteä osa. Seuraava viivakaavio havainnollistaa, kuinka kunkin reitin suhteellinen läpimenoaika saattaa muuttua erän koon kasvaessa. Arvot ovat havainnollistava indeksi eivätkä mitattu vertailuarvo.
Korkeampi indeksi tarkoittaa pidempää kokonaistoimitusaikaa kyseiselle eräkokolle. Kaavion on tarkoitus näyttää kunkin käyrän muoto, ei ennustaa tiettyä toimituspäivää.
Todelliset aikataulut riippuvat osan koosta, materiaalista, viimeistelystä ja nykyisestä kapasiteetista.
Vertailun käyttäminen käytännössä
- Käytä 3D-tulostusta muodon, kokoonpanon ja ergonomian tarkistamiseen suunnittelusyklin varhaisessa vaiheessa.
- Käytä CNC-työstöä, kun osa täytyy testata lopullisessa materiaalissaan tai pitää tiukat toleranssit.
- Käytä silikonimuottien replikointia, kun tarvitset useita ulkonäkö- tai toimintaosia yhdeltä hyväksytyltä mestarilta.
- Pyydä valmistajaa suosittelemaan järjestystä sen sijaan, että pakottaisit jokaista vaihetta yhteen prosessiin.
Tehokkaimmissa projekteissa yhdistyvät reitit: 3D-tulostus muotoihin, CNC-työstö toimintoihin ja silikonireplicointi pienille erille.
Laadunvalvonta, tarkastus ja pintakäsittely
CNC-koneistuksen laatu on tulosta suunnittelusta, ei vain lopputarkastuksesta. Luotettava työnkulku määrittelee mitä mitataan, miten mitataan ja mitä tapahtuu, kun ulottuvuus putoaa rajansa ulkopuolelle. Integroidulle alustalle nämä päätökset tallennetaan yhdessä osan tarkistuksen kanssa, jotta samaa tarkastuslogiikkaa sovelletaan toistuviin tilauksiin.
Tarkastusvaiheet
- Saapuvan materiaalin tarkistus: tarkista raaka-aineen laatu, koko ja kunto ennen koneistuksen aloittamista.
- Ensimmäinen artikkelin tarkastus: mittaa ensimmäinen osa piirustusta vasten ennen kuin koko erä vapautetaan.
- Prosessin aikana tehtävät tarkastukset: ota näyte kriittisistä mitoista ajon aikana työkalun kulumisen tai ajautumisen havaitsemiseksi.
- Lopputarkastus: tarkista mitat, kierresovitukset, visuaalinen kunto ja pinnan viimeistely ennen pakkaamista.
Tyypillisiä mittaustyökaluja ovat jarrusatulat, mikrometrit, korkeusmittarit, porausmittarit, kierremittarit ja koordinaattimittauskoneet monimutkaisia geometrioita varten. Työkalun valinta riippuu toleranssista: yleismitta voidaan tarkistaa jarrusatulalla, kun taas tarkkuussovitus voi vaatia tarkempaa menetelmää. Selkeä viestintä kriittisistä ominaisuuksista antaa valmistajalle mahdollisuuden varata mittausajan sinne, missä sillä on merkitystä.
Purseenpoisto ja viimeistely
Jokainen koneistettu osa jättää leikkausvaiheen purseet ja terävät reunat. Purseenpoisto poistaa ne käsin, rummutuksen avulla tai erityisillä työkaluilla, ja se on merkittävä tekijä siinä, kuinka turvalliselta ja käyttökelpoiselta osa tuntuu. Pintakäsittelyt lisäävät sitten ulkonäköä tai suojaa. Helmipuhallus tuottaa tasaisen mattapinnan. Anodisointi parantaa alumiinin pintaa. Maalaus ja pinnoitus lisäävät väriä ja suojaa, kun taas kiillotus antaa tasaisemman ilmeen. Koska viimeistely voi muuttaa hieman mittoja, kuten pinnoitteen paksuutta liitospinnalla, piirustuksen tulee osoittaa, mitkä pinnat on peitetty tai pidetty vapaana käsittelystä.
Laatuongelmien yleisiä syitä
- Epäselviä piirustuksia, joissa toleranssit puuttuvat tai ristiriitaisia huomautuksia.
- Ominaisuuksia, joihin työkalu ei pääse käsiksi, kuten syvät kapeat taskut terävillä sisäkulmilla.
- Ohuet seinät, jotka tärisevät tai muotoutuvat leikkaamisen aikana.
- Viimeistely, jota ei huomioitu mitoituksen aikana.
Suurin osa näistä ongelmista vältetään varhaisella valmistettavuuden arvioinnilla. Hyvät valmistajat osoittavat riskialttiit ominaisuudet, ehdottavat pieniä säteitä tai paksumpia ripoja ja selittävät jokaisen ehdotuksen syyn. Asiakkaat, jotka hyväksyvät kohtuulliset suunnittelusäädöt, saavat yleensä osia, jotka on helpompi työstää, helpompi tarkastaa ja yhtenäisempiä erästä toiseen.
Suunnittele tarkastus ja viimeistely yhdessä koneistuksen kanssa, sillä mitat, pinnoitteet ja ulkonäkö vaikuttavat toisiinsa.
CNC-laitteiden ja koneistettujen osien huolto-ohjeet
Huolto vaikuttaa kahteen ostajaa kiinnostavaan asiaan: osia valmistavien koneiden vakauteen ja itse osien käyttöikään. Molempien ymmärtäminen auttaa sinua esittämään perusteltuja kysymyksiä, kun auditoit toimittajaa, ja auttaa sinua huolehtimaan koneistetuista komponenteista toimituksen jälkeen.
Koneiden huoltokäytännöt
Hyvin hoidettu CNC-laitos noudattaa koneenvalmistajan suositusten ja oman kokemuksensa mukaista huoltoaikataulua. Päivittäisiin tehtäviin kuuluu yleensä lastujen puhdistaminen työalueelta, jäähdytysnesteen määrän ja pitoisuuden tarkistaminen, voitelujärjestelmän tarkastus sekä työkalunpitimien ja karan kartion puhtauden tarkistaminen. Viikoittaiset tai kuukausittaiset tehtävät voivat sisältää reittikansien, suodattimien, ilmansyötön ja akselin välyksen tarkistamisen. Pidemmällä aikavälillä tehtäviä tehtäviä ovat geometrian tarkistukset, karan kunnon tarkistukset ja kuluvien osien vaihto. Työstökoneiden yleisen huolto-ohjeen mukaan jatkuva rutiinityö on tehokkaampaa kuin satunnaiset suuret korjaukset.
| Intervalli | Tyypillinen tehtävä | Tarkoitus |
|---|---|---|
| Joka vuoro | Poista lastut, tarkista jäähdytysneste, pyyhi työkalunpitimet | Pidä leikkausalue puhtaana ja vakaana |
| viikoittain | Tarkista voitelu, suodattimet ja suojukset | Vähennä liikkuvien osien kulumista |
| Kuukausittain | Tarkasta ilmansyöttö, hihnat, kiinnikkeet ja työkalunvaihtaja | Estä suunnittelemattomat seisokit |
| Jaksottainen | Tarkista akselin geometria ja karan kunto | Säilytä asennon tarkkuus |
| Tarpeen mukaan | Kalibroi anturit ja mittaustyökalut | Pidä mittaustulokset luotettavina |
Huolehdi valmiista koneistetuista osista
- Alumiiniset osat: Pidä ne puhtaina ja kuivina ja vältä kosketusta voimakkaiden alkalisten puhdistusaineiden kanssa, jotka voivat vahingoittaa paljaita tai kevyesti käsiteltyjä pintoja.
- Teräsosat: käytä suojaavaa öljyä tai pinnoitetta, jos niitä säilytetään pitkään, koska paljas teräs voi ruostua kosteassa ilmassa.
- Muoviosat: pidä ne poissa liuottimista ja jatkuvasta korkeasta lämmöstä, ellei laatua ole luokiteltu kyseisiin olosuhteisiin.
- Kierteitetyt ja liukuvat ominaisuudet: käytä sopivaa voiteluainetta ja vältä liiallista kiristämistä, koska se voi irrottaa kierteet pehmeämmissä materiaaleissa.
- Maalatut tai pinnoitetut osat: puhdista miedolla puhdistusaineella ja vältä hankaavia tyynyjä, jotka voivat naarmuttaa pintaa.
Varastointi ja käsittely
Tarkkuusosia tulee käsitellä puhtailla käsillä tai käsineillä ja säilyttää suojapakkauksessa, joka estää terävien reunojen ja viimeisteltyjen pintojen välisen kosketuksen. Osat, joissa on kriittisiä reiät tai kierteet, hyötyvät korkista tai tulpista. Varastointialueiden tulee olla kuivia ja lämpötilaltaan kohtuullisen tasaisia, mikä rajoittaa korroosiota ja mittaliikuntaa, erityisesti kosteutta imevissä muoveissa. Selkeä merkintä piirustusnumerolla ja versiolla estää myös vanhentuneen osan käytön kokoonpanossa.
Asiakkaan, joka aikoo tilata saman osan uudelleen, tulee säilyttää piirustusversio ja tarkastusraportti yhdessä ja ilmoittaa valmistajalle, kun muutoksia on tehty. Integroitu alusta tallentaa nämä tiedot, mikä nopeuttaa toistuvia tilauksia ja vähentää mahdollisuutta, että vanhempi versio tuotetaan vahingossa.
Koneen säännöllinen hoito ja järkevä varastointi suojaavat sekä tuotantotarkkuutta että valmiiden osien käyttöikää.
CNC-koneistuksen valmistajan ja toimittajan valinta pitkäaikaisiin projekteihin
CNC-koneistuksen valmistajan valinta ei ole vain tekninen valinta, vaan myös suhdepäätös. Oikean kumppanin tulee ymmärtää tuotteesi, kommunikoida selkeästi ja mukautua volyymi ja muotoilusi kehittyessä. Kun vertailet ehdokkaita, katso koneluettelon ulkopuolelle ja mieti, kuinka kukin yritys hallitsee koko prosessin tiedustelusta toimitukseen.
Kysymyksiä, joita kannattaa kysyä toimittajalta
- Mitä materiaaleja ja prosessityyppejä voit käsitellä itse ja mitkä ovat ulkoistettuja?
- Annatko valmistettavuuspalautetta ennen tuotantoa, ja kuka sen antaa?
- Miten dokumentoit tarkastustulokset ja voitko jakaa ne jokaisen lähetyksen kanssa?
- Voitko tukea prototyyppejä, pieniä eriä ja toistuvia tilauksia samalla alustalla?
- Mitä surface treatments are available, and are they managed under the same project?
- Kuinka käsittelet suunnittelumuutoksia ja versioiden hallintaa?
Näihin kysymyksiin avoimesti ja täsmällisesti vastaavat toimittajat ovat yleensä paremmin valmistautuneet tukemaan pitkäaikaista suhdetta. Epämääräiset vastaukset tai haluttomuus keskustella prosessin yksityiskohdista ovat merkki kysyä lisätietoja ennen merkittävän tilauksen tekemistä.
Miksi yhden luukun alusta auttaa pitkäaikaisia kumppanuuksia?
Harkitse tuotetta, joka alkaa ideana ja kulkee prototyyppien, validoinnin, pilottirakennusten ja jatkuvan toimituksen kautta. Jos jokaisessa vaiheessa käytetään eri toimittajaa, suunnittelun tarkoitus selitetään toistuvasti, tiedostot muotoillaan uudelleen ja pieniä väärinkäsityksiä kertyy. Kun sama valmistaja hoitaa suunnittelutuen, 3D-tulostuksen, CNC-työstön, silikonimuottien replikoinnin ja pintakäsittelyn, alkuvaiheessa rakennettu tieto kantaa eteenpäin. Tämä on etu, jonka integroitu älykäs valmistusalusta tarjoaa kasvavalle yritykselle.
Jiaheng asettuu luotettavaksi pitkäaikaiseksi kumppaniksi teollisessa kehityksessä. Sen yhden luukun palvelu antaa asiakkaille mahdollisuuden suorittaa matkan suunnittelusta tuotteeseen yhdellä alustalla, mikä säästää aikaa ja koordinointia. Ostajille, jotka tarvitsevat CNC-työstötoimittajan, joka pystyy myös tukemaan prototyyppejä, pieniä eriä ja viimeistelyä, tämä rakenne poistaa useita hankkeiden vaihtoja, jotka yleensä hidastavat projekteja.
Hyvän kyselyn valmistelu
- Tarjoa 3D-malli yleisessä neutraalissa muodossa yhdessä 2D-piirustuksen kanssa, jossa luetellaan kriittiset mitat.
- Ilmoita materiaali, määrä, viimeistelyvaatimus ja tavoitetoimitusikkuna.
- Kuvaile osan toimintaa, jotta insinöörit voivat tehdä parempia ehdotuksia.
- Mainitse kaikki toisiinsa liittyvät osat, kokoonpanoolosuhteet tai ympäristöaltistus.
Täydellinen tiedustelu vähentää edestakaisin käyttöä ja antaa valmistajalle mahdollisuuden ehdottaa järkevää prosessisuunnitelmaa nopeasti. Se osoittaa myös, että ostaja ymmärtää osan, joka tukee tuottavaa työsuhdetta ensimmäisestä vaihdosta lähtien.
Valitse kumppani, joka tukee prototyyppiä, pientä erää ja viimeistelyä yhdessä, jotta suunnittelutieto kulkee vaiheesta toiseen.
CNC-työstöpalvelut UKK
Mitä are CNC machining services?CNC-työstö services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Mitä is an integrated smart manufacturing platform?Se on yhdistetty tuotantoympäristö, jossa suunnitteludataa, prosessisuunnittelua, koneistusta, laatukirjanpitoa ja logistiikkaa hallitaan yhdessä. Alusta pitää päivitykset, muistiinpanot ja tarkastustulokset linkitettyinä kuhunkin osaan. Ostajille tämä tarkoittaa selkeämpää viestintää, vähemmän vaihtoja ja johdonmukaisempia toistuvia tilauksia. |
Mitä materiaaleja voidaan käyttää CNC-koneistetuissa osissa?Yleisiä valintoja ovat alumiiniseokset, ruostumattomat teräkset, seosteräkset, messinki, kupari ja titaani sekä tekniset muovit, kuten POM, nylon, akryyli ja PEEK. Oikea valinta riippuu lujuudesta, painosta, ympäristöstä, lämpötilasta ja viimeistelytarpeista. Valmistaja voi suositella sopivia vaihtoehtoja hakemuksesi tarkastelun jälkeen. |
Kuinka tarkkaa CNC-työstö on?Yleisessä koneistusohjauksessa käsitellään usein noin plus-miinus 0,05 mm yhteisenä lähtökohtana, ja tiukempia toleransseja voidaan saavuttaa, kun kappaleen suunnittelu, materiaali, kiinnitys ja tarkastusmenetelmä sen sallivat. Tiukemmat arvot vaativat yleensä enemmän prosessin ohjausta, joten niitä on järkevää soveltaa vain sopivuuteen ja toimintaan vaikuttaviin ominaisuuksiin. |
Milloin minun pitäisi valita CNC-koneistus 3D-tulostuksen sijaan?CNC-työstö is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Voidaanko CNC-työstöä käyttää sekä prototyypeissä että pienissä erissä?Kyllä. Koska prosessia ohjaa ohjelma, se voi tuottaa yhden prototyypin tai toistaa saman osan erässä johdonmukaisin tuloksin. Joissakin ulkonäköön keskittyneissä pienissä erissä voidaan harkita myös silikonimuottien replikointia. Yhden luukun valmistaja voi neuvoa, mikä reitti sopii määrällesi ja materiaalillesi. |
Mitä information should I send when I request a quotation?Lähetä 3D-malli, 2D-piirustus, joka merkitsee kriittiset mitat, materiaalin, määrän, viimeistelyvaatimukset ja tavoiteaikataulusi. Lyhyt kuvaus osan käytöstä auttaa insinöörejä ehdottamaan parannuksia. Täydelliset tiedot lyhentävät tarjousprosessia ja vähentävät myöhempiä muutoksia. |
Mitä surface finishes are available after machining?Tyypillisiä vaihtoehtoja ovat purseenpoisto, helmipuhallus, kiillotus, alumiinin anodisointi, maalaus ja erilaiset pinnoitteet. Sopiva vaihtoehto riippuu tarvitsemastasi materiaalista, ympäristöstä ja ulkonäöstä. Mainitse mahdolliset pinnat, joiden tulee jäädä käsittelemättä, kuten tarkkuussovitukset, jotta ne voidaan ottaa huomioon viimeistelysuunnitelmassa. |
Selkeät piirustukset, realistiset toleranssit ja varhainen yhteydenpito CNC-työstötoimittajan kanssa ovat luotettavimpia tapoja välttää viiveet.
-
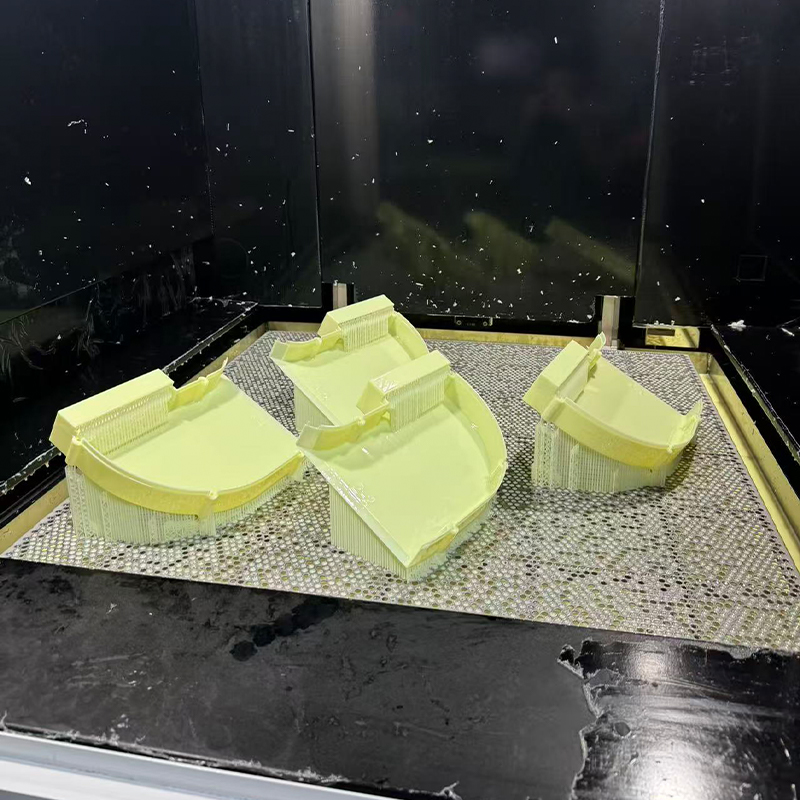 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
 Titaaniseos Ti6Al4V 3D-tulostuspalvelu
-
 PP-tyyppinen materiaali tyhjiövalu
-
 ABS:n kaltainen materiaali tyhjiövalu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
