- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

Tyhjiövalupalvelut: miten se toimii ja milloin sitä käytetään
Tyhjiövalupalvelut : Lyhyt vastaus prototyyppi- ja pienerien ostajille
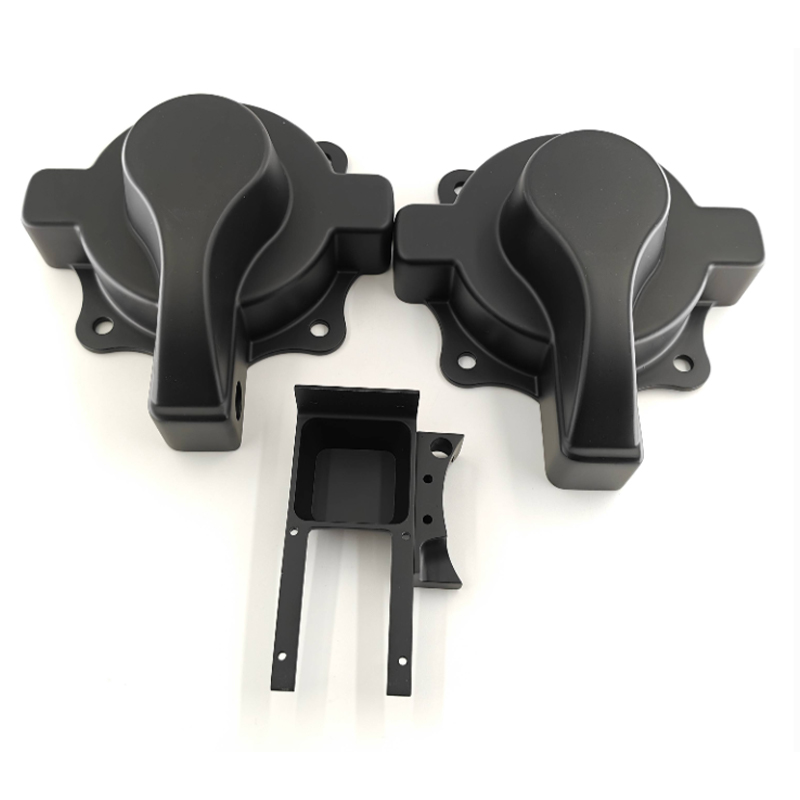
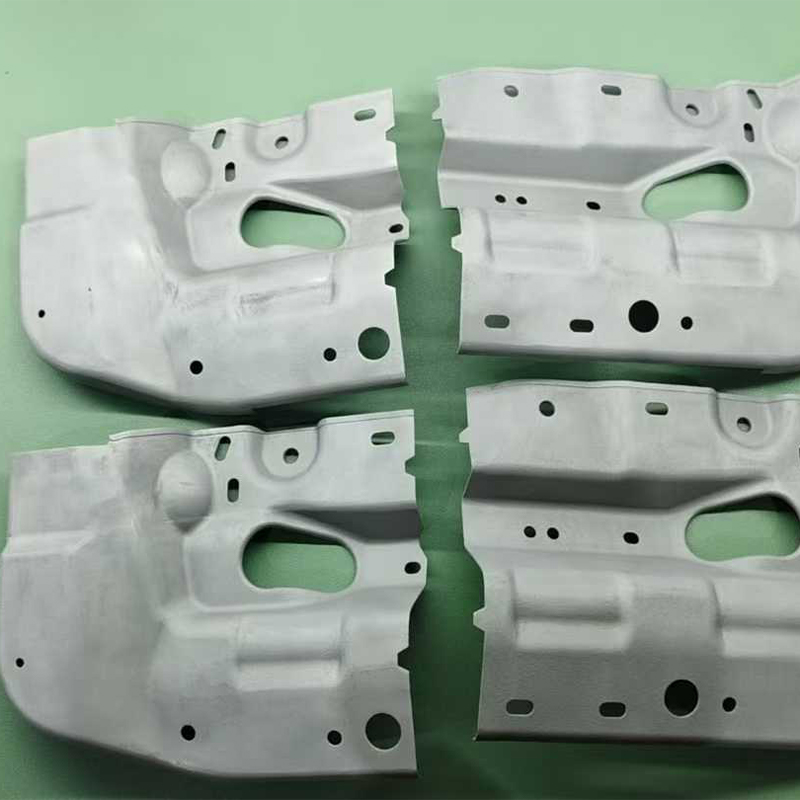
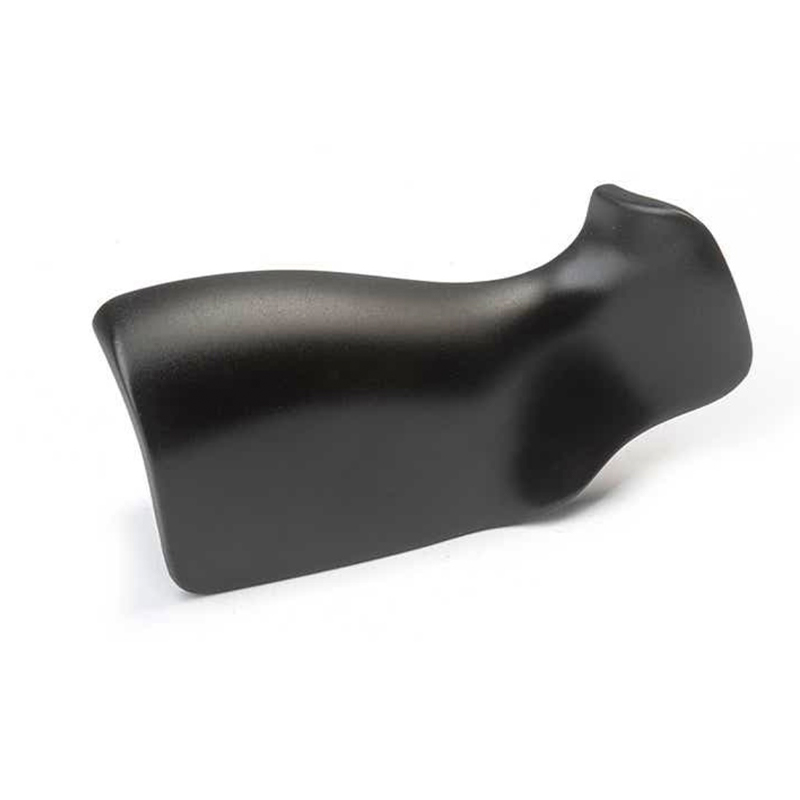
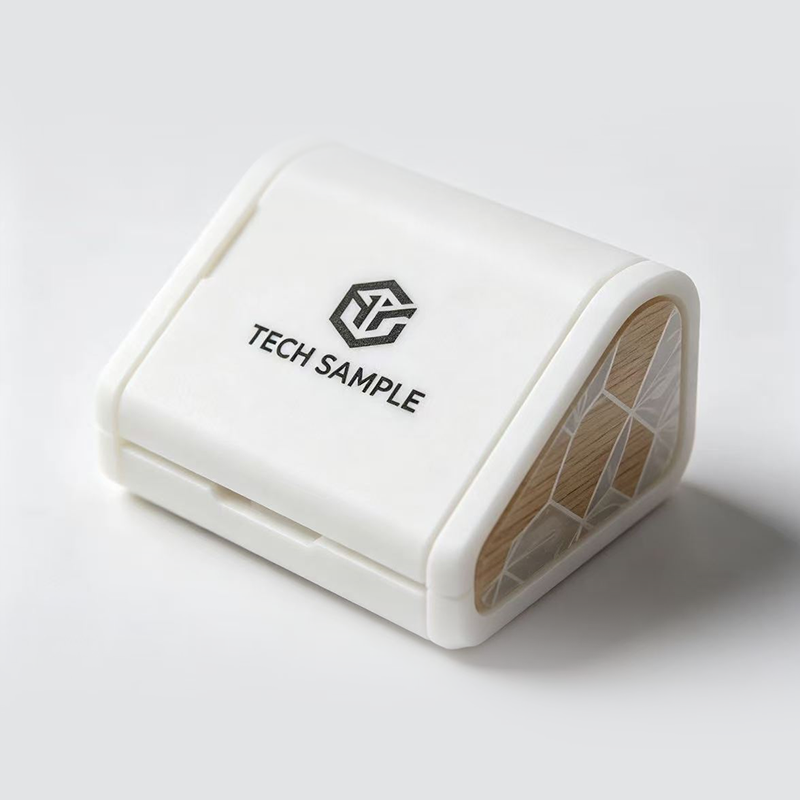
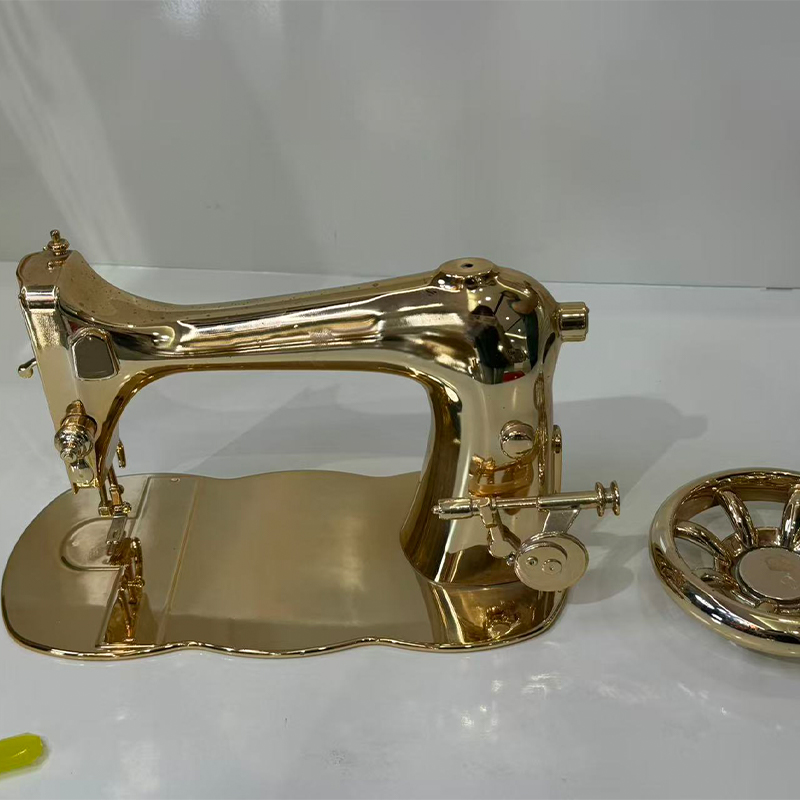
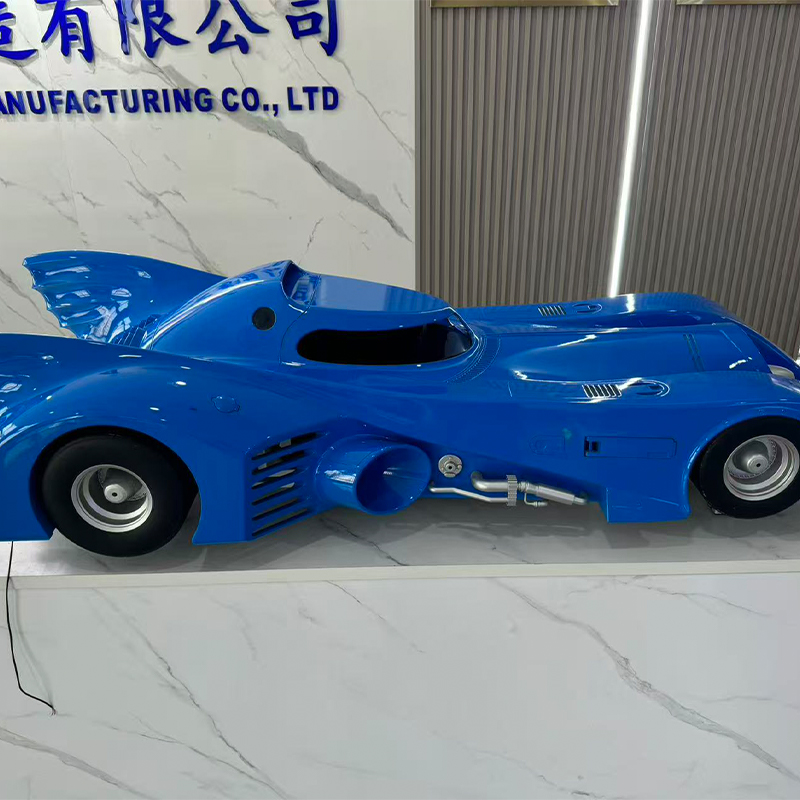
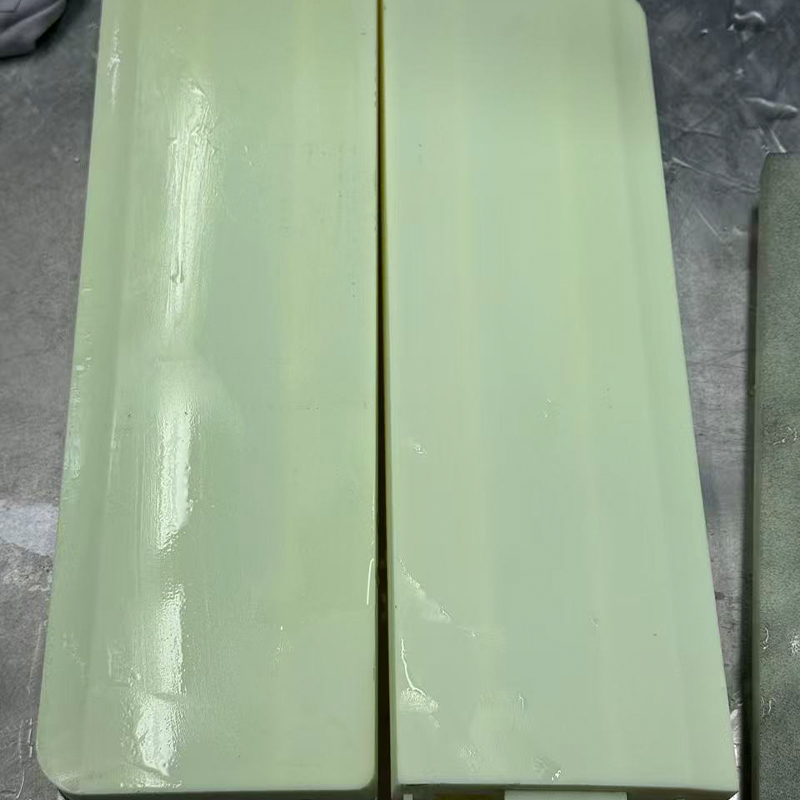
Kuvittele tämä: tiimilläsi on 3D-tulostettu mestari, joka näyttää lopulta oikealta, suunnittelun tarkistus kolmen viikon kuluttua ja tarve 20 kotelolle, jotka tuntuvat ja käyttäytyvät tuotantoosilta. Kahdenkymmenen kopion tulostaminen kestäisi liian kauan ja näyttäisi silti tulosteilta, ja kova työkalu olisi ennenaikaista. Tyhjiövalupalvelut ratkaisevat juuri tämän aukon. Toimittaja rakentaa mestarisi ympärille silikonimuotin, kaataa siihen polyuretaanihartsia tyhjiössä ja kovettaa kopiot lämpimässä uunissa. Tuloksena on pieni erä, tyypillisesti noin 10 - 30 kappaletta muottia kohden, jossa on hienoja pintayksityiskohtia ja valikoima hartseja, jotka jäljittelevät ABS:ää, polypropeenia, kumia tai kirkasta muovia.
Tuo yksi lause on johtopäätös. Tämän oppaan loppuosassa selitetään, miksi se toimii, missä se lakkaa toimimasta ja kuinka opastetaan tyhjiövalujen valmistajalle, jotta ensimmäinen erä on käyttökelpoinen oppimisharjoituksen sijaan. Pidämme kielen käytännöllisenä: missä prosessi on hyvä, mitä piirustuksessa on huomioitava ja mitä kysymyksiä tulee kysyä toimittajalta ennen tiedostojen lähettämistä.
Kenelle tämä opas on tarkoitettu
- Tuotekehittäjät, jotka tarvitsevat ulkonäkö- tai toimintatason osia arvosteluja, testejä ja pilottirakennuksia varten.
- Hankinta- ja hankintatiimit vertaavat tyhjiövalutoimittajaa lyhyellä aikavälillä painamiseen tai koneistukseen.
- Startupit valmistelevat markkinointinäytteitä ja sijoittajademoja ennen sitoutumista ruiskumuotteihin.
- Insinöörejä, jotka haluavat vahvistaa istuvuuden, kokoonpanon ja ergonomian osilla, jotka näyttävät ja tuntuvat lähes lopulliselta.
Tyhjiövalua kutsutaan joskus uretaanivaluksi tai polyuretaanivaluksi. Kaikki kolme nimeä kuvaavat samaa työperhettä: joustava silikonityökalu, kaksiosainen nestemäinen hartsi ja tyhjiökammio, joka poistaa jääneen ilman. Koska työkalu on silikonia eikä terästä, työkalun läpimenoaika on lyhyt ja suunnittelumuutokset on helpompi omaksua. Tämä joustavuus on tärkein syy, miksi ostajat etsivät tyhjiövalujen valmistajaa, kun he ovat prototyypin ja täyden tuotannon välissä.
Muutama nopea odotus auttaa asettamaan sävyn. Tyhjiövalu kopioi mestarin pintaa, joten mestarilla on suuri merkitys. Muotilla on rajallinen käyttöikä, minkä vuoksi prosessi sopii lyhyille ajoille. Hartsit jäljittelevät tavallisia muoveja, mutta eivät ole identtisiä niiden kanssa, joten kaikki tarkasta materiaalitiedoista riippuvaiset testit tulee suunnitella tätä silmällä pitäen. Ja prosessi palkitsee varhaiset keskustelut toimittajan kanssa seinän paksuudesta, jakoviivoista ja viimeistelystä.
Tyhjiövalu tekee yhdestä hyvästä mestarista pienen erän tuotantomaisia osia ilman teräsmuottien aikaa ja työkaluja.
Kuinka tyhjiövalu toimii askel askeleelta
Kun näet sarjan, useimmat lainauskysymykset vastaavat itsestään. Prosessissa on viisi vaihetta, ja jokaisessa vaiheessa on tyypillinen tapa mennä pieleen. Niiden tunteminen auttaa sinua lukemaan toimittajan aikataulun ja huomaamaan, missä muutospyyntö maksaa aikaa.
- Master valmistelu: päällikkö on yleensä 3D-tulostettu tai CNC-koneistettu, sitten hiottu, pohjamaalattu ja kiillotettu. Jokainen masterin naarmu näkyy jokaisessa valussa, joten tämä vaihe asettaa laatukaton.
- Muottilaatikko ja erotussuunnitelma: päällikkö on ripustettu laatikkoon, jossa on portit ja tuuletusaukot, jotka on sijoitettu kohtiin, joissa hartsin tulisi päästä sisään ja ilman tulee poistua. Jakoviiva on valittu piilottamaan saumat ei-kriittisillä kasvoilla.
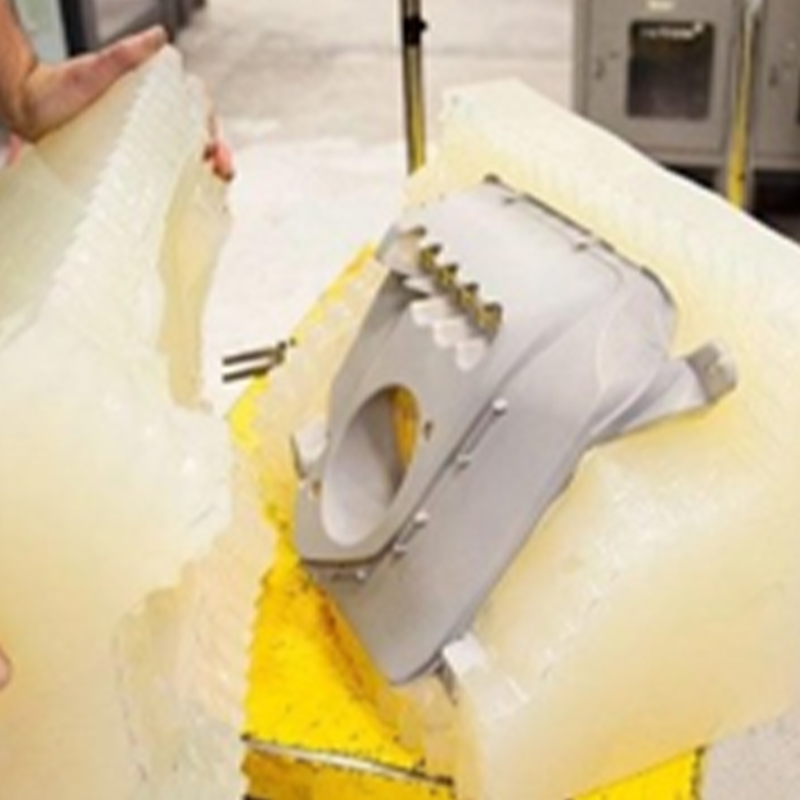
- Silikonin kaataminen ja kovettuminen: nestemäinen silikoni kaadetaan masterin päälle, yleensä tyhjiössä, ja kovetetaan uunissa. Lohko leikataan sitten auki suunniteltua jakolinjaa pitkin ja isäntä poistetaan.
- Hartsivalu tyhjiössä: kaksi hartsikomponenttia punnitaan, sekoitetaan, poistetaan kaasut ja kaadetaan suljettuun muottiin tyhjökammion sisällä. Tyhjiö vetää ilmaa ontelosta, jotta hartsi voi saavuttaa ohuet seinät ja hienon koostumuksen.
- Kovetus, irrotus ja viimeistely: muotti menee lämpimään uuniin, tavallisesti 60-70 asteeseen muutamaksi tunniksi. Sen jälkeen osat puretaan, leikataan, hiotaan, maalataan tai teksturoidaan projektin edellyttämällä tavalla.
Tyhjiö on yksityiskohta, joka antaa prosessille nimen ja sen edun. Ilman sitä pienet ilmataskut jäävät loukkuun kulmiin ja kylkiluiden alle jättäen kuplia ja lyhyitä täytteitä. Sen avulla hartsi virtaa tasaisemmin onteloon, minkä vuoksi tyhjiövaluosissa on usein puhtaampia pintoja ja terävämpää rakennetta kuin pelkkä avoin kaato.
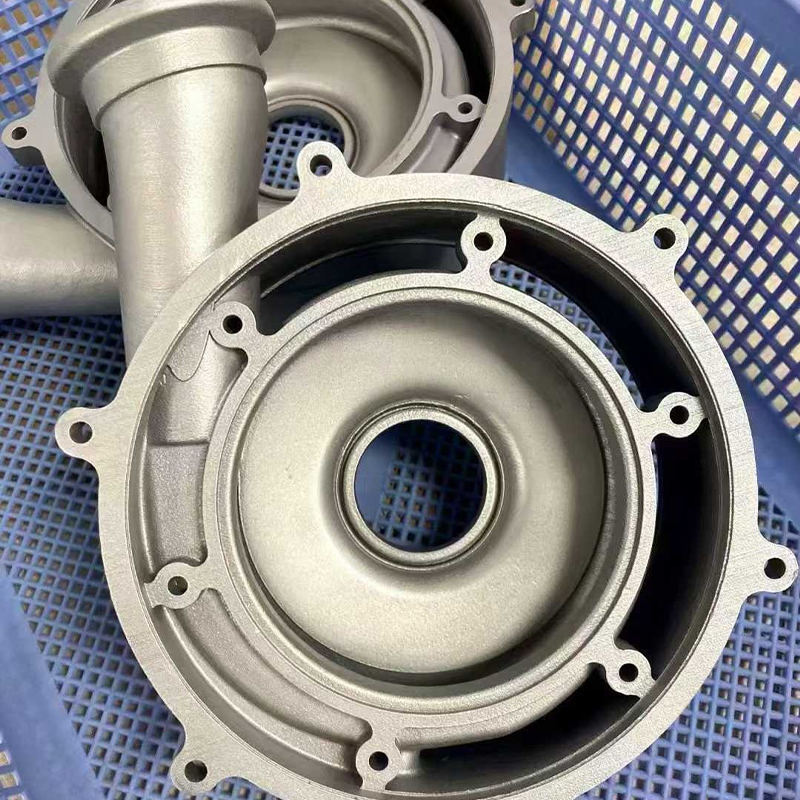
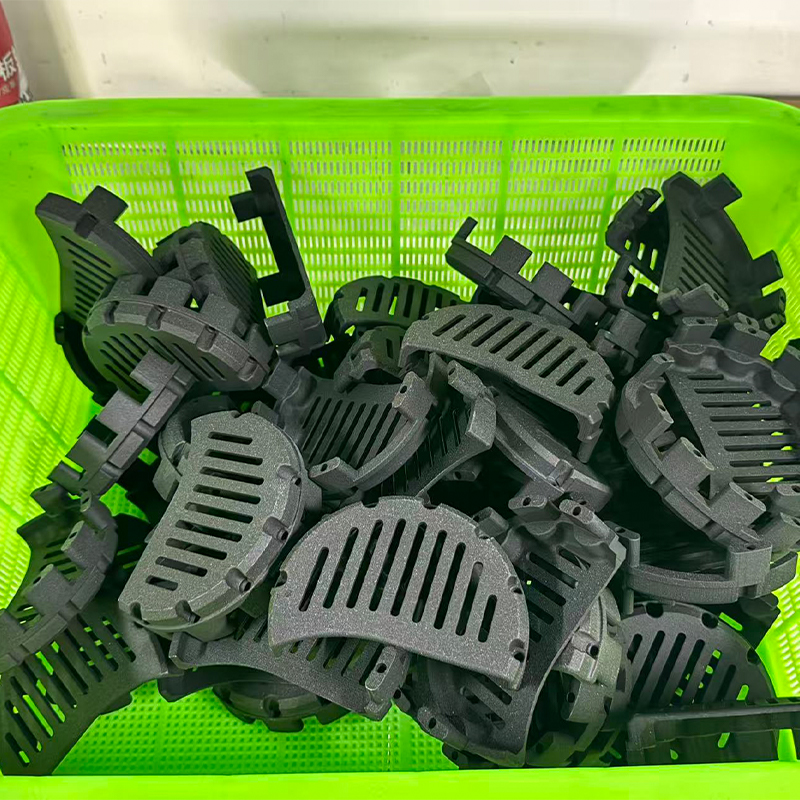
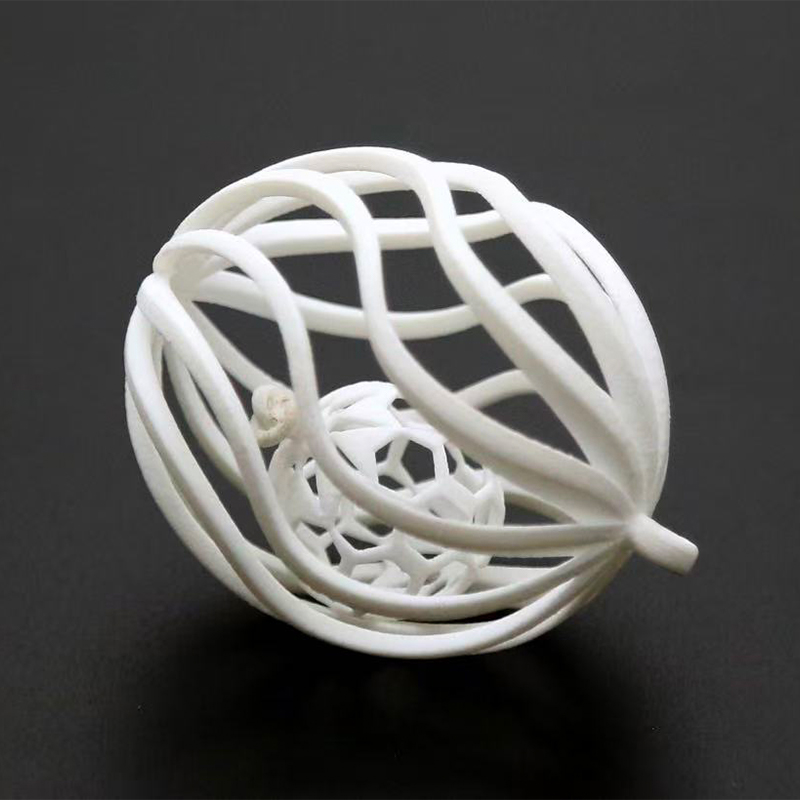
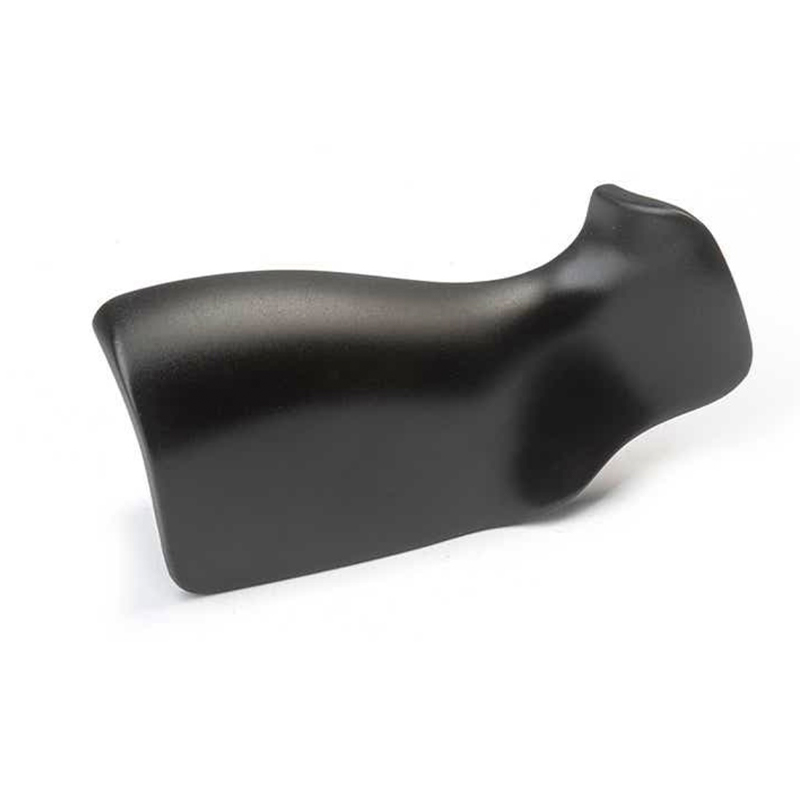
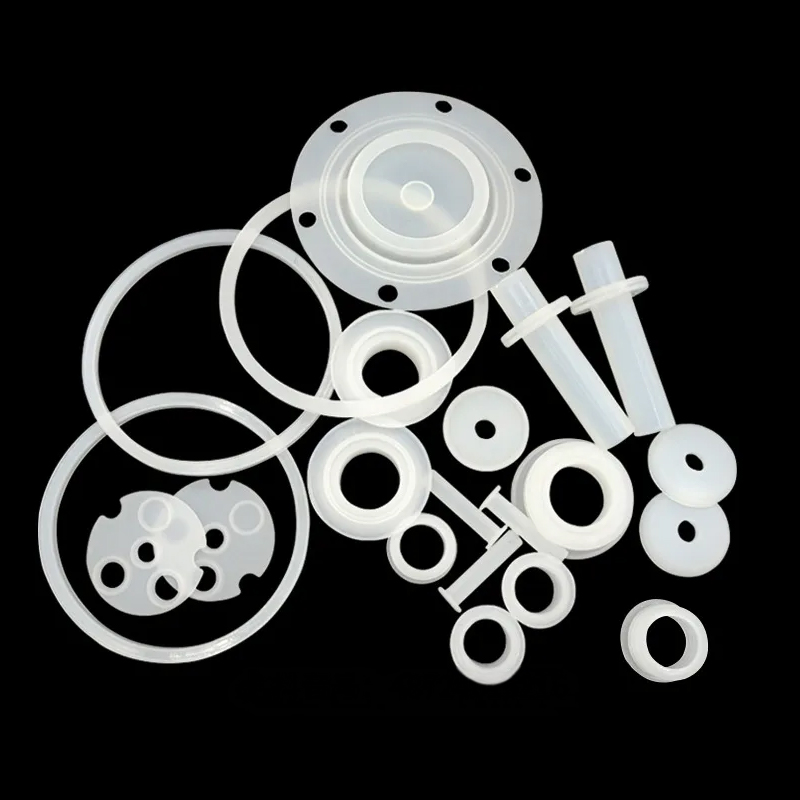
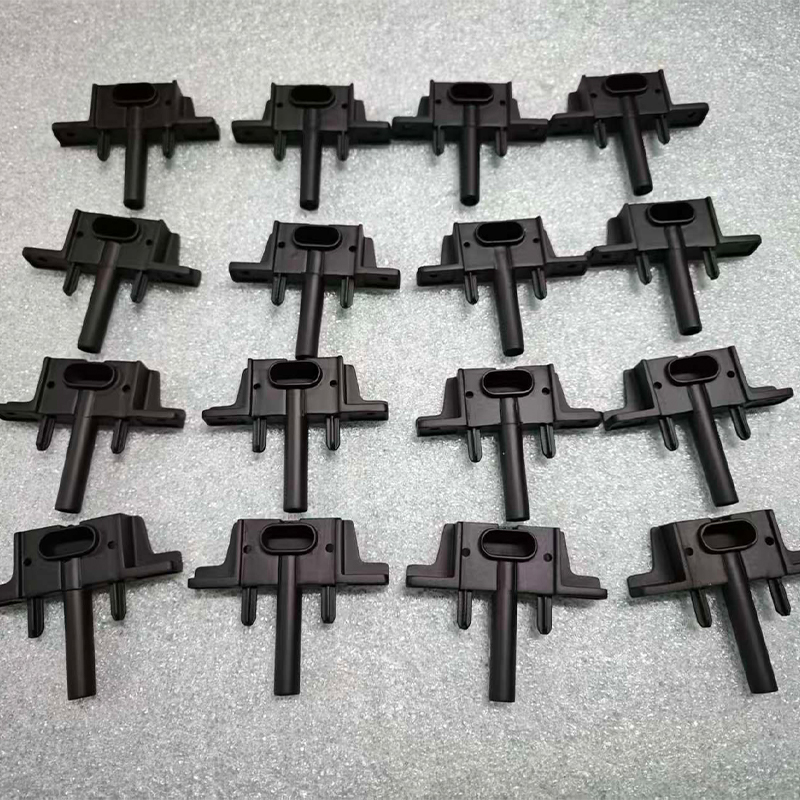
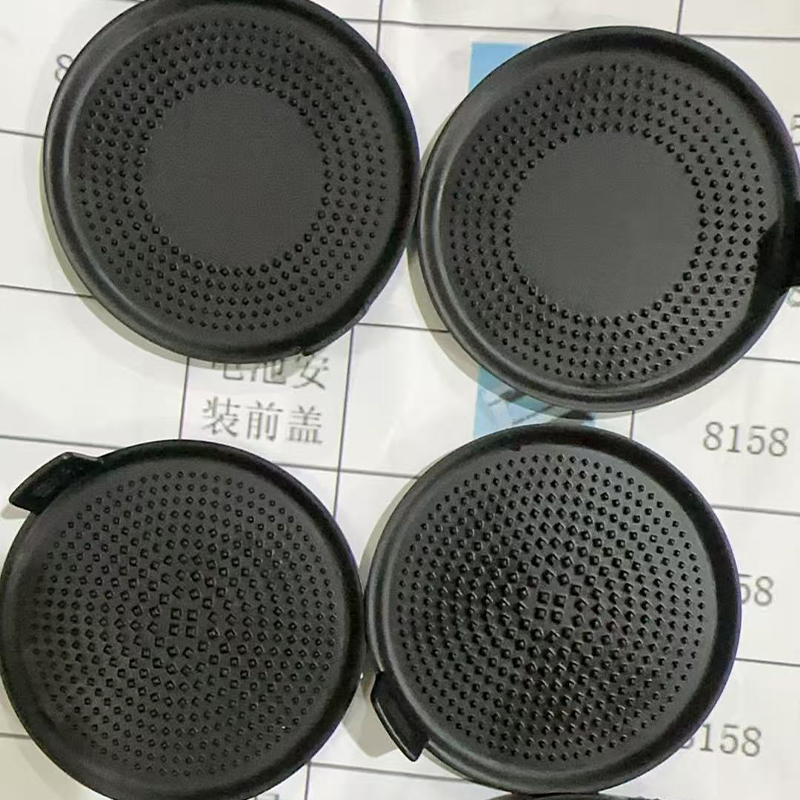
Miltä varusteet näyttävät
Työkaluja, jotka muotoilevat muotin
| Työkaluja, jotka tekevät osia
|
Minne projektin aika menee
Ostajat kysyvät usein, miksi viiden osan erä kestää vielä useita työpäiviä. Syynä on se, että kiinteä työ, mestarin valmistaminen ja muotin valmistus, ei kutistu määrän mukana. Alla olevassa taulukossa on havainnollinen jako projektien ajalle kolmelle eräkokolle.
Erän kasvaessa valu ja kovetus vievät suuremman osuuden, kun taas mestarivalmistelu pienenee. Käsittele lukuja suunnittelun apuvälineenä, älä mitattuna alan tilastona.
Kaaviosta näkyy, että hyvin pienelle erälle masterin ja muotin valmistelu on suurin osa aikataulusta, mikä selittää, miksi viiden kappaleen pyyntö on harvoin viisi kertaa nopeampi kuin kahdenkymmenen kappaleen pyyntö. Kun määrä kasvaa, valu- ja kovetusjaksot vievät enemmän aikaa kalenterista, koska jokainen kaato täyttää yhden ontelosarjan ja odottaa sitten uunissa. Kaavion suurimmalla erällä oletetaan, että toinen muotti voi kulkea rinnakkain, mikä estää kovettumisosuutta kasvamasta edelleen. Viimeistely ja tarkastus pysyvät noin viidenneksellä työmäärästä kaikissa kolmessa tapauksessa, mikä muistuttaa, että maalaus, trimmaus ja tarkastus ovat kiinteä osa suoritetta. Jiahengin silikonimuottien replikointipalvelun kanssa työskenteleville ostajille tämä malli on hyödyllinen päätettäessä, tilataanko muutama ylimääräinen kappale ensimmäisessä erässä, koska kiinteä työ on jo tehty.
Mestarin ja muotin kiinteä työ hallitsee pieniä eriä, joten muutaman lisäkappaleen tilaaminen ensimmäisellä kerralla on yleensä tehokasta.
Yleisimmät tyhjiövaluhartsityypit ja niiden ominaisuudet
Tyhjiövalussa ei käytetä samaa kestomuovia kuin ruiskuvalussa. Se käyttää kaksiosaisia polyuretaanijärjestelmiä, jotka on suunniteltu jäljittelemään niitä. Ottelu on riittävän hyvä useisiin istuvuuden, tuntuman ja toiminnan tarkistuksiin, vaikkakaan ei ole identtinen kaikissa kiinteistöissä. Alla olevissa korteissa on yhteenveto perheistä, joita tyhjiövalutoimittaja yleensä tarjoaa.
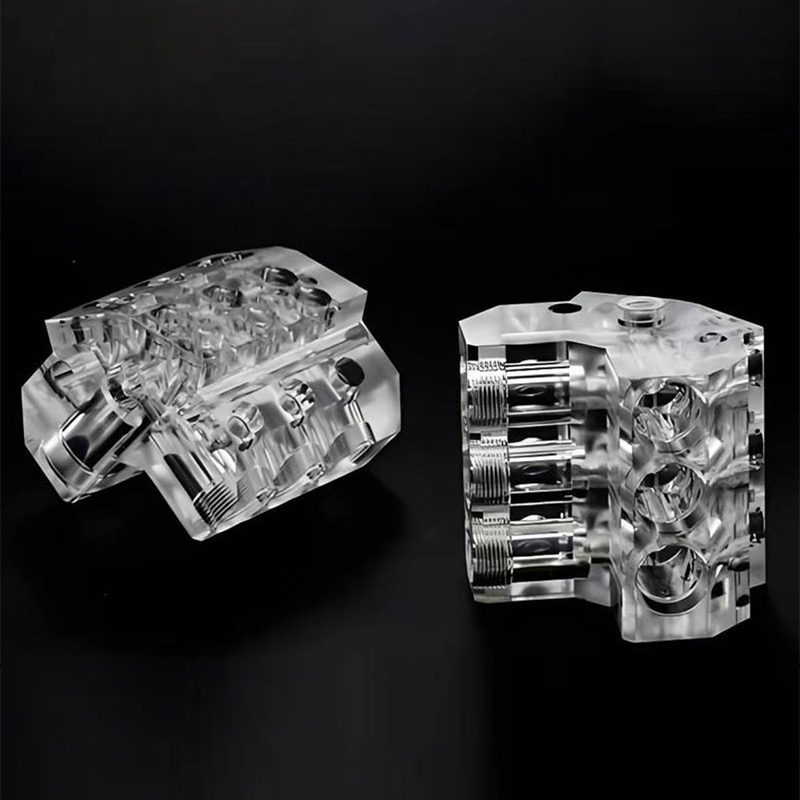
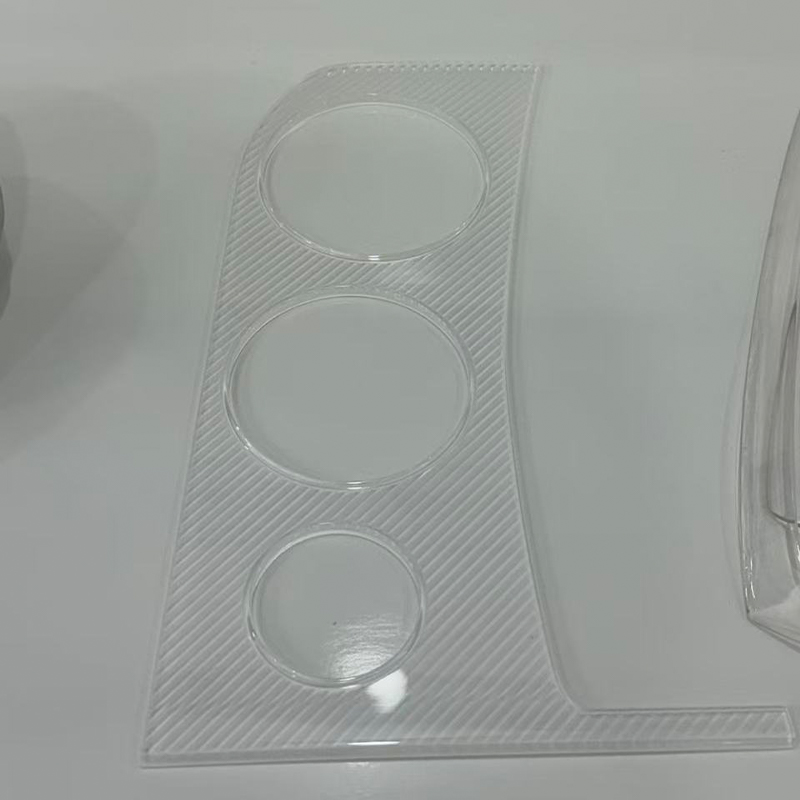
ABS:n kaltainen jäykkä hartsi Jäykkä, mittavakaa ja helppo maalata. Yleinen valinta koteloille, kannakkeille ja koteloille, jotka tarvitsevat kiinteän tuntuman. PP-tyyppinen puolijoustava hartsi Hieman joustava ja hyvä väsymys. Soveltuu napsahtaviin istuvuuksiin, elävän saranan tyylisiin ominaisuuksiin ja joustaviin klipsiin. Kumimainen hartsi Saatavilla useilla Shore A -kovuusarvoilla. Käytetään tiivisteisiin, kahvoihin, tiivisteisiin ja pehmeisiin pintoihin. Läpinäkyvä hartsi Vedenkirkas tai sävytetty, usein kiillotettu muotin purkamisen jälkeen. Käytetään linsseihin, valonohjaimiin, kansiin ja näyttöikkunoihin. Korkean lämpötilan hartsi Säilyttää jäykkyyden korkeammissa käyttölämpötiloissa. Valittu moottoreiden, lamppujen tai lämmitettyjen kokoonpanojen lähellä oleviin osiin. Paloa hidastava hartsi Suunniteltu hidastamaan palamista elektroniikkakoteloille ja esittelyyksiköille, jotka joutuvat tiukempaan sisäiseen tarkastukseen.
Väri käsitellään yleensä lisäämällä hartsiin pigmenttiä ennen kaatamista, mikä antaa tasaisen värin koko kappaleen läpi. Siitä on hyötyä osille, joita käsitellään tai naarmuuntuu testauksen aikana, koska siru ei paljasta erilaista väriä alla. Kiiltävän tai metallisen ulkonäön saavuttamiseksi maalattu pinta lisätään yleensä valun jälkeen.
| Hartsi perhe | Tunne ja käytös | Tyypillisiä käyttötarkoituksia | Viimeistelyvaihtoehdot |
|---|---|---|---|
| ABS:n kaltainen jäykkä | Kiinteä, vakaa, hyvät yksityiskohdat | Kotelot, kannet, rakennenäytteet | Hionta, maalaus, teksturointi |
| PP-tyyppinen puolijoustava | Kestävä, taipuu halkeilematta | Klipsit, nepparit, joustavat kannet | Kevyt hionta, maalaus pohjamaalilla |
| Kumimainen | Pehmeästä kiinteään kuminauhaa | Tiivisteet, kahvat, tiivisteet, pehmeät näppäimet | Maalaus joustavilla pinnoitteilla |
| Läpinäkyvä | Kirkas, voidaan kiillottaa | Linssit, valoputket, ikkunat | Kiillotus, kirkas pinnoite |
| Korkea lämpötila | Jäykkä korotetussa lämpötilassa | Osat lämmönlähteiden lähellä | Maalaus, pienten piirteiden koneistus |
Sopiva hartsi käyttökohteeseen
Hartsin valinta alkaa kysymyksellä, mitä osan on todistettava. Jos testi on snap-fit-kokoonpano, puolijoustava hartsi on usein informatiivisempi kuin jäykkä. Jos näyte on tarkoitettu messuille, jäykkä hartsi, jossa on maalattu pinta, saattaa näyttää lähempänä lopputuotetta kuin raaka. Alla oleva lämpökartta antaa toimituksellisen kuvan siitä, mitkä perheet yleensä sopivat mihinkin tehtäviin.
Tummemmat solut osoittavat vahvempaa yleistä sopivuutta. Arvosanat ovat lähtökohta keskustelulle toimittajasi kanssa, eivät korvaa tiettyä laatua koskevia materiaalitietoja.
Lämpökartta osoittaa, että jäykkä ABS:n kaltainen hartsi kattaa mitä laajimman joukon päivittäisiä tehtäviä, mukaan lukien kotelot, istuvuustestit ja ulkonäkömallit, minkä vuoksi se on tavallinen lähtökohta monissa projekteissa. Kumimaiset hartsit erottuvat tiiviste- ja kahvapylväässä, jossa joustavuus on osan ydin. Läpinäkyvä hartsi on selkeä valinta linsseihin ja valoohjaimiin, ja se toimii hyvin myös markkinointimalleissa, joissa visuaalisella vaikutuksella on merkitystä. Korkean lämpötilan ja puolijoustavat hartsit sopivat toiminnallisiin testauksiin, vaikkakin eri syistä: toinen lämpöaltistukseen ja toinen toistuvaan taivutukseen. Kun osalla on kaksi kilpailevaa tarvetta, kuten jäykkä runko ja pehmeä tiiviste, toimittaja voi valaa ne erikseen tai käyttää ylimuovaustekniikoita, mikä on yksi syy keskustella asennuksesta varhaisessa vaiheessa tyhjiövalujen valmistajan kanssa.
Valitse hartsi sen kysymyksen perusteella, johon osan on vastattava: jäykkyys, joustavuus, kirkkaus, lämmönkestävyys tai ulkonäkö.
Tyhjiövalupalveluiden sovellukset ja valintapisteet
Tyhjiövalu näkyy useammilla toimialoilla kuin useimmat ostajat odottavat, pääasiassa siksi, että tarve on sama kaikkialla: kourallinen tuotannon kaltaisia osia pian, mallista, joka saattaa vielä muuttua. Alla olevat kaksi saraketta yhdistävät tyypilliset sovelluskentät valintapisteisiin, jotka päättävät, onko tyhjiövalu oikea kutsu.
Tyypilliset sovellusalueet
| Tarkastettavat valintapisteet
|
Nopea päätöspolku
- Jos tarvitset vain yhden tai kaksi osaa, suora painatus tai koneistus on yleensä nopeampaa kuin muotin tekeminen.
- Jos tarvitset noin 10-30 tuotantonäköistä osaa, tyhjiövalu on yleensä tarkastelun arvoinen.
- Jos tarvitset satoja osia tai tarkkoja termoplastisia tietoja, suunnittele kova työkalu tai muu reitti.
- Jos rakenne on vielä muuttumassa, pidä päällikkö joustavana ja valua ensimmäinen pieni erä ennen teräksen leikkaamista.
Joskus tiimit kysyvät, voiko tyhjiövalu korvata vähäisen tuotannon kokonaan. Se voi tietyille tuotteille, kuten erikoislaitteille, joiden vuositarve on erittäin alhainen, mutta muotin käyttöiän ja hartsin erojen vuoksi se on useammin silta kuin kohde. Ajattele sitä vaiheena, jossa voit testata, myydä näytteitä ja kerätä palautetta tuotantotyökalun rakentamisen aikana.
Tyhjiövalu sopii tuotteen matkan keskelle: enemmän osia kuin painaminen on järkevää, vähemmän kuin kovia työkaluja.
Yksityiskohtainen vertailu: tyhjiövalu vs 3D-tulostus, CNC-koneistus ja ruiskuvalu
Useimmat projektit käyttävät useita prosesseja peräkkäin, joten alla olevassa vertailussa ei ole niinkään voittajan valintaa vaan enemmän vaiheen valintaa. Jokaisella reitillä on määräalue, jossa se on mukava, ja kohta, jossa se alkaa kamppailla.
| tekijä | Tyhjiövalu | 3D-tulostus | CNC-työstö | Ruiskuvalu |
|---|---|---|---|---|
| Tyypillinen määrä | Noin 10-30 per muotti | 1 muutamaan | 1 toistaa erät | Satoja ja enemmän |
| Työkalu vaivaa | Silikonimuotti, lyhyt | Ei mitään | Ottelut ja ohjelmat | Karkaistu tai alumiinimuotti, pidempi |
| Pinnan yksityiskohta | Erittäin hyvä, kopiomestari | Kerrosviivat mahdollisia | Koneistettu viimeistely | Erinomainen, työkalumääritelty |
| Materiaali | Polyuretaanihartsijäljitelmät | Hartsit, nailon, jotkut metallit | Aitoja metalleja ja muovia | Kestomuovien tuotanto |
| Suunnittelun muutos | Uusi mestari, uusi muotti | Välitön | Uusi ohjelma | Kallis työkalun muutos |
| Tyypillinen rooli | Tuotannon kaltaiset pilottiosat | Varhaiset konseptimallit | Toimiva metal parts | Volyymituotanto |
Käytännössä taulukko viittaa järkevään järjestykseen. Tulosta ensimmäinen konsepti muodon tarkistamiseksi, tarkenna mallia ja käytä sitten hyvin viimeisteltyä painettua mestaria silikonimuotin pohjana. Valuta testeihin, arvosteluihin tai näytteisiin tarvittava määrä osia. Kun malli asettuu ja määrät kasvavat, siirry kohti tuotantotyökalua. Jiaheng tukee alku- ja keskivaiheita yhdellä alustalla: hartsi-, nailon- ja metalli-3D-tulostus, edistynyt koneistus ja silikonimuottien replikointi, joten master, muotti ja viimeistely voidaan koordinoida ilman tiedostojen siirtämistä toimittajien välillä.
Alla oleva tutkakaavio vertailee kolmea näistä reiteistä kuuden ostajan useimmin mainitseman ominaisuuden välillä. Arviot ovat toimituksellisia ja havainnollistavia. Niiden tarkoituksena on näyttää muotoa, ei luokitella toimittajia tai ennustaa tietyn osan suorituskykyä.
Tutkakaavio näyttää tyhjiövalun suurimmalla ulottuvuudellaan pinnan viimeistelyyn ja yksityiskohtien replikaatioon, koska silikonimuotti jäljittelee masteria tarkasti ja tyhjiö auttaa hartsia saavuttamaan hienon rakenteen. Kolmiulotteinen tulostus ulottuu pisimmälle kohti pienen erän nopeutta ja geometrian vapautta, minkä vuoksi se on erittäin hyödyllinen ensimmäiselle konseptille ja muodoille, joita ei voida valaa. CNC-työstö työntää ulospäin mekaanista lujuutta, koska osa leikataan kiinteästä aidosta materiaalista. Tyhjiövalu on lujuuden ja geometrian keskellä, mikä on rehellinen heijastus hartsien jäljitelmistä ja tarpeesta avata muotti jakoviivaa pitkin. Yhdessä nämä kolme muotoa selittävät, miksi lavastettu lähestymistapa yleensä toimii hyvin: tulostaa tutkiaksesi, valamalla esittelemistä ja testaamista sekä koneistamalla tai muovaamalla, kun vahvuus tai tilavuus sitä vaatii.
Käytä tulostusta tutkimiseen, tyhjiövalua esittelyyn ja testaukseen sekä koneistusta tai ruiskuvalua, kun lujuus tai tilavuus sitä vaatii.
Suunnitteluvinkkejä ja toleranssit tyhjiövaluosille
Useimmat valettujen osien pettymykset juontavat juurensa muutamiin suunnitteluvalintoihin, joita olisi voitu säätää ennen kuin mestari rakennettiin. Alla olevat vinkit ovat niitä, joita valmistaja todennäköisimmin nostaa esille valmistettavuusarvioinnin aikana, joten niiden ajoissa käsitteleminen säästää kierrokselta muutoksia.
Seinän paksuus ja rivat
Tavoittele seiniä kohtuullisella alueella, yleensä noin 1,5–3 mm monissa pienissä osissa, ja pidä paksuus kohtuullisen tasaisena. Paksut kokkareet kutistuvat enemmän kuivuessaan ja voivat jättää uppoamisjälkiä. Hyvin ohuet osat eivät välttämättä täyty, etenkään kaukana portista. Rivan tulee olla ohuempi kuin seinä, jota ne tukevat, mikä vähentää pinnan jälkiä vastakkaisella puolella.
Syvyys, alaleikkaukset ja jakoviivat
Silikoni on taipuisaa, joten jäykän teräsmuotin kiinnijäämät voivat usein vapautua muottia venyttämällä. Siitä huolimatta pieni veto pystypinnoilla tekee muotin purkamisesta sujuvampaa ja vähentää työkalun kulumista. Kerro toimittajalle, mitkä pinnat ovat näkyvissä, koska he yrittävät sijoittaa jakoviivan piilotetulle reunalle tai luonnolliselle askeleelle suunnittelussa.
Toleranssit ja kutistuminen
Tyhjiövalua koskevissa yleisissä ohjeissa mainitaan usein toleranssit, jotka ovat noin plus tai miinus 0,2–0,3 mm pienissä mitoissa tai noin 0,3 prosenttia suuremmissa mitoissa, hartsin ja geometrian vaihteluin. Hartsin kutistuminen kovettumisen aikana ja silikonin pieni liike vaikuttavat molemmat. Tästä syystä vain todella kriittisten mittojen merkitseminen piirustukseen auttaa. Jos porauksen tai liitospinnan on oltava tiukempi, monet toimittajat koneistavat tämän ominaisuuden valun jälkeen.
Pinnan viimeistely ja rakenne
Valupinta heijastaa mestaria. Kiillotettu master antaa kiiltäviä osia ja helmipuhallettu tai teksturoitu master antaa mattapintaisia osia. Jos lopullinen ulkoasu sisältää maalin, toimittaja yleensä hioo kevyesti ja levittää pohja- ja väripinnoitteita. Koska Jiaheng tekee maalaus- ja muut pintakäsittelyt samassa työnkulussa, värien yhteensopivuus ja kiiltotaso voidaan sopia saman projektin aikana, ei erillisen viimeistelytoimittajan kautta.
| Ominaisuus | Käytännön opastus | Syy |
|---|---|---|
| Seinän paksuus | Säilytä tasainen, kohtalainen paksuus | Vähentää pesuallasjälkiä ja lyhyitä täyttöjä |
| Kylkiluut | Ohuempi kuin viereinen seinä | Rajoittaa pintajälkiä |
| Luonnos | Pieni veto pystypinnoilla | Helpottaa muotin purkamista, pidentää muotin käyttöikää |
| Kriittiset mitat | Merkitse vain ne, joilla on merkitystä | Keskittyy tarkastukseen ja viimeistelyyn |
| Rakenne | Rakenna se mestariksi | Rakenne transfers directly to castings |
Tasaiset seinät, järkevä veto ja lyhyt luettelo kriittisistä mitoista poistavat suurimman osan ensimmäisissä valuissa havaituista ongelmista.
Valuosien laadunvalvonta ja viimeistely
Luotettava tyhjiövalujen toimittaja tarkistaa laadun useissa kohdissa, ei vain lopussa. Varhaisin tarkistus on master, koska siellä oleva virhe kopioidaan muottiin ja jokaiseen sen jälkeiseen osaan. Toinen tarkistus tapahtuu ensimmäisen valun jälkeen, kun toimittaja vertaa osaa piirustukseen ja etsii kuplia, lyhyitä täyttöjä ja välähdyksiä. Viimeinen tarkistus kattaa valmiin erän.
- Päätarkastus: mitat, pinnan kunto ja ominaisuuksien terävyys ennen muotin valmistusta.
- Ensimmäinen artikkelin tarkistus: ensimmäinen valu mitataan ja tutkitaan ennen muun erän kaatamista.
- Erän havainto: värien yhtenäisyyttä, kuplien tarkastusta ja näkyvää välähdystä valvotaan osien tullessa ulos.
- Lopputarkastus: kriittiset mitat, istuvuus, viimeistely ja pakkaus tarkistetaan ennen toimitusta.
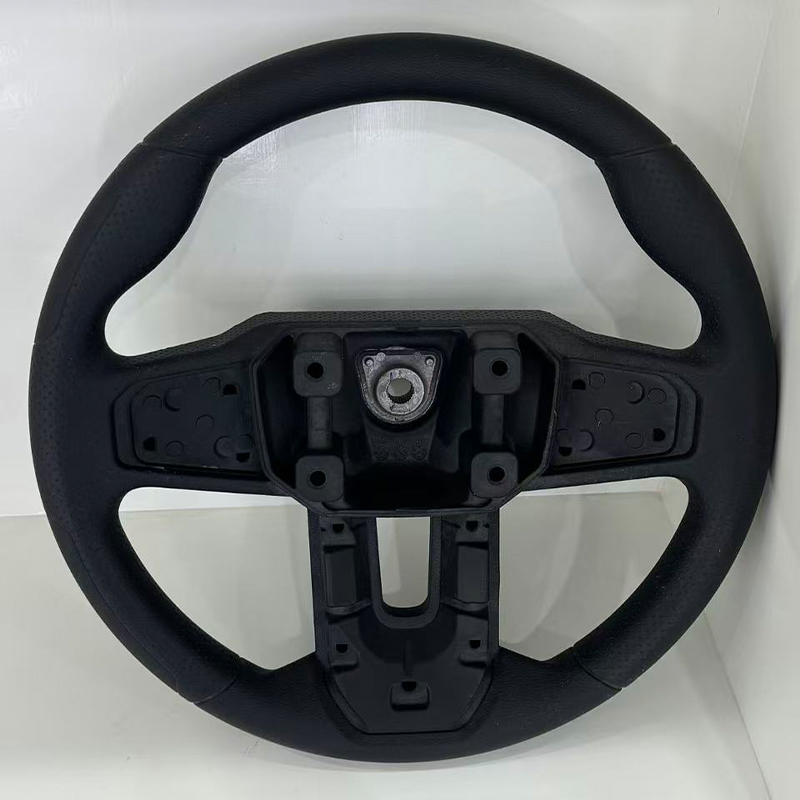
Viimeistelyssä valettu osa joko näyttää prototyypiltä tai näyttää tuotteelta. Trimmaus poistaa portit ja tuuletusaukot. Kevyt hionta puhdistaa jakoviivan. Maalaus lisää väriä, kiiltoa tai tekstuuria, ja maskaus mahdollistaa kaksi väriä yhdelle osalle. Läpinäkyvien osien kohdalla kiillotus ja kirkas pinnoite lisäävät selkeyttä. Kokoonpano, tampotulostus, lasermerkintä ja liitteet voidaan järjestää myös silloin, kun näytteen tulee käyttäytyä lopputuotteen tavoin.
Viestinnällä on yhtä paljon merkitystä kuin mittauksella. Jos liität mukaan referenssinäytteen, värikoodin tai valokuvan etsimästäsi ulkoasusta, viimeistelytiimillä on jotain konkreettista vastineeksi. Lyhyt kirjallinen ohje, jossa on viimeistelytavoitteet, näkyvät kasvot ja kriittiset mitat, vähentää uudelleentyöskentelyn mahdollisuutta.
Laatu tyhjiövalussa alkaa mestarista ja jatkuu jokaisen kaatamisen ajan, joten kysy toimittajilta, kuinka he tarkistavat kunkin vaiheen.
Silikonimuottien ja valuosien huolto-ohjeet
Tyhjiövalussa huollolla on kaksi puolta: huoltaa osia valmistavista työkaluista ja huolehtia osista, kun ne ovat käsissäsi. Molemmat vaikuttavat johdonmukaisuuteen, varsinkin kun aiot tilata uudelleen.
Silikonimuotin hoito
Silikonimuotti on kuluva työkalu. Teollisuuden yleisohjeissa mainitaan yleensä noin 15–25 valukappaleen käyttöikä, lyhyempi hienoille yksityiskohdille, ohuille piirteille tai aggressiivisille hartseille ja joskus pidempi yksinkertaisille muodoille. Jokainen kaato altistaa silikonin lämmölle ja kemialliselle kosketukselle, jolloin reunat pehmenevät ja pinnan yksityiskohdat haalistuvat vähitellen. Hyvä käsittely pidentää käyttöikää muuttamatta muotia pitkäaikaiseksi hyödykkeeksi.
- Puhdista ontelo varovasti jokaisen kaatamisen jälkeen ja vältä teräviä työkaluja, jotka voivat naarmuttaa pintaa.
- Levitä hartsille sopivaa irrotusainetta vaaleissa tasaisissa kerroksissa helpottaaksesi irrotusta ja rajoittaaksesi repeytymistä.
- Säilytä muotti tasaisena viileässä, kuivassa paikassa, suojassa suoralta auringonvalolta ja lämmönlähteiltä.
- Pidä molemmat puolikkaat kohdakkain varastoinnin aikana, jotta onkalo ei painu tai vääristy.
- Tarkista jakoviiva ja ohuet osat ennen jokaista kaatoa ja poista muotti, kun välähdys tai repeäminen lisääntyy.
Pidä myös mestari. Puhdas, hyvin merkitty mestari antaa toimittajalle mahdollisuuden tehdä muotin uudelleen, kun ensimmäinen kuluu, ja se suojaa pinnan valmisteluun tekemääsi investointia. Jos malli on painettu, säilytä sitä poissa kosteudelta ja voimakkaalta valolta, jotta se ei väänny tai värjää.
Valmiiden osien hoito
| Hartsi tyyppi | Varastointi ja käsittely | Puhdistus |
|---|---|---|
| ABS:n kaltainen jäykkä | Säilytä poissa pitkäaikaisesta kuumuudesta | Mieto saippua ja vesi, pehmeä liina |
| PP-tyyppinen puolijoustava | Vältä pysymistä taipuneena pitkiä aikoja | Mieto saippua ja vesi |
| Kumimainen | Suojaa öljyltä ja auringonvalolta | Kostea liina, ei voimakkaita liuottimia |
| Läpinäkyvä | Kääri naarmuuntumisen estämiseksi | Pehmeä nukkaamaton liina, mieto puhdistusaine |
| Maalatut osat | Vältä pinoamista ilman pehmustetta | Pehmeä kangas, ei hankaavia tyynyjä |
Valetut polyuretaaniosat voivat olla ajan mittaan herkkiä kosteudelle, lämmölle ja joillekin liuottimille, etenkin ensimmäisinä päivinä muotin purkamisen jälkeen. Jos osien annetaan asettua huoneenlämmössä ennen kokoamista tai maalausta, pienentää pienten mittasiirtymien mahdollisuutta. Kuukausia säilytettävien osien suojapakkaus ja vakaa ympäristö auttavat säilyttämään värin ja muodon hyväksytyn näytteen mukaisina.
Käsittele muottia lyhytikäisenä työkaluna ja päällikköä pitäjänä: molemmat päättävät, kuinka toistettava seuraava erä on.
Työskentely tyhjiövalujen valmistajan ja toimittajan kanssa
Hyviä tuloksia saadaan yleensä kohtelemalla toimittajaa suunnittelukumppanina eikä osien myyntiautomaattina. Lyhyt tiedotuskeskustelu alussa säästää usein useita päiviä myöhemmin. Nämä kysymykset auttavat sinua arvioimaan, onko tyhjiövalujen toimittaja perustettu tätä varten.
- Rakennatko mestarin talossa, ja mitä tekniikoita käytät siihen?
- Mitä hartsiperheitä on saatavilla, ja voitko kertoa kunkin tyypilliset ominaisuudet?
- Kuinka monta valua suunnittelet per muotti ja miten käsittelet suurempia määriä?
- Mitkä viimeistelyvaiheet, kuten maalaus, kiillotus tai teksturointi, hoidetaan yhdessä paikassa?
- Mitä tarkastat ja mitä tietoja voin saada lähetyksen mukana?
- Miten suunnittelumuutokset käsitellään, kun päällikkö on hyväksytty?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. lähestyy näitä kysymyksiä OEM- ja ODM-valmistajana. Sen suunnittelutiimi muuttaa asiakkaiden ideoista käytännöllisiä, houkuttelevia tuotemalleja, ja sen ominaisuuksiin kuuluvat 3D-tulostus hartsille, nailonille ja metallille, edistynyt koneistus, silikonimuottien replikointi tehokkaaseen pienierätuotantoon sekä pintakäsittelyt, kuten maalaus. Koska nämä vaiheet sijaitsevat yhdellä alustalla, asiakas voi siirtyä suunnittelusta valmiiseen näytteeseen selittämättä projektia uudelleen useille toimittajille.
Kuinka valmistella hyödyllinen kysely
- 3D-malli yleisessä neutraalissa muodossa sekä piirros, joka korostaa kriittisiä mittoja.
- Tavoitemäärä, hartsiperhe ja mahdolliset väri- tai viimeistelyviitteet.
- Lyhyt huomautus osan käytöstä: näytteillepano, käsitellä, koottu, lämmitetty tai taivutettu.
- Vaadittu toimitusikkuna ja odotatko suunnittelumuutoksia erien välillä.
Täydellinen kysely antaa toimittajalle mahdollisuuden ehdottaa järkevää perusmenetelmää, hartsia ja viimeistelysuunnitelmaa ensimmäisessä vastauksessa. Se myös osoittaa, että ymmärrät osan, mikä yleensä johtaa hyödyllisempään tekniseen keskusteluun. Ajan myötä toimittaja, joka säilyttää tiedostosi, muottihistoriasi ja viimeistelymerkinnät, voi tilata uudelleen nopeammin ja pitää erät yhtenäisinä, mikä on yhden pitkäaikaisen kumppanin kanssa työskentelyn hiljainen etu.
Jaa osan tarkoitus, ei vain sen geometria, ja toimittajasi voi suositella parempaa hartsia, viimeistelyä ja prosessisuunnitelmaa.
Tutustu Jiahengin tyhjiövalupalveluihin
Jos olet valmis siirtymään päämallista pieneen erään tuotantomaisia osia, voit tutustua huoltotietoihin, materiaalivaihtoehtoihin ja projektiprosessiin omistetulla sivulla. Tyhjiövalupalvelut Jiahengistä. Tiimi tukee OEM- ja ODM-projekteja ja voi neuvoa pääkäsittelyssä, hartsin valinnassa, viimeistelyssä ja eräsuunnittelussa yhdellä alustalla.
Lähetä 3D-tiedostosi, tavoitemäärä ja viimeistelyvaatimukset aloittaaksesi keskustelun Jiaheng-tiimin kanssa.
Tyhjiövalupalvelut UKK
Mitä tyhjiövalupalvelut ovat?Tyhjiövalu services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Kuinka monta osaa yksi silikonimuotti voi tuottaa?Yleisissä ohjeissa kerrotaan usein noin 15-25 valukappaletta muottia kohden, vähemmän yksityiskohtaisia tai ohutseinäisiä osia ja joskus enemmän yksinkertaisia muotoja varten. Jos tarvitset suuremman erän, toimittaja voi tehdä lisämuotteja ja valua rinnakkain. Tarkka lukumäärä riippuu geometriasta, hartsista ja käsittelystä. |
Mitä eroa on tyhjiövalulla ja 3D-tulostuksella?3D-tulostus builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Milloin minun pitäisi valita tyhjiövalu ruiskuvalun sijaan?Valitse tyhjiövalu, kun tarvitset noin 10-30 osaa nopeasti, suunnittelu voi vielä muuttua, etkä halua vielä sitoutua kovaan työkaluun. Ruiskupuristus on yleensä parempi tapa, kun määrät saavuttavat satoja tai tuhansia ja kun tarvitaan tarkat tuotanto-termoplastiset ominaisuudet. |
Mitä toleransseja voin odottaa tyhjiövaluosilta?Yleisissä ohjeissa mainitaan karkeasti plus tai miinus 0,2–0,3 mm pienissä mitoissa, ja suuremmissa osissa on suhteellisesti suurempi vaihtelu. Hartsin kutistuminen ja homeen liike vaikuttavat molemmat. Jos ominaisuus tarvitsee tiukempaa sovitusta, toimittaja voi työstää sen valun jälkeen, joten merkitse kriittiset mitat selkeästi piirustukseen. |
Mitä materiaaleja on saatavana tyhjiövalua varten?Tyypillisiä vaihtoehtoja ovat ABS:n kaltainen jäykkä hartsi, PP:n kaltainen puolijoustava hartsi, kumimainen hartsi useilla kovuustasoilla, läpinäkyvä hartsi, korkean lämpötilan hartsi ja paloa hidastava hartsi. Värit voidaan pigmentoida hartsissa tai levittää maalaamalla. Toimittajasi voi suositella perhettä saatuaan tietää, miten osaa käytetään. |
Voidaanko tyhjiövaletut osat maalata tai teksturoida?Kyllä. Valuosat hyväksyvät hiontaa, pohjamaalausta ja maalausta, ja tekstuuri voidaan rakentaa masteriin niin, että se siirtyy jokaiseen valuun. Myös tampotulostus, lasermerkintä ja kirkkaiden osien kiillotus ovat yleisiä. Sovi viimeistelytavoitteet ennen masterin tekemistä, jotta pinnan esikäsittely vastaa lopullista ilmettä. |
Mitä minun pitäisi lähettää saadakseni tarjouksen tyhjiövalusta?Lähetä 3D-malli, piirustus kriittisillä mitoilla, tavoitemäärä, haluttu hartsiperhe, väri- tai viimeistelyviite ja toimitusikkuna. Lyhyt huomautus osan käytöstä auttaa insinöörejä valitsemaan sopivan menetelmän. Täydelliset tiedot vähentävät edestakaisin käyttöä ja nopeuttavat ensimmäistä vastausta. |
Selkeä mestari, tarkka viimeistely ja realistinen määrä ovat kolme syöttöä, jotka parantavat eniten tyhjiövaluprojektia.
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
