- 3D-tulostuspalvelut

- CNC-työstöpalvelut

- Tyhjiövalupalvelut

- Pintakäsittelypalvelut

Polyeetterieetteriketoni 3D-tulostus: prosessinhallinta, kustannukset ja toimittajan opas
PEEK-osa voi näyttää virheettömältä, kun se lähtee tulostimesta, ja silti huonompi käytössä, jos polymeeri ei koskaan saavuta oikeaa puolikiteistä tilaa. Polyeetteriketoni 3D-tulostus ei tarkoita vähemmän korkean lämpötilan filamentin lataamista vaan enemmän lämmön hallintaa kuivaamisen, suulakepuristuksen, jäähdytyksen, hehkutuksen ja tarkastuksen avulla. Prosessi on käyttökelpoinen vaativille osille, mutta vain silloin, kun toimittaja käsittelee lämpötilaa ja kiteisyyttä mitattavissa olevina prosessituloina tulostinasetusten sijaan.
Tällä erolla on merkitystä tarjousvaiheessa. PEEK on kallis tekninen kestomuovi, ja korkean lämpötilan materiaalien ekstruusio etenee hitaasti. Ostaja, joka vertaa vain kuutiosenttihintaa, jää kaipaamaan suurempia kustannustekijöitä: lämmitetty kammioaika, tukistrategia, hehkutus, koneistusvaraus, tarkastus ja romuriski. Ostaja, joka vertaa vain tietolehteä, jää huomaamatta testikupongin ja todellisen kiinnikkeen, tiivisteen, eristeen tai kulutusosan välistä prosessia.
Käytännön vastaus on aloittaa osan toiminnasta, ei polymeerin nimestä. Jos osa tarvitsee laajaa kemiallista kestävyyttä, korkeaa jatkuvaa lämpöä, kulutuskestävyyttä ja jäykkyyttä korotetussa lämpötilassa, PEEK ansaitsee vakavan arvioinnin. Jos osa tarvitsee pääasiassa lämmönkestävyyttä ja jäykkyyttä kuivassa ympäristössä, korkean lämpötilan hiilikuituyhdiste, metallin lisäysreitti tai koneistettu rakenne voivat tarjota ennakoitavamman ohjelman. Tämän oppaan loppuosassa selitetään, missä polyeetteriketoni 3D-tulostus ansaitsee hintansa ja missä siitä tulee kallis epäsuhta.
Polyeetterieetteriketoni 3D-tulostus: mitä prosessi todella vaatii
PEEK on puolikiteinen kestomuovi, jolla on korkea sulamispiste ja vahva ominaisuusprofiili. Materiaalien ekstruusiopainatuksessa polymeeri kuumennetaan selvästi sulamispisteensä yläpuolelle, kerrostetaan kerros kerrokselta ja jäähdytetään sitten kontrolloiduissa olosuhteissa. Tarkka profiili riippuu hartsilaadusta, suuttimen geometriasta, osan geometriasta ja tulostimesta, mutta yleinen suunta on selvä: PEEK tarvitsee kuuman suuttimen, kuuman rakennuskammion ja kurinalaisen jäähdytysstrategian. Kone, joka voi saavuttaa suuttimen lämpötilan, mutta ei pidä kammion lämpöä, kamppailee tuottaakseen yhtenäisiä osia.
Tästä syystä polyeetterieetteriketoni 3D-tulostus kuuluu eri kategoriaan kuin PLA-, PETG- tai jopa tavallinen nylon-tulostus. Filamentti saattaa joutua kuivaamaan ennen käyttöä, rakennepinnan on kestettävä korkeaa lämpötilaa ja kammion ilmakehän tulee olla vakaa koko rakenteen ajan. Vedot, avoimet ovet ja lyhyet esilämmitysjaksot voivat luoda lämpögradientteja, jotka näkyvät myöhemmin vääntymisenä, huonona kerrossidoksena tai epäjohdonmukaisena kiteisyytenä. Nämä viat eivät välttämättä näy osan ulkopuolella.
Yleinen virhe on keskittyä pelkästään suuttimen lämpötilaan. Suutin sulattaa polymeerin, mutta kammio ja jäähdytysprofiili vaikuttavat polymeerin jähmettymiseen. Hidas, kontrolloitu jäähdytys yleensä tukee kiteisyyttä. Nopea jäähdytys voi jättää materiaalin amorfisempaan tilaan, mikä voi heikentää kemiallista kestävyyttä ja mittapysyvyyttä. Jotkut toimittajat tulostavat PEEK:ia alhaisemmassa kammiolämpötilassa ja luottavat painon jälkeiseen hehkutukseen kiteisyyden rakentamiseksi. Se voi toimia, mutta se siirtää riskin hehkutusvaiheeseen ja vaatii tarkistetun syklin osan geometrialle.
On myös laitteistokustannusulottuvuus. Korkean lämpötilan tulostimet käyttävät kestävämpiä lämmittimiä, eristeitä, moottoreita ja lämmönsäätimiä kuin tavalliset koneet. Kustannukset katetaan koneajasta, ei pelkästään materiaalista. Ostajalle johtopäätös on yksinkertainen: kysy varsinaista prosessiikkunaa, ei vain materiaalin nimeä. Kysy, kuinka toimittaja varmistaa kammion tasaisuuden, kuinka se käsittelee lämpölaajenemista pitkän rakentamisen aikana ja kuinka se tallentaa hehkutusjakson.
Miksi kiteisyys päättää, toimiiko PEEK-osa?
PEEK voi esiintyä amorfisessa ja puolikiteisessä muodossa. Painetussa osassa niiden välinen suhde ei ole laboratoriounelma. Se vaikuttaa jäykkyyteen, mittapysyvyyteen, kemikaalien kestävyyteen ja tapaan, jolla osa käyttäytyy jatkuvassa kuormituksessa. Puolikiteinen rakenne on yleensä suositeltava vaativiin sovelluksiin, koska järjestetyt alueet lisäävät lujuutta ja kestävyyttä. Amorfinen tai osittain kiteinen osa voi olla helpompi valmistaa, mutta se voi epäonnistua juuri niissä olosuhteissa, joissa PEEK valitaan.
Jäähdytysnopeus on tärkein vipu. Jos kerrostunut polymeeri jäähtyy hitaasti kuumassa kammiossa, polymeeriketjuilla on aikaa organisoitua. Jos se jäähtyy nopeasti, rakenne jäätyy vähemmän järjestyneeseen tilaan. Myös osan geometrialla on väliä. Ohuet seinät, terävät kulmat ja suuret tasaiset alueet menettävät lämpöä eri nopeudella, joten yksi tulos voi sisältää vyöhykkeitä, joilla on eri lämpöhistoria. Tämä on yksi syy, miksi PEEK-osat vaativat usein suuria säteitä, asteittaisia paksuusmuutoksia ja hyvin suunniteltua rakennussuuntaa.
Hehkutus on toinen vipu. Painan jälkeinen lämpösykli voi lisätä kiteisyyttä ja lievittää jäännösjännitystä, mutta se voi myös aiheuttaa vääristymiä, jos osaa kuumennetaan tai jäähdytetään liian nopeasti tai jos sitä ei tueta kunnolla. Oikea sykli riippuu leikkauksen paksuudesta, geometriasta ja toimittajan validointitiedoista. Materiaalitietolomakkeesta kopioitu yleinen resepti ei ole prosessin ohjaussuunnitelma. Hyvät toimittajat sitovat hehkutusjakson osaan, kirjaavat todellisen rampin ja liotuksen ja tarkastavat kriittiset mitat syklin jälkeen.
Ostajille kiteisyys pitäisi näkyä laatukeskustelussa. Kysy, mittaako toimittaja sitä, kuinka usein ja millä näytteellä. Differentiaalinen pyyhkäisykalorimetria voi antaa kiteisyysosoituksen, kun taas tiheystarkistukset ja mekaaniset kupongit voivat tukea samaa päätelmää eri kulmasta. Kaikki työt eivät tarvitse täydellistä laboratorioraporttia, mutta PEEK-osan kemianhuoltoa, korkeaa lämpöä tai turvallisuuteen liittyvää toimintoa varten ei pitäisi luottaa pelkästään silmämääräiseen tarkastukseen.
PEEK 3D -tulostusprosessi: kuivaus, ekstruusio, jäähdytys ja hehkutus
Vankka polyeetteriketoni 3D-tulostuksen työnkulku on ohjausketju. Jokainen askel suojaa seuraavaa. Tarkat parametrit kuuluvat materiaalintoimittajalle ja tulostinalustalle, mutta järjestys on riittävän johdonmukainen käytettäväksi ostotarkistuslistana.
- Vahvista hartsin laatu ja erä. PEEK ei ole yksittäinen hyödyke. Laat eroavat viskositeetista, täyteainepitoisuudesta, väristä ja aiotusta käsittelystä. Kirjaa erä ja pidä se jäljitettävissä kokoon asti.
- Kuivaa ja suojaa filamentti. Kosteus ja kontaminaatio voivat aiheuttaa tyhjiä paikkoja, pintavikoja ja epäjohdonmukaista pursotusta. Noudata hartsin toimittajan kuivausaikataulua ja pidä materiaali kuivassa tilassa rakentamisen aikana.
- Esilämmitä kammio ja vakauta kone. Kuuma suutin ei riitä. Kammio, rakennuslevy ja ympäröivä laitteisto tarvitsevat aikaa saavuttaakseen vakaan tilan ennen ensimmäistä kerrosta.
- Tulosta validoidulla profiililla. Suuttimen lämpötilan, kerroksen korkeuden, ekstruusioleveyden, jäähdytyksen ja nopeuden tulee perustua materiaalin ja geometrian pätevään profiiliin, ei ostajan yrityksen ja erehdyksen perusteella.
- Hallitse jäähdytystä ja rakenna keskeytysriskiä. Pitkät rakenteet tarvitsevat vakaata tehoa, lämmönsäätöä ja taukoja koskevan suunnitelman. Kylmä veto tai suunnittelematon tauko voi luoda heikon kerroksen, jota on vaikea havaita myöhemmin.
- Kiinnitä ja tarkasta. Tulostuksen jälkeinen jakso tulee dokumentoida. Kriittiset mitat, massa, pinnan kunto ja mahdolliset testikupongit tulee tarkistaa sovitun suunnitelman mukaan.
Kaksi prosessivaihtoehtoa ansaitsee keskustelun aikaisessa vaiheessa. Ensimmäinen on rakentamisen suunta. PEEK-osat ovat usein anisotrooppisia, koska kerrosten välinen sidos ei ole identtinen kerroksen lujuuden kanssa. Jos suurin kuorma kulkee kerroksen suunnan poikki, suunnittelu saattaa vaatia erilaisen suunnan, paksumman osan tai toissijaisen toimenpiteen. Toinen on koneistuslisä. Monet PEEK-osat painetaan lähelle verkon muotoa ja työstetään sitten kriittisillä liitännöillä, koska pelkkä tulostus ei välttämättä kestä kaikkia toleransseja taloudellisesti.
Tuen poistaminen on toinen käytännön riski. PEEK on sitkeää, ja tukirakenteita voi olla vaikea poistaa ilman pintaa jälkiä. Tukimateriaali, rajapintakerros ja poistotapa tulee sopia ennen rakentamista. Suljettujen tai kemiallisesti alttiina olevien osien osalta ostajan tulee myös kysyä, jättävätkö tuet avoimia polkuja tai pintavaurioita, jotka voivat vaikuttaa suorituskykyyn.
PEEK vs PPS-CF vs PAHT-CF: Käytännön materiaalivertailu
Useimmat PEEK-projektit eivät todellakaan pyydä PEEK-nimeä. He vaativat lämmön, kemiallisen kestävyyden, jäykkyyden, kulumiskäyttäytymisen ja mittavakauden yhdistelmää. Tämä avaa vertailun muihin korkean suorituskyvyn reitteihin. Alla oleva kaavio on suunnitteluapu, ei materiaalitiedote; se vertaa suhteellista prosessitaakkaa kolmella reitillä, joita ostajat usein tarkastelevat yhdessä.
Pisteet kertovat, kuinka paljon lämmönhallintaa, kuivauskuria ja jälkikäsittelyä kukin reitti yleensä vaatii mukautetussa valmistusympäristössä. Niitä tulee käyttää toimittajan kanssa käytävän keskustelun muodostamiseen, ei sovellusten testaamisen korvaamiseen.
Suhteellinen prosessin kysyntä korkean lämpötilan polymeerireiteille
Suuntaviivaiset suunnittelupisteet, ei mitattuja materiaaliominaisuuksia
Korkeampi pistemäärä tarkoittaa suurempaa lämmön ja prosessin ohjaustarvetta tyypillisessä räätälöidyssä kokoonpanossa. Geometria, tulostinalusta ja validointivaatimukset voivat muuttaa kuvaa.
Kaavio on hyödyllinen, koska siinä erotetaan materiaalikapasiteetti valmistustaakasta. PEEK on taakkaasteikon huipulla, joten se kannattaa varata osiin, joissa sen omaisuusyhdistelmä tekee todellista työtä. PPS-CF on usein käytännöllisempi reitti kemiallisesti altistuville kannattimille, kiinnikkeille ja komponenteille, jotka tarvitsevat korkeaa lämpöä ja jäykkyyttä ilman koko PEEK-prosessiketjua. PAHT-CF on helpompi käsitellä ja sopii rakennekoteloihin, jigeihin ja kevyisiin kannakkeisiin, joissa jatkuva lämpötila on alhaisempi.
Prototyyppejä ja vähäistä tuotantoa vertailevien ryhmien päätöksen tulee sisältää viimeistely- ja toleranssistrategia. PPS-CF- tai PAHT-CF-osa voi tulostaa nopeammin ja koneistaa helpommin, mutta se tarvitsee silti oikean seinämän paksuuden, kuidun suunnan ja tarkastussuunnitelman. PEEK voi perustella hintansa tiivisteessä, holkissa, kemiallisessa kiinnikkeessä tai lämpöeristeessä, jos vika on kallista. Väärä vertailu on pelkkä osahinta; oikea vertailu on validoidun osan kokonaishinta.
| Harkinta | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Lämmönkestävyys | Erittäin korkea | Korkea | Kohtalainen tai korkea |
| Kemiallinen kestävyys | Erittäin korkea | Korkea | Kohtalainen |
| Prosessin vaikeus | Erittäin korkea | Korkea | Kohtalainen |
| Kiinnittävä huomio | Yleensä vaaditaan | Usein suositellaan | Usein suositellaan |
| Tyypillinen istuvuus | Tiivisteet, holkit, kemialliset kiinnikkeet, lämpöeristeet | Kemiallisesti altistuneet kannattimet, pumpun osat, kiinnikkeet | Kotelot, jigit, kevyet rakenneosat |
| Suhteellinen materiaalikustannus | Korkeaest | Keski-korkea | Mid |
PPS-CF-reitti on käytännöllinen korkean lämpötilan vaihtoehto kemiallisesti alttiille kannakkeille ja valaisimille, joissa PEEK on ylimääritetty. Se tarjoaa hyödyllisen tasapainon jäykkyyden, lämmönkestävyyden ja prosessikypsyyden välillä mukautetuille osille, jotka eivät tarvitse täyttä PEEK-ominaisuuskuorta.
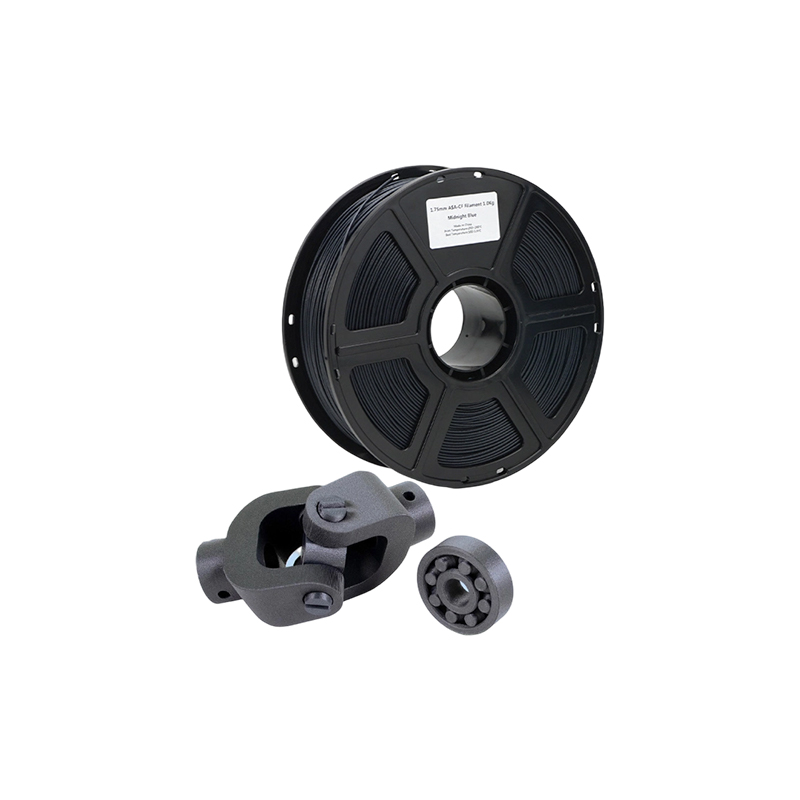 PPS CF Carbon Fiber 3D -tulostus toiminnallisiin osiin Korkean lämpötilan FDM-materiaalivaihtoehto kemiallisesti alttiina oleville kannakkeille ja kiinnikkeille, jotka vaativat jäykkyyttä, lämmönkestävyyttä ja prosessikypsyyttä ilman PEEK-tason ylimäärityksiä. Näytä tuote →
Lopullinen valinta tulee tehdä piirustus, palveluympäristö ja validointisuunnitelma käsissä. Materiaali, joka on helpompi painaa, voi silti epäonnistua, jos suunnittelussa ei huomioida kerrossuuntaa tai kemiallista altistumista. Vaikeammin tulostettava materiaali voi silti olla riskialttiimpi valinta, jos sovellus todella tarvitsee sen ominaisuuksia. Siksi materiaalivertailutaulukko on lähtökohta, ei ostotilaus.
Suunnittelusäännöt, jotka pitävät PEEK-osat poissa romusäiliöstä
PEEK on kova, mutta se ei anna anteeksi huonolle painogeometrialle. Suuret tasaiset alueet, äkilliset paksuuden muutokset ja terävät sisäkulmat keskittyvät lämpörasitukseen. Osa voi kestää painatuksen ja sitten liikkua hehkutuksen tai koneistuksen aikana. Suunnittele lämpöstabiilisuus alusta alkaen, ja prosessista tulee ennakoitavampi.
Käytä suuria säteitä sisäkulmissa. Siirtyminen paksujen ja ohuiden osien välillä asteittain. Vältä pitkiä, tukemattomia jännevälejä, joissa ensimmäisten kerrosten on kuljettava omaa lämpöään. Jos tasainen pinta on kriittinen, harkitse koneistusvaraa lopullisen pinnan painamisen sijaan. Rivat voivat parantaa jäykkyyttä, mutta ne luovat myös lämpömassaeroja; ruiskuvalussa toimiva ripa-asettelu ei ehkä ole paras asettelu materiaalien suulakepuristamiseen.
Mieti kerroksen suuntaa ennen kuin viimeistelet piirustuksen. Jos PEEK-osa näkee vetokuormituksen kerrosten välillä, suunnittelu saattaa vaatia suuremman leikkauspaksuuden tai erilaisen rakennesuunnan. Jos kappaletta työstetään painatuksen jälkeen, jätä tarpeeksi varastoa viimeistelyä varten ja määritä peruspisteet, jotka kestävät hehkutuksen. Kauniista painetusta pinnasta ei ole hyötyä, jos kriittinen reikä liikkuu lämpökäsittelyn jälkeen.
Toleranssit ansaitsevat erillisen keskustelun. Tulostukseen mahtuu käytännöllinen toleranssinauha monille ominaisuuksille, mutta PEEKin lämpölaajeneminen ja kutistumiskäyttäytyminen vaikeuttavat tiukkojen toleranssien määrittämistä pitkillä mitoilla. Kun piirustus vaatii laakerin sovituksia, tiivistysuria tai tasaisuutta suurella pinnalla, suunnittele tarkka CNC-viimeistely. Se on usein taloudellisin tapa yhdistää PEEKin materiaaliominaisuudet koneistuksen mittojen hallintaan.
Kun PEEK-tulosteet tarvitsevat tiukkoja toleransseja, tarkkuus CNC-jyrsintä on usein viimeistelyvaihe, joka tekee suunnittelusta käytännöllisen. Se voi määrittää peruspisteitä, puhdistaa kriittiset rajapinnat ja tuoda osan sovittuun tarkastussuunnitelmaan pakottamatta tulostinta pitämään jokaista toleranssia yhdellä toimenpiteellä.
 Tarkkuus CNC-jyrsintä tiukoille PEEK-muotteille ja muoteille Koneistusvaihtoehto peruspisteiden määrittämiseen, kriittisten rajapintojen puhdistamiseen ja suurikokoisten muottien käsittelyyn, kun painetut PEEK-osat tarvitsevat tiukempia toleransseja. Näytä tuote →
Harkitse myös kokoonpanoa. PEEK-osat voidaan liittää lisäosilla, kiinnikkeillä tai liimalla, ja jokaisella menetelmällä on lämpöraja. Huoneenlämpötilassa vakaa malli voi löystyä toistuvien lämpöjaksojen jälkeen. Jos osa tiivistetään, tarkista, että painettu pinta ja työstöjäljet eivät aiheuta vuotoja. Jos se liukuu tai pyörii, tarkista kulumissuunta kerroksen suuntaa vastaan.
Mikä aiheuttaa polyeetterieetteriketoni 3D-tulostuksen kustannuksia
PEEK on kallista ennen kuin tulostin käynnistyy. Materiaalikustannukset ovat korkeat, kone on erikoistunut ja rakentaminen etenee hitaasti. Ne ovat vain näkyviä kustannuksia. Realistinen tarjous heijastaa myös kuivausta, kammion esilämmitystä, pitkää koneen käyttöaikaa, hehkutusta, tarkastusta, tuen poistoa ja romuriskiä. Ostajat, jotka vertailevat vain filamentin hintaa, hämmästyvät toimittajien välisestä erosta.
- Materiaali ja eräkoko. Pienet tilaukset voivat sisältää materiaalilisän, koska toimittajan on avattava, kuivattava ja hyväksyttävä erä lyhytaikaista aikaa.
- Koneaika. Korkean lämpötilan rakentaminen on hidasta, ja lämmitetty kammio kuluttaa energiaa ennen kuin ensimmäinen kerros laskeutuu.
- Geometria ja tuki. Korkeat osat, tiheät tuet ja vaikea pääsy lisäävät rakennusaikaa ja jälkikäsittelytyötä.
- Hehkutus ja kiinnikkeet. Hallittu lämpökierto saattaa vaatia erityisiä kiinnikkeitä vääristymien estämiseksi.
- Työstölisä. Near-net-tulostus ja CNC-viimeistely voivat olla ennakoitavampia kuin lopulliseen toleranssiin tulostaminen.
- Tarkastus. Mittaraportit, materiaalin jäljitettävyys ja testikupongit lisäävät kustannuksia, mutta ne vähentävät riskiä hyväksyä osa, jota ei voida vahvistaa.
- Romu ja työstä. PEEK ei siedä prosessin pikakuvakkeita. Toimittaja, joka tekee tarjouksen ilman romukorvausta, voi periä kustannukset muualta.
Kustannuskeskustelu tulisi siksi aloittaa hakemuksesta ja hyväksymiskriteereistä. Jos osa on ei-kriittinen kiinnike, yksinkertaisempi tarkastussuunnitelma voi riittää. Jos osa on kemiallinen tiiviste tai lämpöeriste, validointikustannukset ovat osa tuotetta. Hyvä toimittaja erottaa kertaluonteisen suunnittelun, rakennuskustannukset, viimeistelyn ja tarkastuksen, jotta ostaja näkee, mihin rahat menevät.
Äänenvoimakkuus muuttaa yhtälöä, mutta ei poista prosessitaakkaa. PEEK ei ole materiaali, jossa isosta tilauksesta tulee automaattisesti halpa. Toimittaja saattaa tarvita erityisiä kiinnikkeitä, erän jäljitettävyyttä ja vakaan tulostusprofiilin ennen skaalausta. Pienen volyymin tilaustyössä käytännön tavoite on ensin toistettavuus, sitten hinnan parantaminen sisäkkäisillä, rakennusasettelulla ja viimeistelytehokkuudella.
Milloin PEEK 3D -tulostuspalvelussa on järkeä ja milloin ei
PEEK 3D -tulostuspalvelu on järkevintä, kun osa on geometrisesti monimutkainen, tilavuus pienestä kohtalaiseen ja sovellus tarvitsee materiaalin lämmön, kemiallisen kestävyyden ja mekaanisen suorituskyvyn yhdistelmän. Toimivat prototyypit, pienet tuotantoerät, varaosat ja suunnittelut, joissa on sisäiset kanavat tai yhdistetyt kokoonpanot, ovat luonnollisia ehdokkaita. Tulostaminen voi myös lyhentää polkua suunnittelun iteraatiosta testattavaan osaan, kun vaihtoehtona on pitkä muotti tai koneistusohjelma.
Se ei ole järkevää, kun kappale on yksinkertainen, suuri ja geometrisesti työstettävä. Tavallinen lohko, rengas tai levy voi olla nopeampi ja taloudellisempi PEEK-massamuodossa, varsinkin kun vaaditaan tiukkoja toleransseja. Painatus sopii huonosti myös silloin, kun suunnittelu vaatii pintakäsittelyä, joka vaatisi laajaa käsityötä tai kun osa altistuu PEEKin soveltumattomille olosuhteille, kuten jatkuvalle ultraviolettisäteilylle ilman suojaa. PEEK on vahva materiaali, mutta se ei ole universaali materiaali.
Volyymikysymys on tärkeä. Erittäin pienellä volyymilla tulostaminen välttää työkalujen käytön ja voi tuottaa monimutkaisen muodon nopeasti. Suuremmalla tilavuudella taloudellisuus voi siirtyä kohti puristusmuovausta, koneistusta tai muuta prosessia geometriasta ja toleranssista riippuen. Oikea vastaus ei ole sääntö, joka perustuu yhteen määrään. Se on kokonaiskustannusten, läpimenoajan, riskin ja suunnitteluvapauden arvon vertailu.
PAHT-CF voi olla käytännöllisempi korkean lämpötilan nailonhiilikuitureitti kalusteisiin, koteloihin ja kevyisiin rakenneosiin, joissa jatkuva lämpötila on alhaisempi kuin PEEKin alue. Se voi vähentää prosessin rasitusta samalla, kun se antaa silti hyödyllistä jäykkyyttä ja lämpötehoa monille teollisuusosille.
 PAHT CF korkean lämpötilan nylon-hiilikuitu 3D-tulostus Käytännöllinen FDM-reitti kevyille rakenteellisille kalusteille ja koteloille, jotka tarvitsevat jäykkyyttä ja lämpötehoa alle PEEK-alueen, vahvalla lujuus-painosuhteella. Näytä tuote →
Hyvä palveluntarjoaja kertoo, milloin PEEK ei ole paras käyttö budjetille. Se ei ole myynnin epäonnistuminen; se on merkki siitä, että toimittaja arvioi hakemusta. Pyydä vierekkäistä näkymää PEEK:stä, korkean lämpötilan yhdisteestä ja koneistetusta tai metallireitistä, jos nämä vaihtoehdot ovat tärkeitä. Paras reitti on se, joka täyttää toiminnon, jolla on vähiten hallitsemattomia riskejä.
Laaduntarkastukset PEEK 3D -tulostusvalmistajan pyynnöstä
PEEK:n laadunvalvonnan tulee olla suhteessa riskiin. Silmämääräinen tarkastus ei riitä kemialliselle tiivisteelle, lämpöeristeelle tai kantavalle kannakkeelle. Ostajan tulee pyytää todisteita siitä, että materiaalia, konetta ja lämpökiertoa valvottiin. Tarkka paketti voi vaihdella, mutta luokat ovat yhdenmukaisia.
- Materiaalin jäljitettävyys. Luokan, erän, toimittajan sertifikaatin ja varastointihistorian tulee olla saatavilla. Jos toimittaja ei pysty tunnistamaan erää, on omaisuusvaatimuksia vaikea puolustaa.
- Kuivaus- ja varastointikirja. Yksinkertainen loki voi osoittaa, että hehkulanka on kuivattu ja suojattu ennen rakentamista.
- Rakenna ennätys. Tulostin, suutin, kerroksen korkeus, kammion lämpötila, rakenteen suunta ja kaikki keskeytykset tulee dokumentoida.
- Hehkutusennätys. Ramppinopeuden, liotuslämpötilan, pitoajan, jäähdytysnopeuden ja käytetyn kiinnikkeen tulee olla jäljitettävissä kyseiseen osaan tai erään.
- Mittasuhteinen raportti. Kriittiset ominaisuudet tulee mitata hehkutuksen ja viimeistelyn jälkeen, ei ennen.
- Materiaalin validointi. Tiheys-, kiteisyys- tai mekaaniset kuponkitiedot voivat tukea prosessivaatimusta, erityisesti uuden materiaalin tai kriittisen sovelluksen osalta.
- Tuhoamaton arvostelu. Silmämääräinen tarkastus, massatarkastus ja perustelluissa tapauksissa CT- tai ultraäänitarkastus voivat paljastaa sisäisiä aukkoja tai kerrosvirheitä.
Kysy, kuinka toimittaja käsittelee epäonnistuneen rakennuksen tai epäonnistuneen tarkastuksen. PEEK-osaa, joka on toleranssin ulkopuolella hehkutuksen jälkeen, ei saa työstää hiljaa ilman uutta tarkastussuunnitelmaa. Ostajan tulee tietää, onko osa romutettu, työstetty tai hyväksytty poikkeamalla. Tuollainen kurinalaisuus on arvokkaampaa kuin kiiltävä esite.
Luottamuksellisuus kuuluu myös laadukkaaseen keskusteluun. PEEK-osia esiintyy usein uusien tuotekehitysten yhteydessä, ja piirustuksista saattaa ilmetä kokoonpanon toiminta. Toimittajalla, joka hoitaa maailmanlaajuisen OEM-työn, tulee olla selkeä lähestymistapa tiedostojen hallintaan, pääsyyn ja projektiviestintään. Ostajan ei pitäisi joutua valitsemaan prosessin läpinäkyvyyden ja immateriaalioikeuksien suojan välillä.
Missä Jiaheng sopii tehokkaaseen rakennusohjelmaan
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. toimii yhden luukun tarkkuusvalmistuskumppanina eikä yhden prosessin painotalona. Julkaistu palveluvalikoima kattaa 3D-tulostuksen, CNC-koneistuksen, tyhjiövalun ja replikoinnin sekä pintakäsittelyn. Tämä yhdistelmä on hyödyllinen, kun PEEK-arvioinnista tulee laajempi ohjelma, joka sisältää polymeeriprototyyppejä, metallikiinnikkeitä, silikonimuottikopioita ja kosmeettista viimeistelyä.
Julkaistu 3D-tulostusvalikoima sisältää SLA-hartsin, DLP-hartsin, SLS-nailonin, SLM-metallin ja FDM-muovin. FDM:n materiaalisivuilla on vakiona PLA, PETG ja ABS sekä korkean lämpötilan vaihtoehtoja, kuten HT-PLA, PAHT-CF ja PPS-CF. SLS-sarja sisältää mustaa nylonia, valkoista nylonia ja nailonia lasikuidulla. SLM-valikoima sisältää alumiiniseoksen, ruostumattoman teräksen, titaaniseoksen ja työkaluteräksen. Nämä reitit eivät korvaa validoitua PEEK-prosessia, mutta ne tarjoavat ostajalle käytännöllisiä vaihtoehtoja, kun sovellus ei tarvitse täyttä PEEK-kuorta.
Ohjelmassa, joka alkaa PEEK:n kaltaisella vaatimuksella, ensimmäinen askel on erottaa pakolliset ominaisuudet ensisijaisesta materiaalista. Jos kemikaalien kestävyys ja jatkuva lämpö ovat välttämättömiä, PEEK voi jäädä referenssiksi. Jos osa tarvitsee pääasiassa jäykkyyttä, lämmönkestävyyttä ja kevyttä rakennetta, PPS-CF tai PAHT-CF voi riittää. Jos osa tarvitsee metallitason lujuutta tai lämmönjohtavuutta, SLM-titaani tai ruostumaton teräs voi olla parempi reitti. Jos suunnittelu vaatii sileän kosmeettisen pinnan tai värisovitetun kotelon, pinnan viimeistelyvaihtoehdot tulevat osaksi suunnitelmaa.
Jiaheng tukee myös CNC-jyrsintää, CNC-sorvausta ja tarkkuus-CNC-jyrsintää, mikä on tärkeää PEEK-osille, jotka tarvitsevat tiukkoja liitäntöjä tulostuksen jälkeen. Tyhjiövalu ja silikonimuottien replikointi voivat tukea siltatuotantoa tai pienimääräisiä kopioita, kun materiaali ja geometria sen sallivat. Maalaus, pinnoitus, laserkaiverrus, kiillotus, hiekkapuhallus, galvanointi, anodisointi ja läpinäkyvien osien käsittely viimeistelevät jälkikäsittelypuolen. Arvo ei ole se, että jokainen projekti käyttää kaikkia palveluita; se on, että tulostuksen, koneistuksen, viimeistelyn ja tarkastuksen välisiä vaihtoja voidaan hallita yhdessä paikassa.
Koska PEEK ei ole listattu julkaistujen materiaalisivujen joukossa, ostajan, jolla on pakollinen PEEK-vaatimus, tulee nostaa se ajoissa. Tiimi voi tarkistaa piirustuksen, lämpötilan, kemikaalien altistuksen, toleranssin ja tilavuuden ja vahvistaa sitten, onko PEEK oikea istuvuus vai onko vertailukelpoinen reitti käytännöllisempi. Tämä keskustelu on hyödyllisempää kuin jokaisen tehokkaan osan pakottaminen yhdeksi materiaalinimeksi.
PEEK 3D-tulostettujen osien hankinta: valmistaja, toimittaja vai tukkumyyjä?
Sanoja valmistaja, toimittaja ja tukkumyyjä käytetään usein vaihtokelpoisesti hankinnassa, mutta ne tarkoittavat eri asioita mukautetulle PEEK-osalle. Valmistaja hallitsee tulostus-, lämpösykli-, koneistus- ja tarkastusprosessia. Toimittaja voi koordinoida työtä, mutta ei omistaa prosessia. Tukkukauppias on tärkeämpi tavallisten varastomuotojen, filamenttien tai luettelokomponenttien kannalta kuin mukautetun painetun osan, jossa on validointitietue, kannalta. Kriittisen PEEK-komponentin ostajan tulee tietää, kuka prosessia itse asiassa ohjaa.
Tämä ei tarkoita, että toimittaja ei voisi olla hyödyllinen. Osaava toimittaja pystyy hallitsemaan viestintää, laatudokumentaatiota, logistiikkaa ja useita prosesseja. Riski ilmenee, kun ostaja olettaa, että toimittaja on valmistaja, ja sitten huomaa, että prosessitietue on kolmannen osapuolen hallinnassa. Kysy suoraan: kuka tulostaa osan, kuka hehkuttaa sen, kuka koneistaa ja kuka allekirjoittaa tarkastusraportin? Jos vastaus muuttuu joka vaiheessa, laatuvastuun on oltava selvä.
Hyvän PEEK 3D-tulostuksen tarjouspyynnön tulee sisältää piirustus, osan toiminta, käyttölämpötila, kemikaalialtistus, odotettu käyttöikä, kriittiset mitat, pintavaatimus, tarkastustaso ja tavoitemäärä. Siinä tulee myös mainita, onko PEEK pakollinen vai voiko toimittaja ehdottaa vaihtoehtoa. Tämä viimeinen kohta voi säästää huomattavasti aikaa ja kustannuksia.
Lisää maailmanlaajuisiin OEM-ohjelmiin kaupalliset vaatimukset ajoissa: Incoterms, pakkaus, merkinnät, luottamuksellisuus ja muutosten hallinta. Alhaisen kappalehinnan voi pyyhkiä pois lähetys, joka saapuu ilman oikeaa dokumentaatiota tai osa, jota ei voida jäljittää materiaalierään. Hankintapäätöksen tulee perustua toimitetun paketin kokonaismäärään, ei pelkästään tarjousriviin.
Sovellukset, joissa PEEK 3D -tulostus ansaitsee paikkansa
PEEK-arvoa arvioidaan usein auto-, ilmailu-, öljy- ja kaasuteollisuudessa, puolijohteissa, lääketieteellisissä laitteissa, robotiikassa ja teollisuuskoneissa. Yhteinen lanka ei ole yksittäinen toimiala; se on lämmön, kemikaalien, kulumisen ja painon yhdistelmä. Osa, joka näkee vain huoneenlämpöistä ilmaa, ei välttämättä tarvitse PEEKia. Osalla, joka näkee kuumaa nestettä, toistuvaa puhdistusta tai jatkuvaa kuormitusta korotetussa lämpötilassa, on vahvempi kotelo.
Auto- ja teollisuuslaitteissa PEEK voidaan ottaa huomioon konepellin aluskomponenttien, tiivisteiden, holkkien, kulutustyynyjen ja kiinnitysosien osalta, jotka kohtaavat kuumuutta tai kemikaaleja. Öljyssä ja kaasussa kemikaalien kestävyydellä ja mittojen stabiilisuudella voi olla merkitystä tiivisteiden, eristeiden ja porausreikien osissa, vaikka validointivaatimukset ovat tiukat. Puolijohteiden ja elektroniikan valmistuksessa PEEK voi esiintyä kiekkojen käsittelyssä, testilaitteistoissa ja eristävissä osissa, joissa hiukkasten muodostuminen ja kemiallinen altistuminen ovat tärkeitä. Lääketieteellisissä laitteissa PEEK:ia käytetään instrumenteissa ja laitekomponenteissa, mutta potilasta koskettavat tai implantoitavat sovellukset vaativat tulostusprosessista erillisen sääntelypolun.
Robotiikka ja drone- tai eVTOL-ohjelmat alkavat usein painonpudotuksella. PEEK voi olla hyödyllinen silloin, kun korkean lämpötilan polymeeriosan tulee olla myös vahva ja kemiallisesti kestävä, mutta se ei ole automaattisesti kevyin tai taloudellisin valinta. Hiilikuituinen korkean lämpötilan seos, metallin lisäaineosa tai koneistettu alumiinirakenne voi olla parempi tietylle kannakkeelle tai kotelolle. Oikea vastaus riippuu kuormituspolusta, lämpöaltistuksesta ja tuotantomäärästä.
Kulutuselektroniikka on toinen alue, jolla materiaalivalintaa tulisi kyseenalaistaa. PEEK voi tarjota lämmönkestävyyttä ja mittapysyvyyttä sisävalaisimissa, mutta kosmeettiset kotelot vaativat usein pintakäsittelyä ja värinsäätöä, mikä saattaa olla helpompaa muilla polymeereillä. Jos osa on toimiva sisäkomponentti, PEEK voi olla perusteltua. Jos kyseessä on näkyvä kuori, viimeistelykustannukset ja pintavirheiden riski voivat ylittää materiaalihyödyn.
Yleinen vikatila on määrittää PEEK jokaiselle korkean suorituskyvyn sovellukselle tarkistamatta todellista huoltotilaa. Parempi tapa on luetella vaatimukset, luokitella ne ja testata kahta parasta materiaalireittiä. Se on enemmän työtä etupäässä, mutta se vähentää kalliin osan mahdollisuutta, joka ratkaisee väärän ongelman.
FAQ: Polyeetterieetteriketoni 3D-tulostus
Onko polyeetteriketoni 3D-tulostus mahdollista tavallisella pöytätulostimella?
Yleensä ei. PEEK tarvitsee korkean lämpötilan hotendin, lämmitetyn kammion, lämpöä kestävän rakennuspinnan ja hallitun jäähdytysstrategian. Tavallinen pöytätulostin voi saavuttaa korkean suutinlämpötilan paperilla, mutta se ei useinkaan pysty pitämään kammion lämpötilaa tai hallitsemaan lämpökuormitusta luotettavan rakenteen saavuttamiseksi. Jopa kyvykkäässä koneessa prosessi vaatii validoidun profiilin ja painon jälkeisen hehkutuksen.
Mitä suuttimien ja kammioiden lämpötiloja PEEK tarvitsee?
Tarkat arvot riippuvat laadusta ja tulostimesta, mutta PEEK prosessoidaan huomattavasti tavallista teknistä muovia paremmin. Suuttimien lämpötilat ovat yleensä yli 350 C ja kammion lämpötilat ovat usein välillä 150 C - 200 C. Jotkut prosessit käyttävät alhaisempaa kammiolämpötilaa ja perustuvat hehkutukseen. Ostajien tulee pyytää toimittajan vahvistamaa ikkunaa yksittäisen datalehdestä kopioitavan numeron sijaan.
Miksi PEEK tarvitsee hehkutusta painatuksen jälkeen?
Hehkutus voi lisätä kiteisyyttä ja vähentää jäännösjännitystä kerros kerrokselta. Tämä voi parantaa mittojen vakautta ja tukea sovelluksen odottamaa ominaisuusprofiilia. Riskinä on, että huonosti ohjattu hehkutus voi vääristää osaa. Jakso on sovitettava geometriaan ja seinämän paksuuteen, ja mittatarkistukset on tehtävä syklin jälkeen.
Onko 3D-tulostettu PEEK yhtä vahva kuin koneistettu PEEK?
Ei automaattisesti. Materiaalien ekstruusio luo kerrosrajoja, joten osa voi olla anisotrooppinen. Painettu ja hehkutettu PEEK-osa voi toimia hyvin puristuksessa tai kerrosten kanssa kohdistetuissa suunnissa, mutta se ei välttämättä vastaa koneistettua osaa joka suuntaan. Erittäin kuormitettujen osien suunnittelussa tulee ottaa huomioon kerrossuuntaus ja se saattaa vaatia koneistusta, paksumpia osia tai muuta prosessia.
Voidaanko PEEK-osia työstää 3D-tulostuksen jälkeen?
Kyllä. Monet korkean suorituskyvyn osat painetaan lähes verkon muotoon ja koneistetaan sitten kriittisillä liitännöillä. Tämä voi parantaa toleranssia, tasaisuutta ja pinnan viimeistelyä. Koneistussuunnitelmassa tulee ottaa huomioon painetun materiaalin jännitystila ja hehkutusjakso, ja lopputarkastuksen tulee tapahtua kaikkien lämpö- ja koneistusvaiheiden jälkeen.
Kuinka paljon PEEK 3D-tulostus maksaa?
Ei ole hyödyllistä yksittäistä hintaa ilman geometriaa ja validointitasoa. Materiaali, koneen aika, tuen poisto, hehkutus, koneistus, tarkastus ja romuriski vaikuttavat kaikki. Pieni, yksinkertainen osa ja suuri kriittinen osa voivat poiketa toisistaan laajalla marginaalilla. Paras tapa on lainata osa selkeällä tarkastussuunnitelmalla ja erillisellä suunnittelulla ja viimeistelyllä.
Onko PEEK-ruoka turvallista tai bioyhteensopivaa?
Älä käsittele "PEEK" -tunnusta yleishyväksyntänä. Elintarvikkeiden kanssa kosketuksiin joutuvat ja lääketieteelliset sovellukset riippuvat tietystä laadusta, lisäaineista, käsittelystä, puhdistuksesta ja sääntelytavasta. Painetulla osalla voi myös olla pinta- ja huokoisuusominaisuudet, jotka poikkeavat koneistetusta tai muovatusta osasta. Nämä sovellukset vaativat erillisen vaatimustenmukaisuustarkistuksen, eivät pelkästään materiaalin nimeä.
Mitä eroa on PEEK:n ja PPS-CF:n välillä 3D-tulostuksessa?
PEEK tarjoaa yleensä korkeamman kiinteistökaton, erityisesti lämmön ja kemikaalien kestävyyden suhteen, mutta se vaatii myös enemmän prosessin hallintaa ja kustannuksia. PPS-CF on korkean lämpötilan hiilikuituyhdiste, joka voi olla käytännöllinen valinta kalusteisiin, kiinnikkeisiin ja kemiallisesti alttiisiin osiin, jotka eivät tarvitse täyttä PEEK-kuorta. Oikea valinta riippuu palvelun ehdoista ja validointisuunnitelmasta.
Kuinka minun pitäisi pyytää tarjous PEEK 3D-tulostusvalmistajalta?
Lähetä piirustus, toiminto, käyttölämpötila, kemikaalialtistus, kriittiset mitat, pintatarve, tarkastustaso ja tavoitemäärä. Ilmoita, onko PEEK pakollinen vai voidaanko vaihtoehtoja ehdottaa. Kysy, kuka hallitsee tulostusta, hehkutusta, koneistusta ja tarkastusta. Nämä tiedot tuottavat hyödyllisemmän tarjouksen kuin pelkkä piirros.
Tarjoaako Jiaheng PEEK 3D-tulostusta?
PEEK ei ole listattu julkaistujen materiaalisivujen joukossa. Käytettävissä olevia reittejä ovat SLS-nailon, PPS-CF, PAHT-CF, muut FDM-muovit, SLA- ja DLP-hartsit, SLM-metallit, CNC-työstö, tyhjiövalu ja pintakäsittely. Jos PEEK on pakollinen, jaa hakuvaatimukset, jotta tiimi voi varmistaa, sopiiko se oikeaan vai onko vertailukelpoinen reitti käytännöllisempi.
Jatka valmistusreitin tutkimista
Jos vertaat PEEK-vaatimusta muihin korkean suorituskyvyn reitteihin, se auttaa näkemään koko prosessialueen ennen materiaalipäätöksen vahvistamista. Yhden luukun valmistusalusta voi verrata polymeeritulostusta, metallitulostusta, CNC-viimeistelyä ja pintakäsittelyä yhden laatukeskustelun aikana.
Hyödyllisin seuraava askel on laittaa piirustus ja huoltoehdot vierekkäin. Tämä antaa toimittajalle tarpeeksi tietoa suositellakseen PEEK-yhdistettä, korkean lämpötilan seosta, metallireittiä tai koneistettua mallia arvaamatta. Se antaa myös ostajalle selkeän perustan hinnan, toimitusajan ja riskin vertailulle.
Polyeetteriketoni 3D-tulostus on vahva vaihtoehto oikealle osalle, mutta se ei ole oikotie tekniikan ympärille. Materiaali palkitsee kontrolloidun kuivauksen, vakaan kammion lämmön, harkitun suunnan, dokumentoidun hehkutuksen ja tarkastuksen lämpökäsittelyn jälkeen. Se rankaisee olettamuksia. Toimittaja, joka osaa selittää nämä säädöt, on arvokkaampi kuin se, joka yksinkertaisesti luettelee PEEKin materiaalisivulla.
Ostajan kannalta käytännöllinen polku on määritellä toiminto, asettaa vaatimukset paremmuusjärjestykseen ja vertailla vähintään kahta reittiä. PEEK voi olla oikea vastaus kemialliseen tiivisteeseen, lämpöeristeeseen tai kulutusosaan. PPS-CF, PAHT-CF, SLS-nailon, SLM-metalli, tarkkuus-CNC tai yhdistelmä voivat olla parempi ratkaisu kiinnikkeelle, kotelolle, kiinnikkeelle tai prototyypille. Tavoitteena ei ole välttää PEEKia. Tavoitteena on käyttää sitä siellä, missä sen ominaisuudet ratkaisevat todellisen ongelman ja missä prosessi voidaan validoida.
-
 Keltainen ABS:n kaltainen hartsi 3D-tulostuspalvelu
-
 Off-White Resin 3D-tulostuspalvelu
-
 PAHT+CF korkean lämpötilan nylon-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 PPS+CF-hiilikuituvahvisteisen materiaalin 3D-tulostuspalvelu
-
 HT-PLA korkean lämpötilan PLA-materiaalin 3D-tulostuspalvelu
-
 Standard FDM-materiaalien 3D-tulostuspalvelu (PLA, PETG, ABS)
Yhteystiedot
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform -valmistajat
